Производство компании «Хоббика»
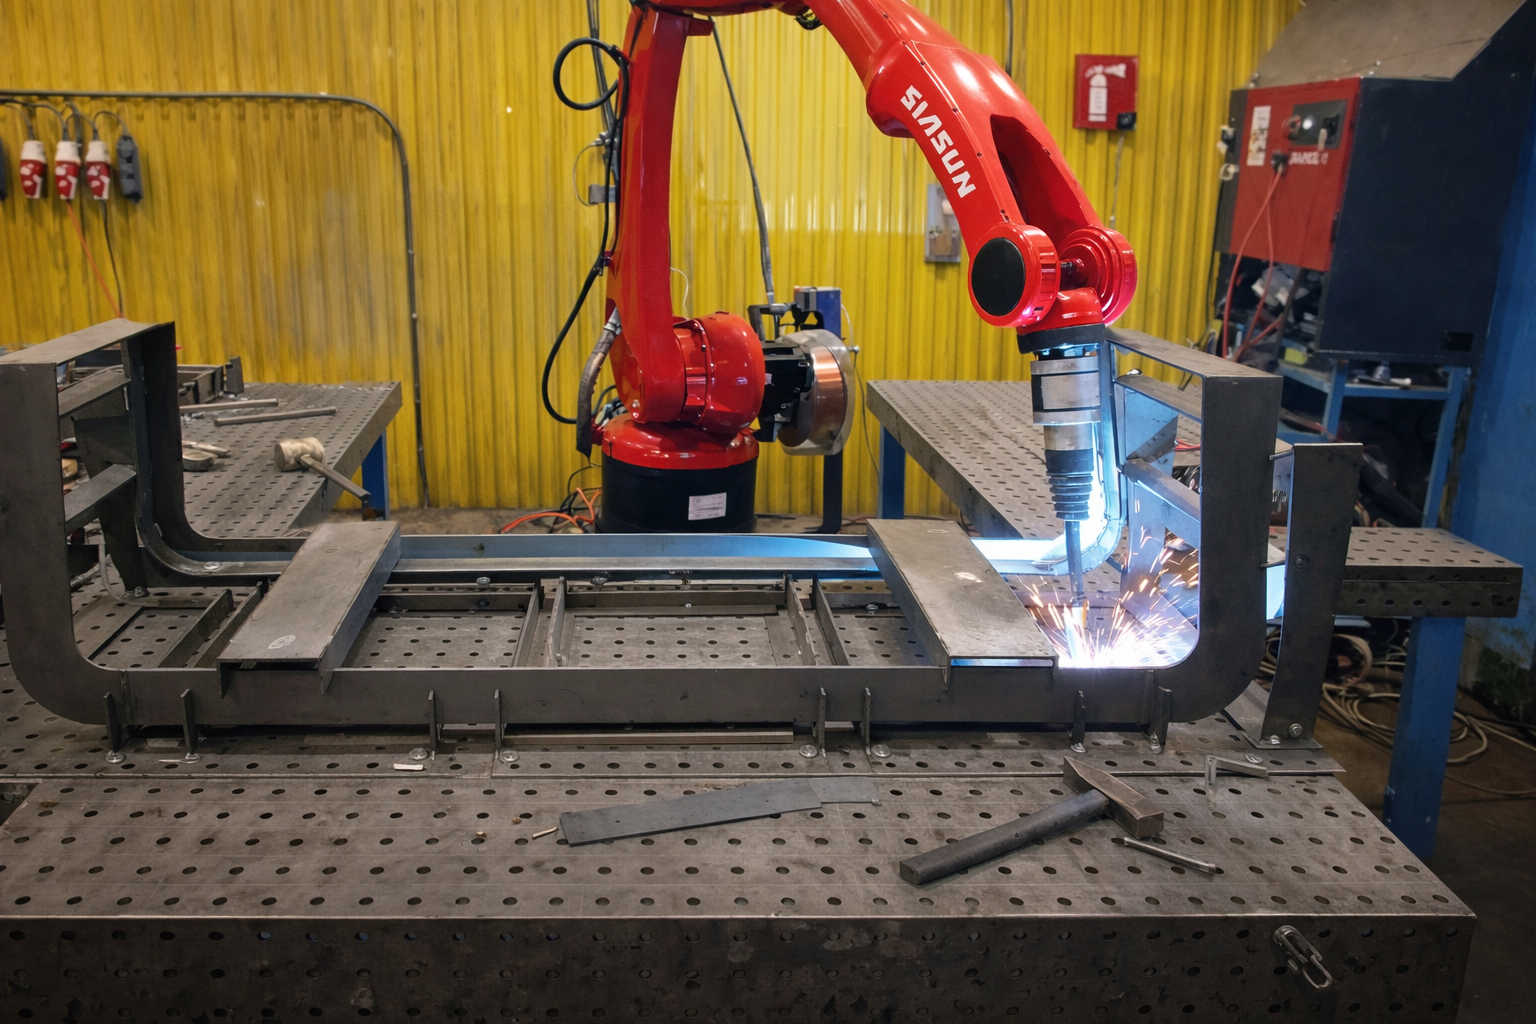
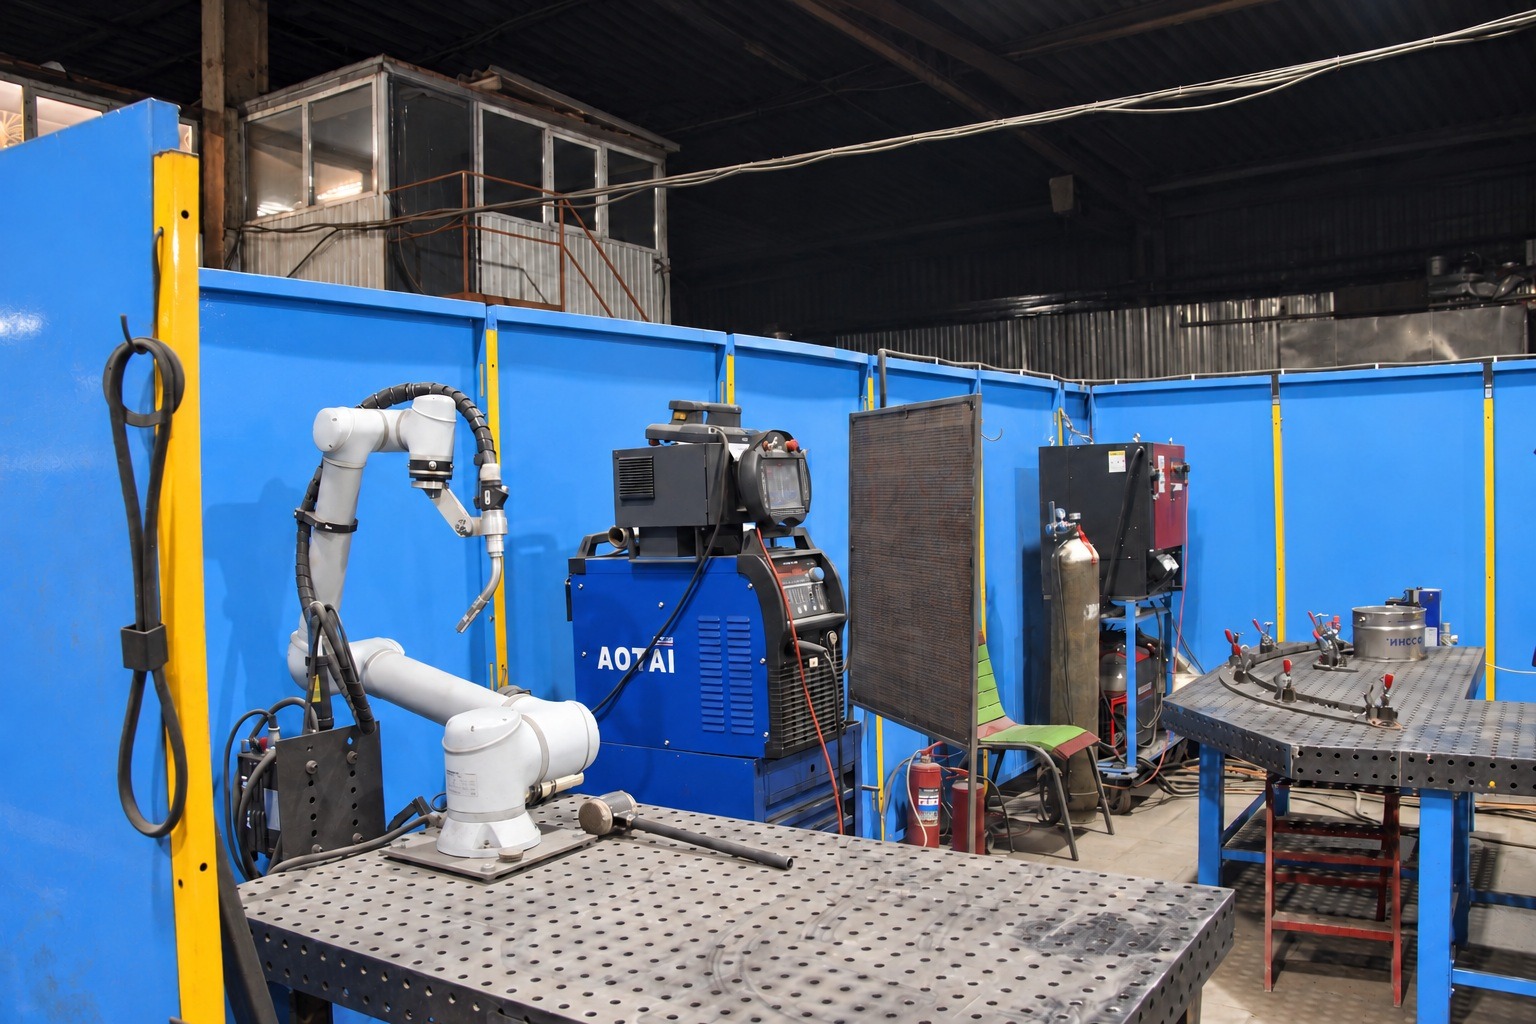
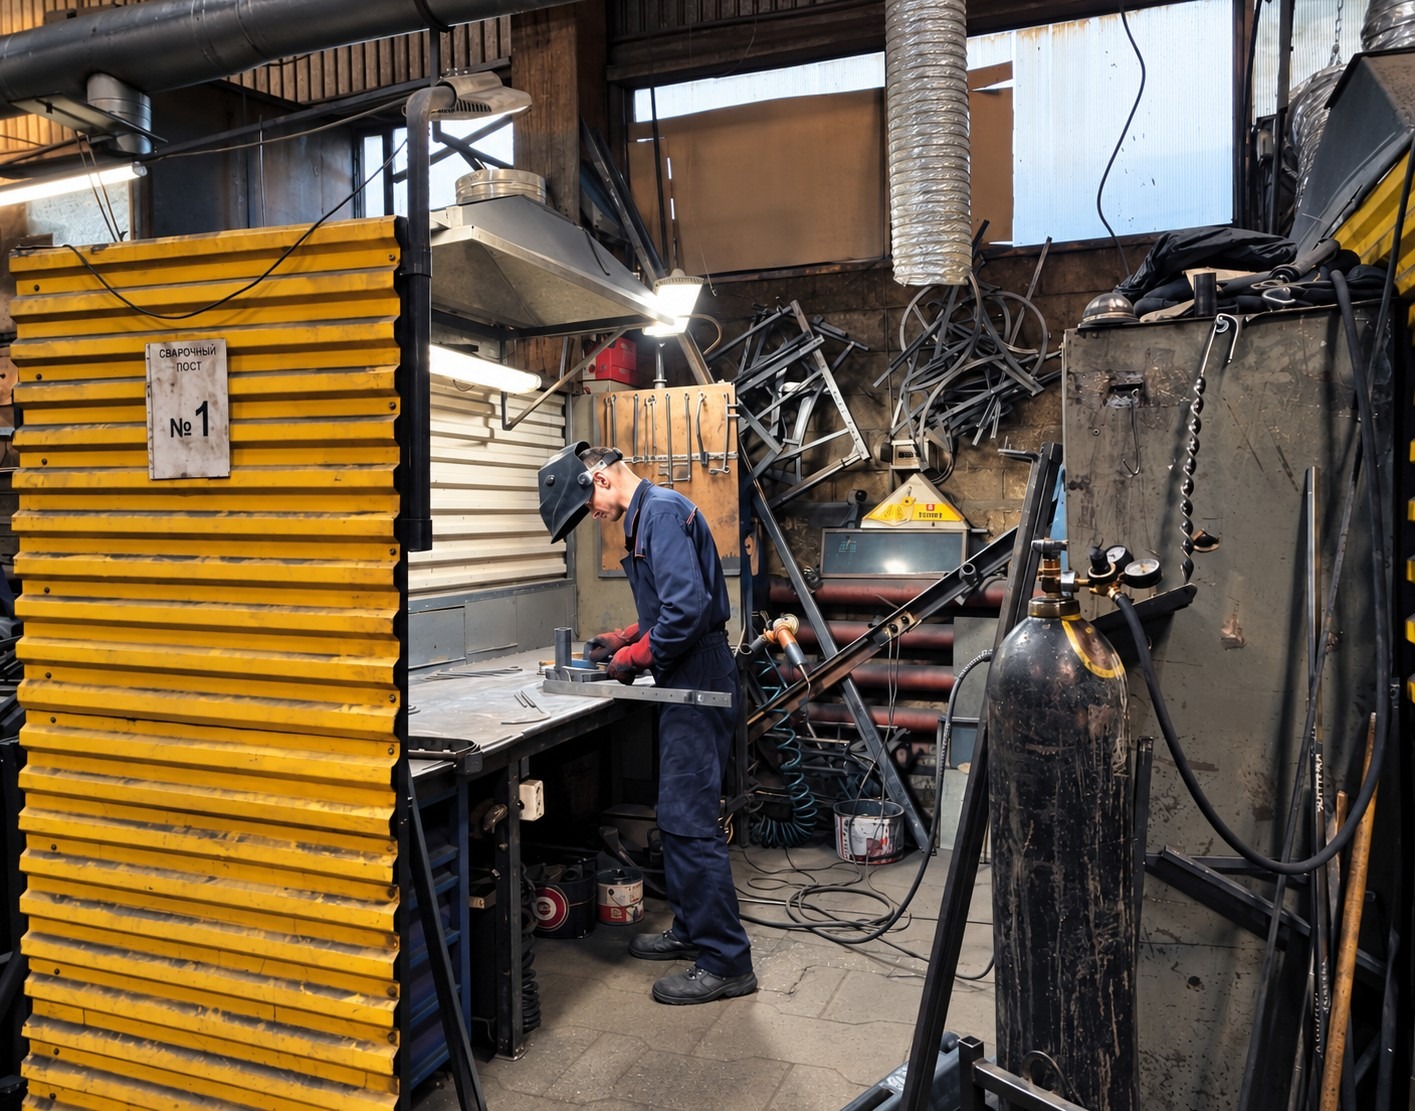
Ручная и роботизированная сварка
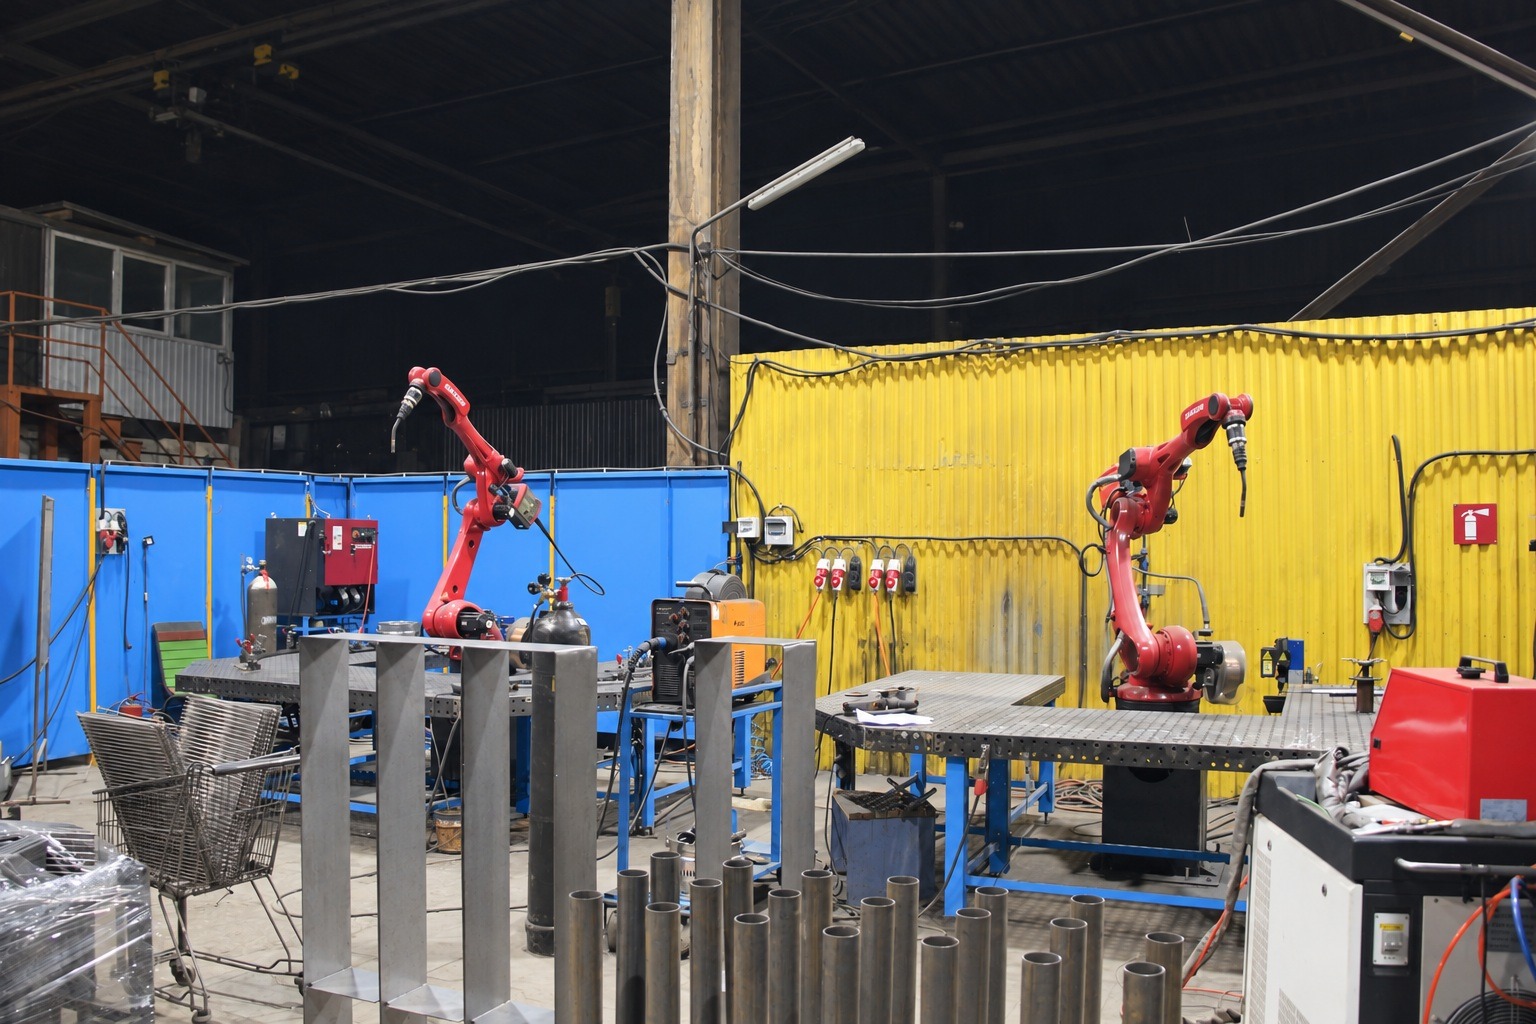
На участке работают промышленные сварочные роботы и коботы. Для повторяющихся деталей готовят оснастку и сварочную программу, чтобы выдерживать заданную геометрию соединений. Ручную сварку применяют для крупногабаритных конструкций, изделий из нержавеющей стали и операций с индивидуальной подгонкой.
- Ручная сварка
- Полуавтоматическая, аргонодуговая и лазерная.
- Лазерные установки
- Мощность — 2 кВт.
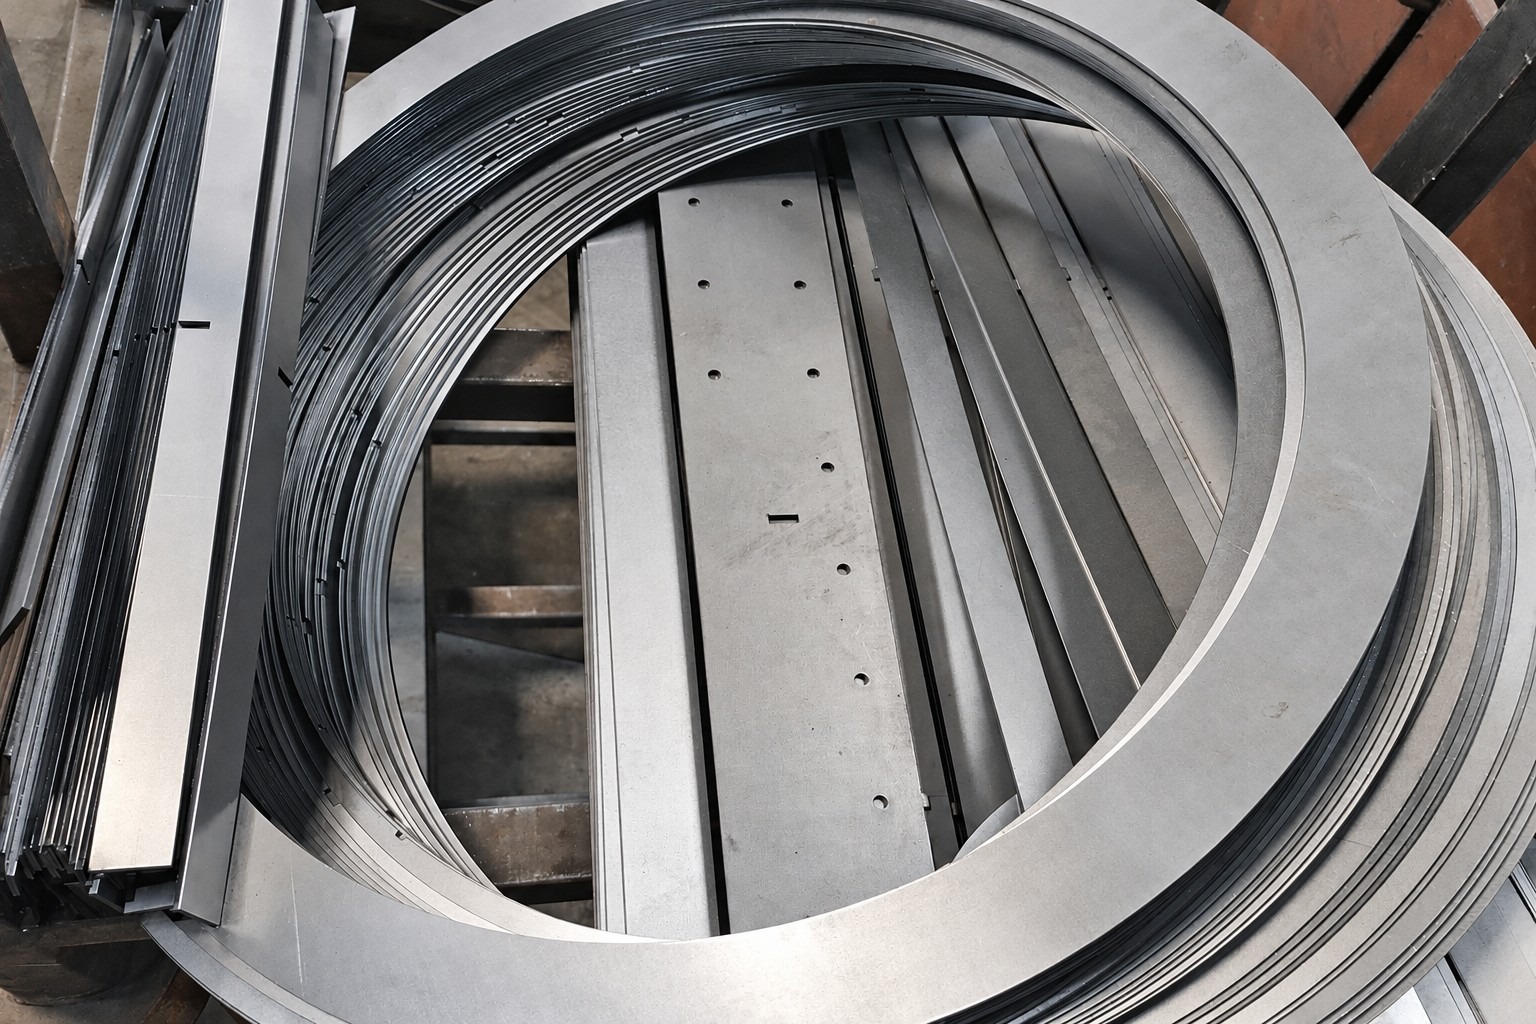
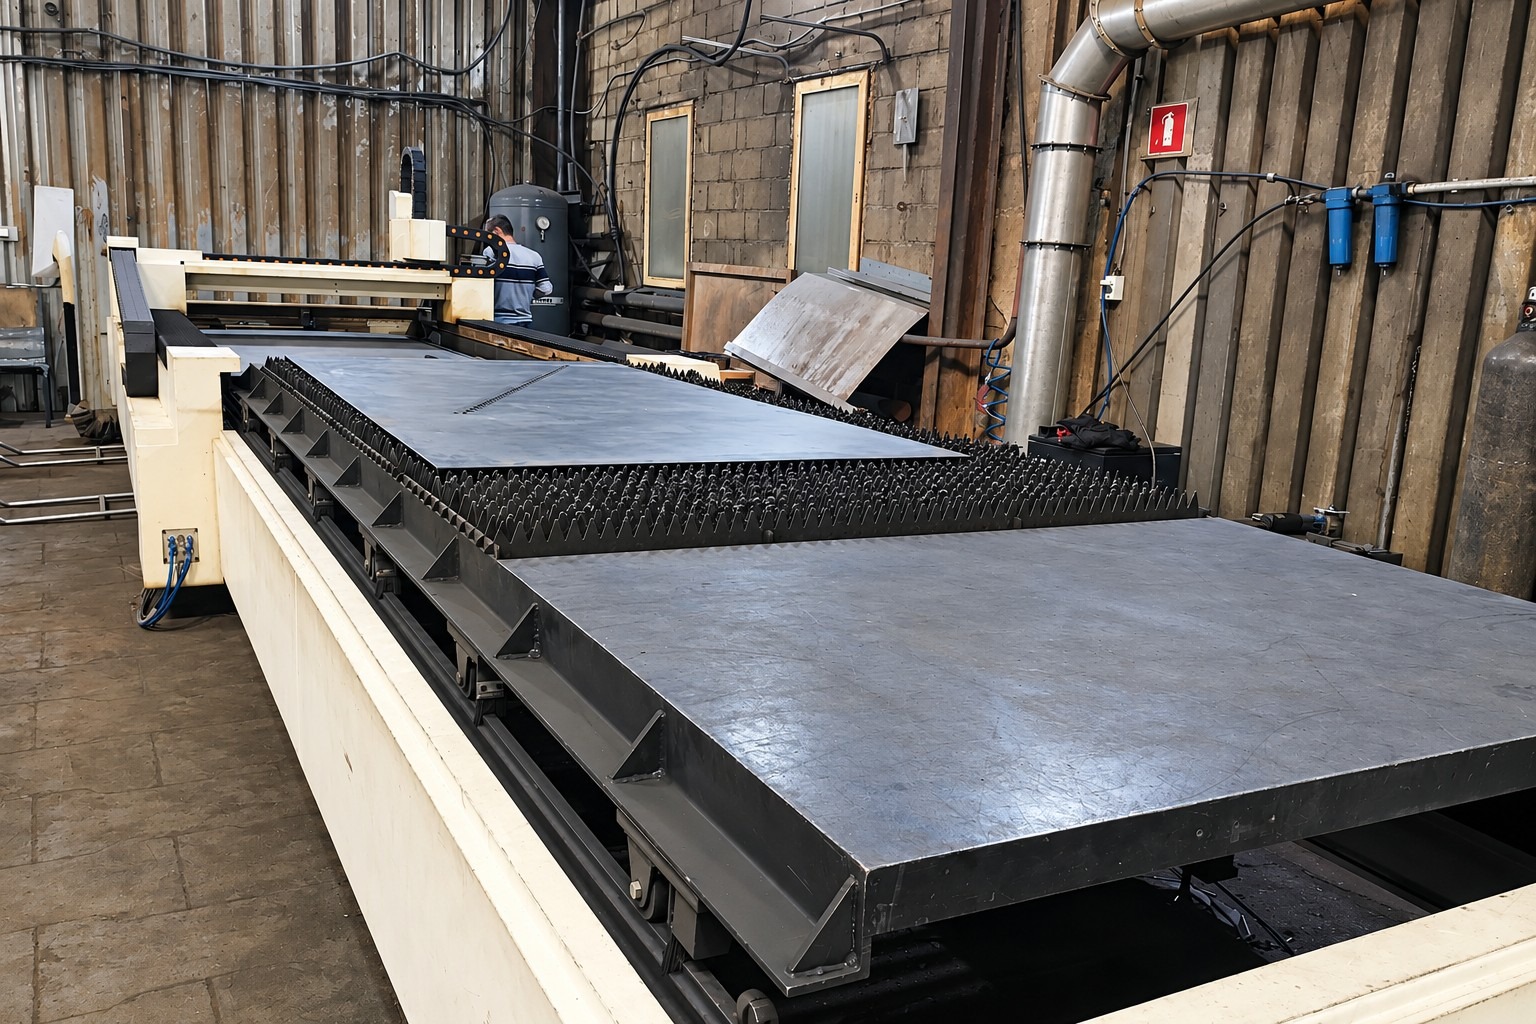
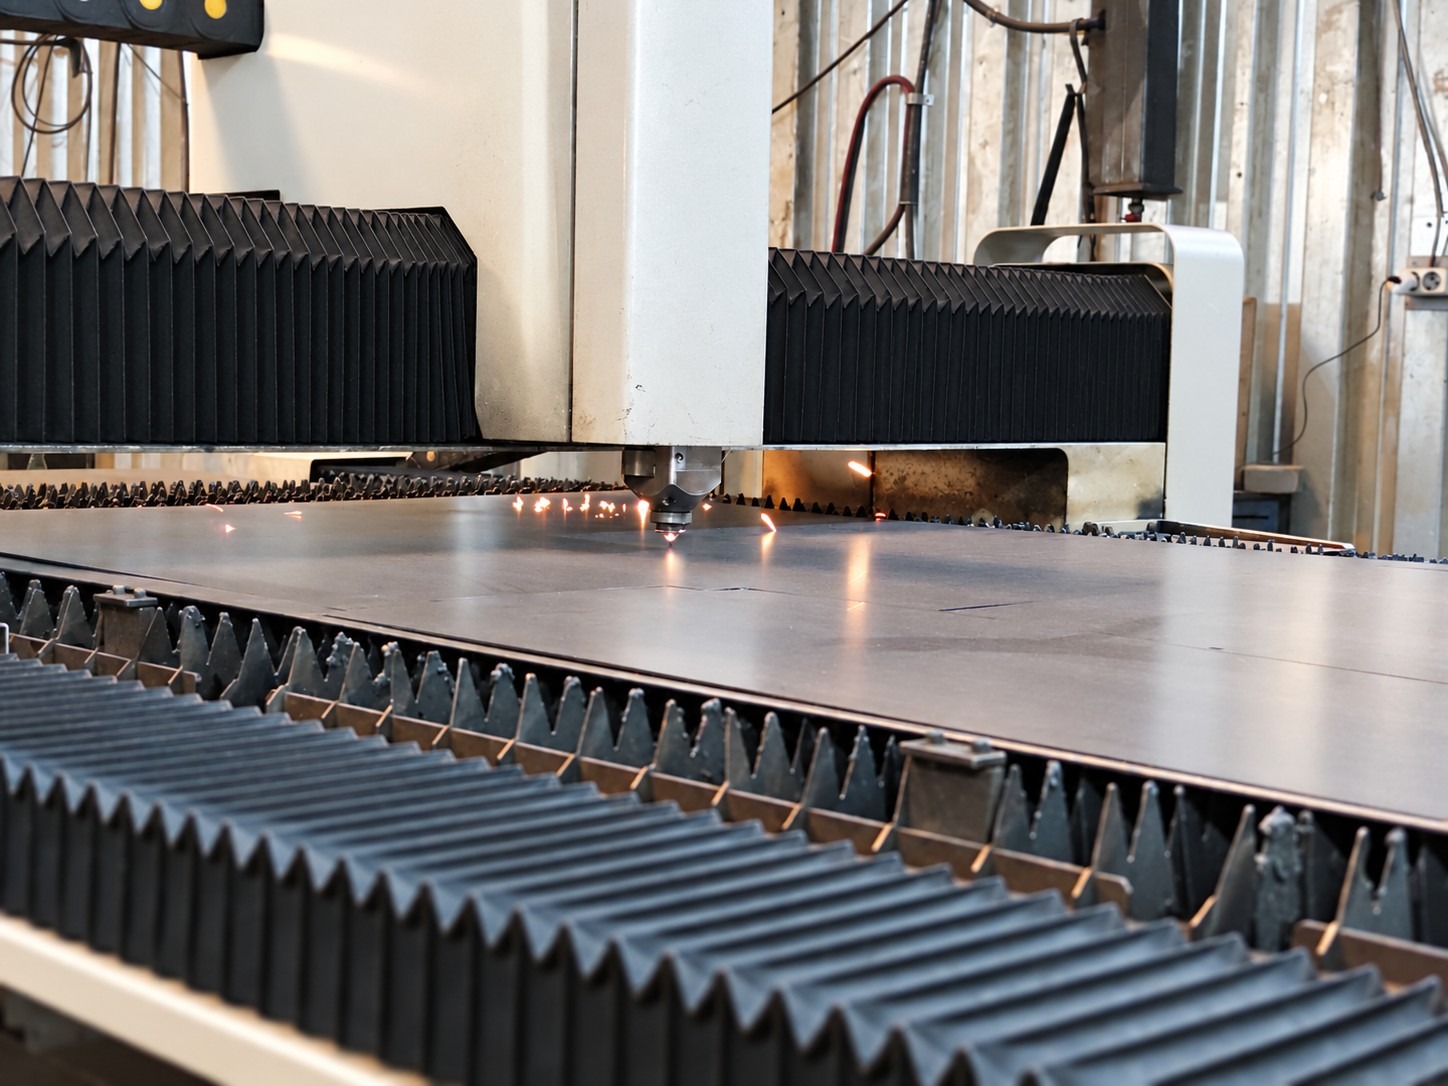
Лазерная резка листового металла
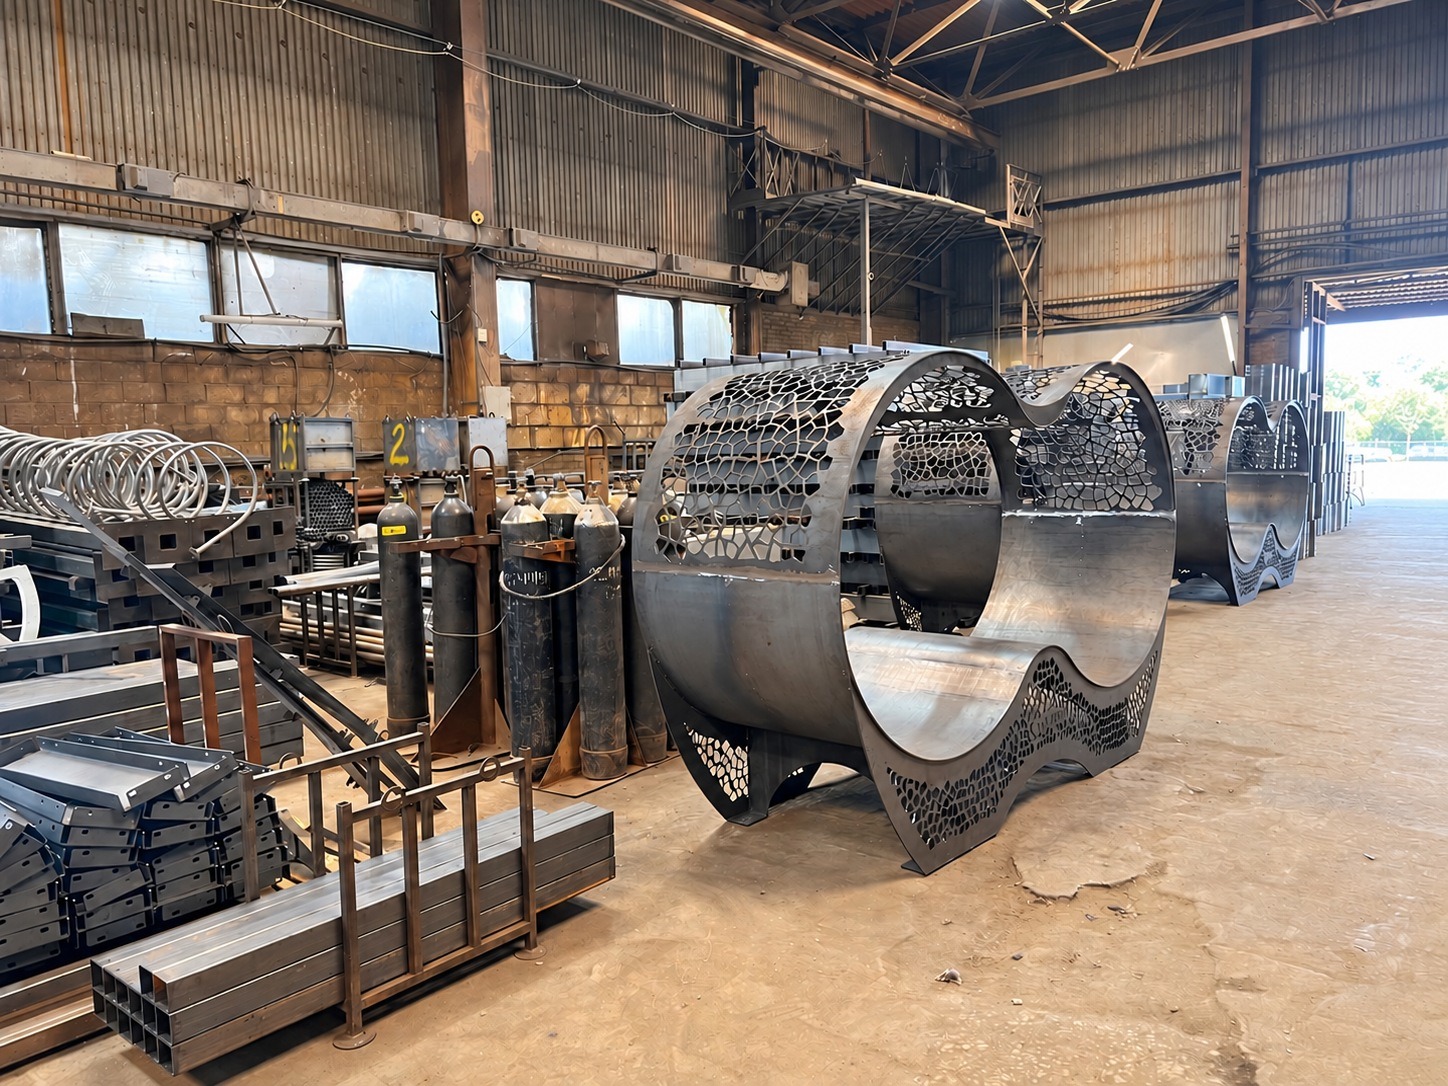
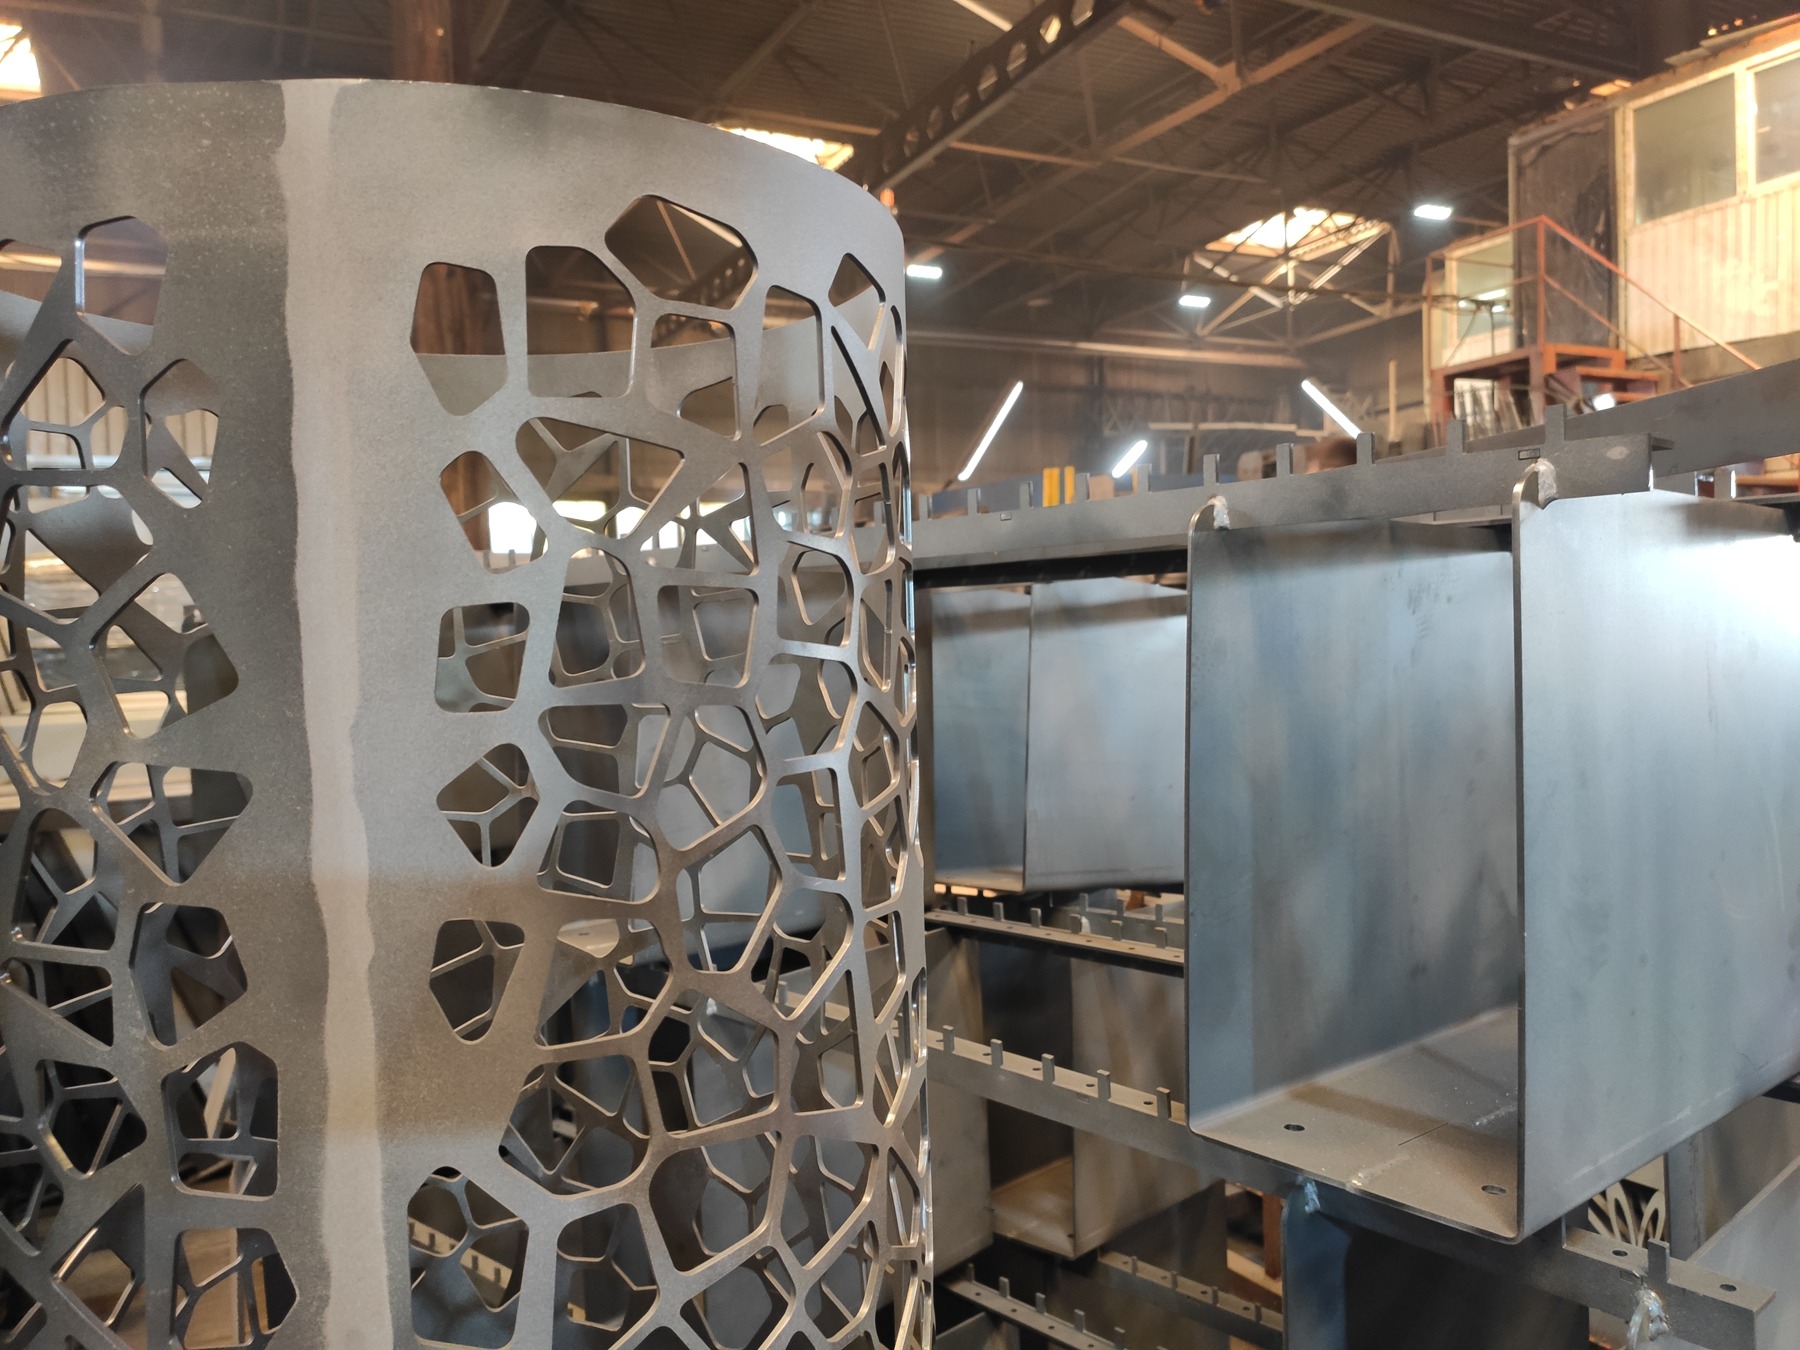
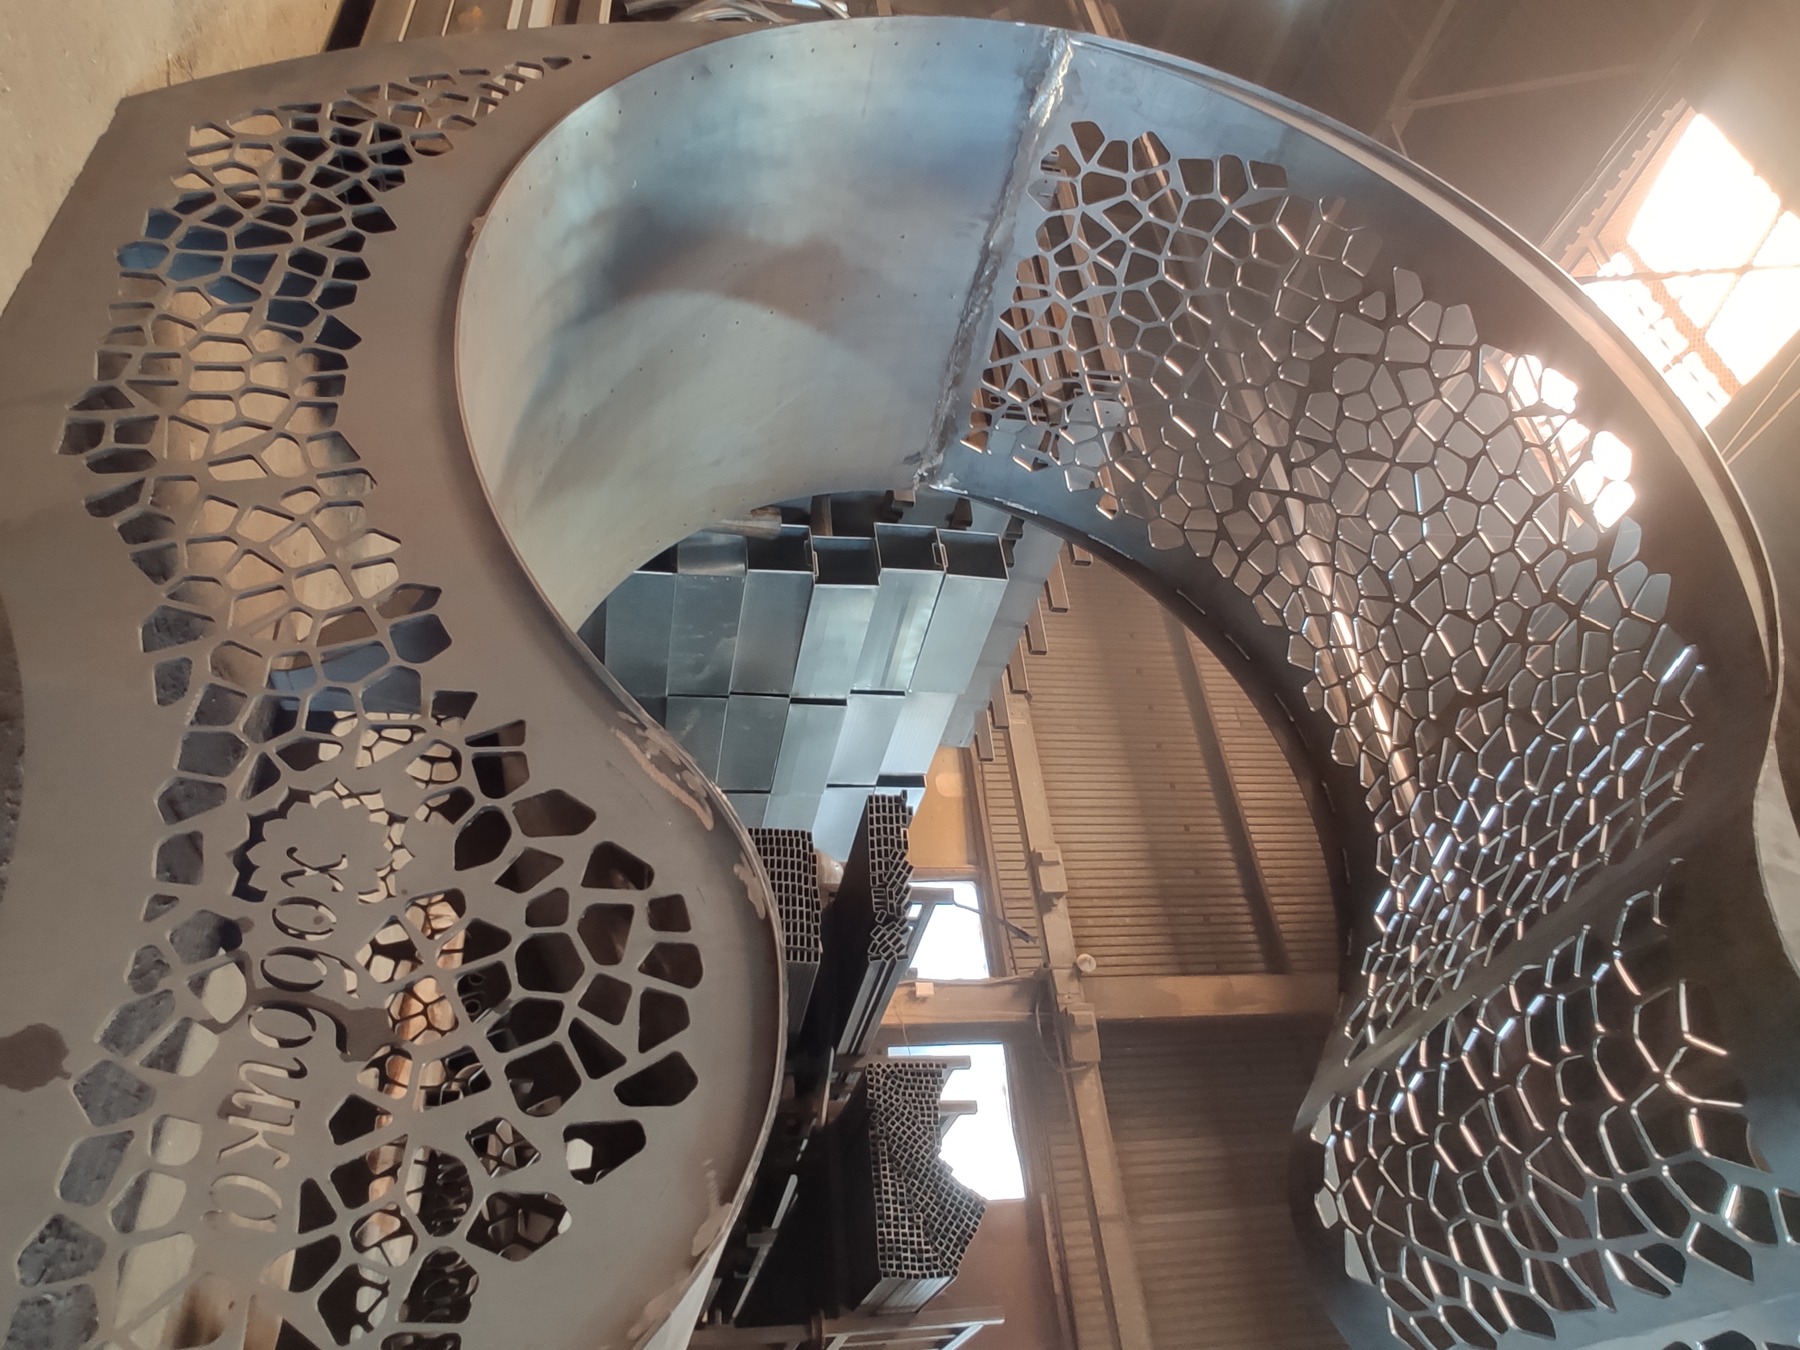
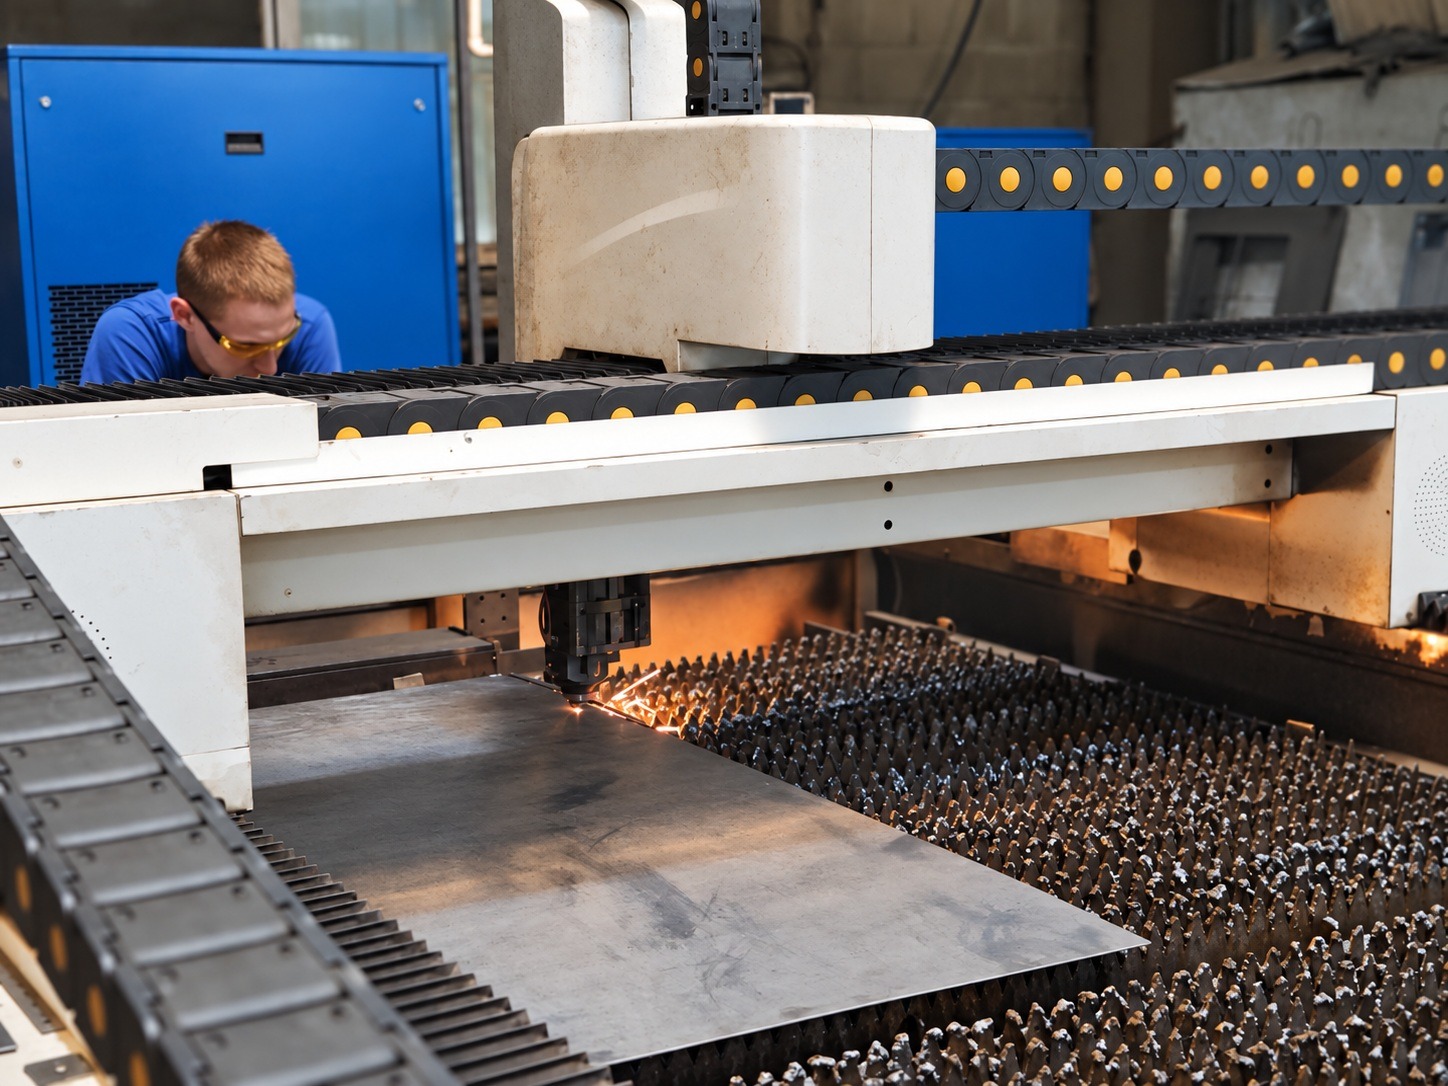
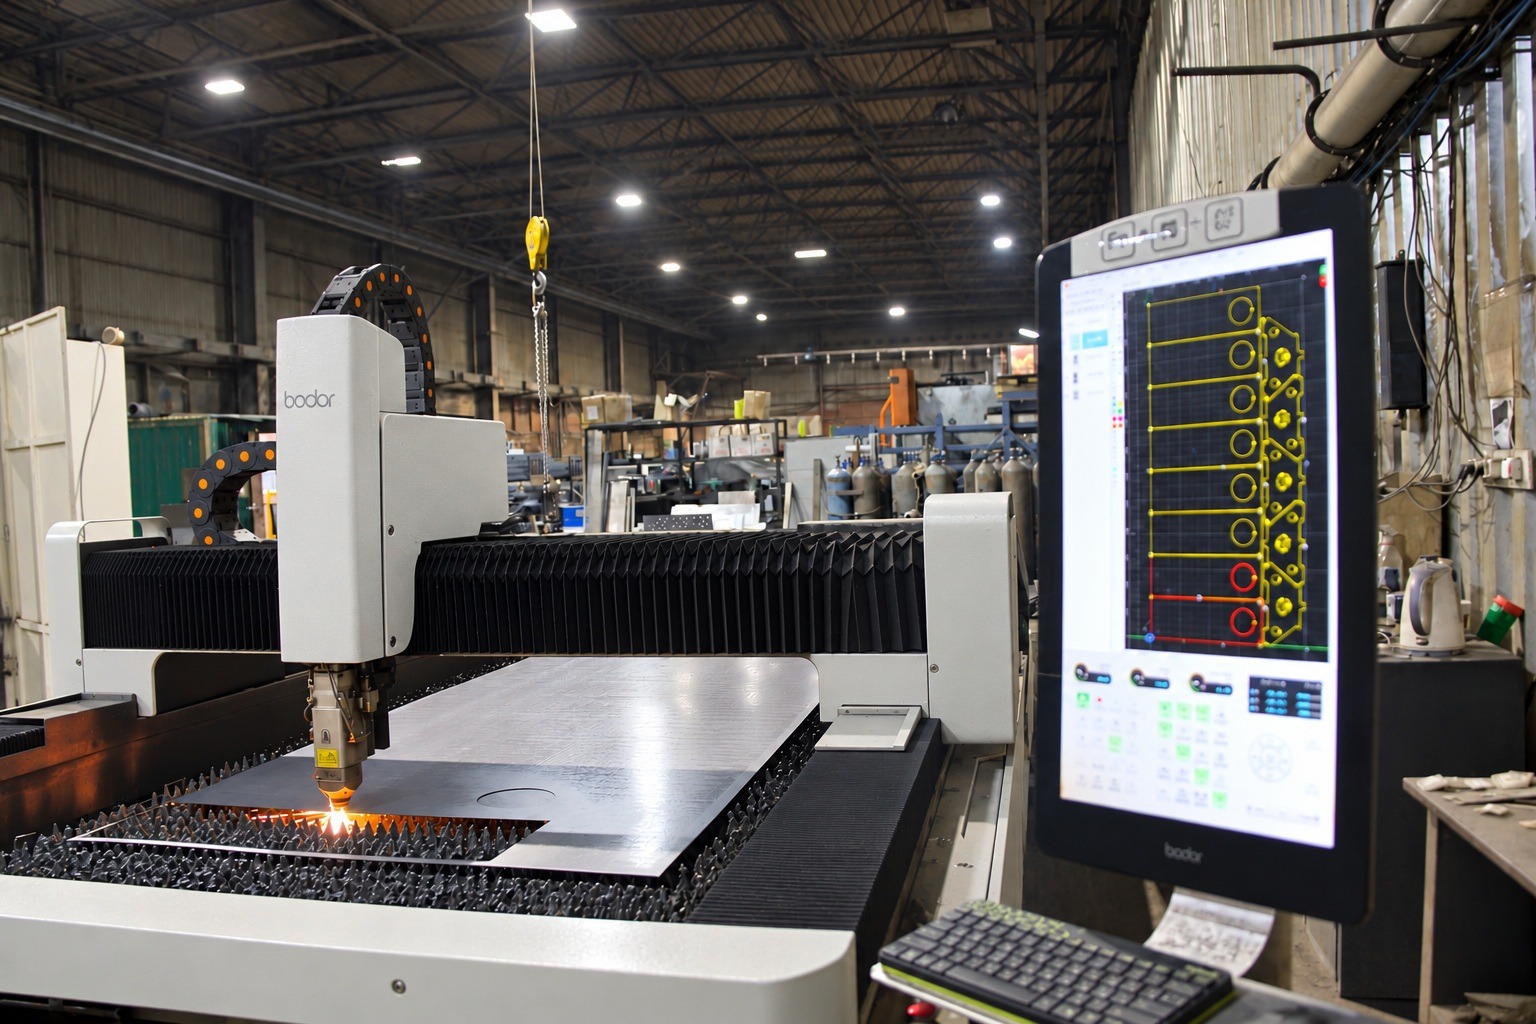
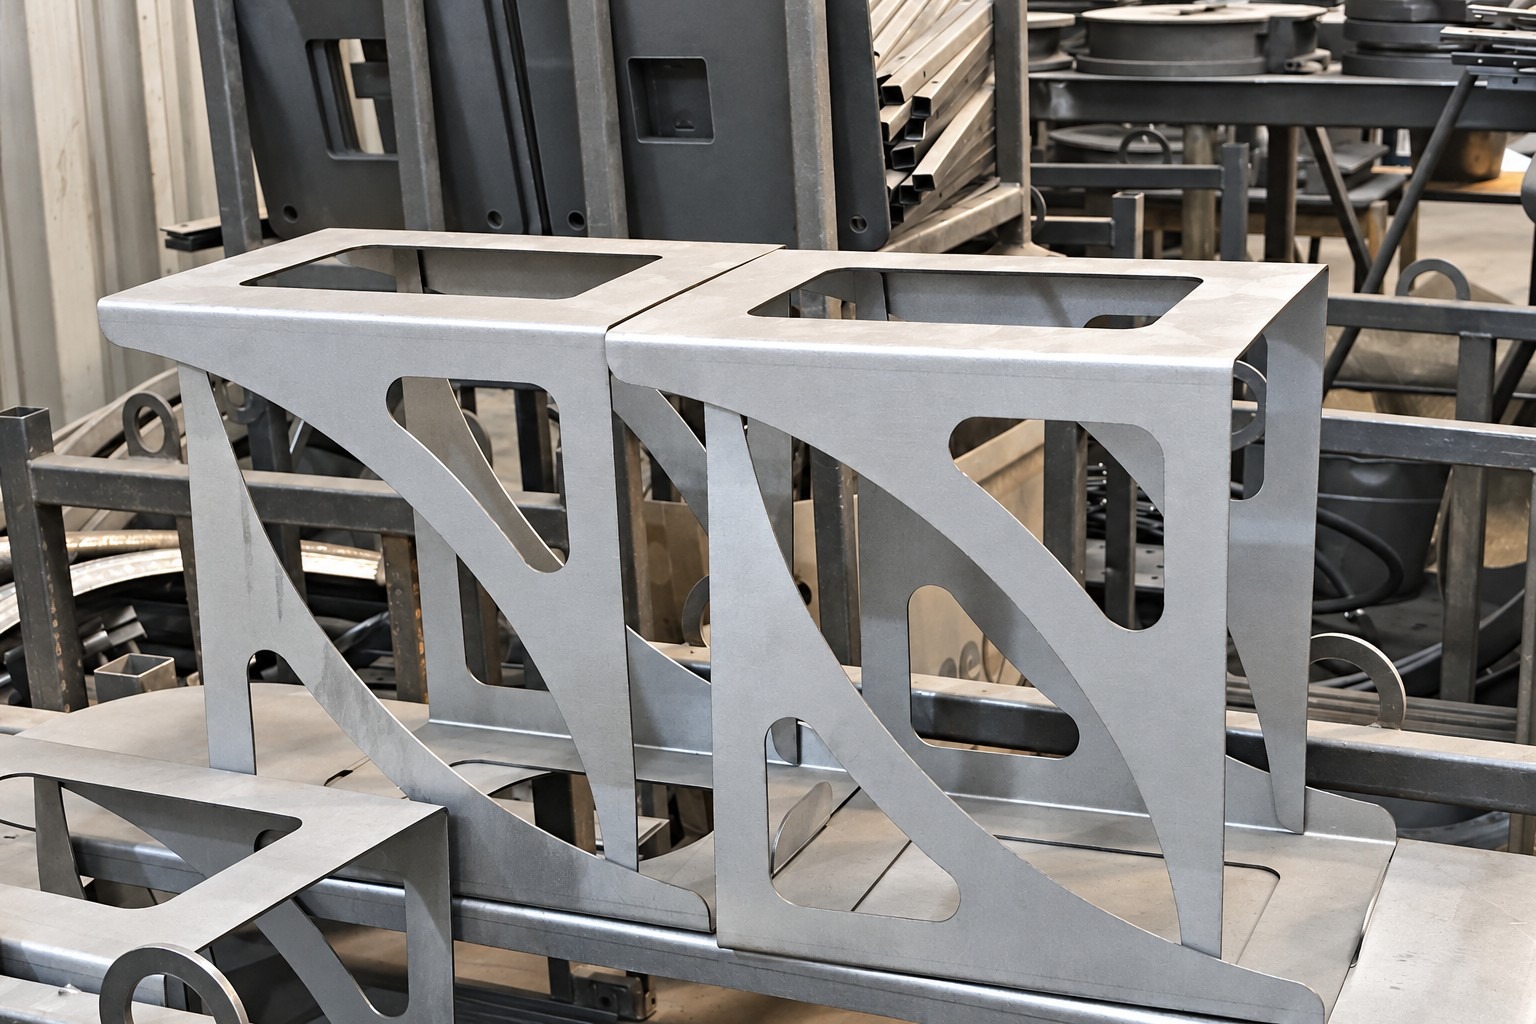
Листовой металл раскраивают по программе: получают заготовки заданной формы, включая детали со сложным контуром.
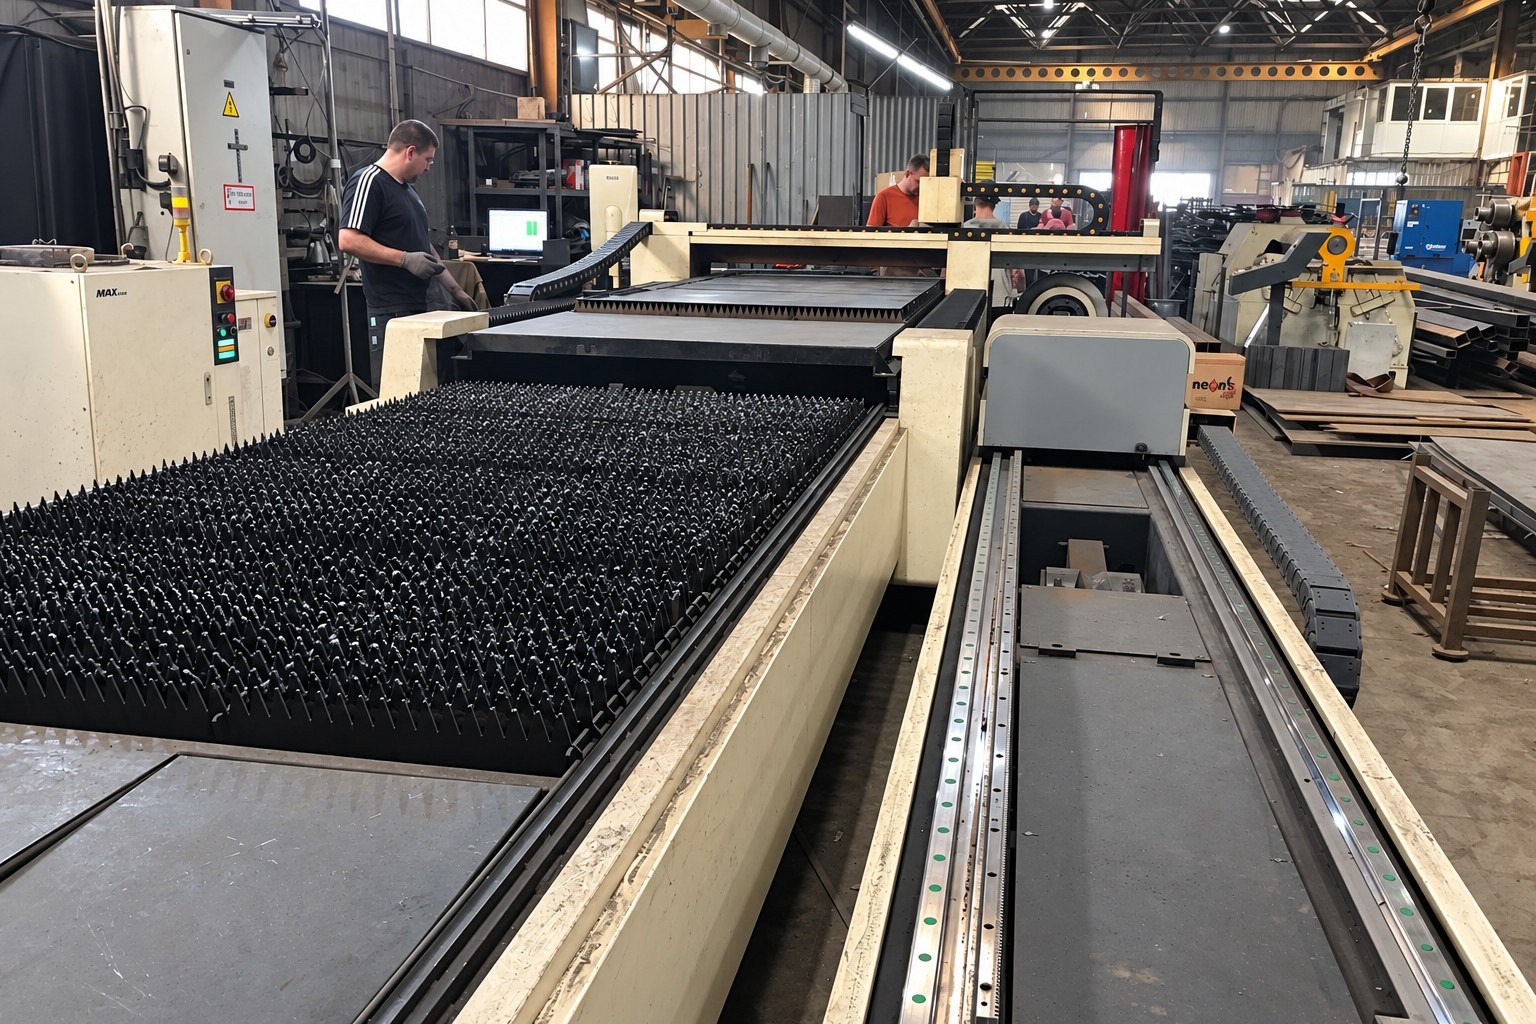
- Оборудование
- Три лазерных станка.
- Мощность источников
- 1,5 / 3 / 6 кВт.
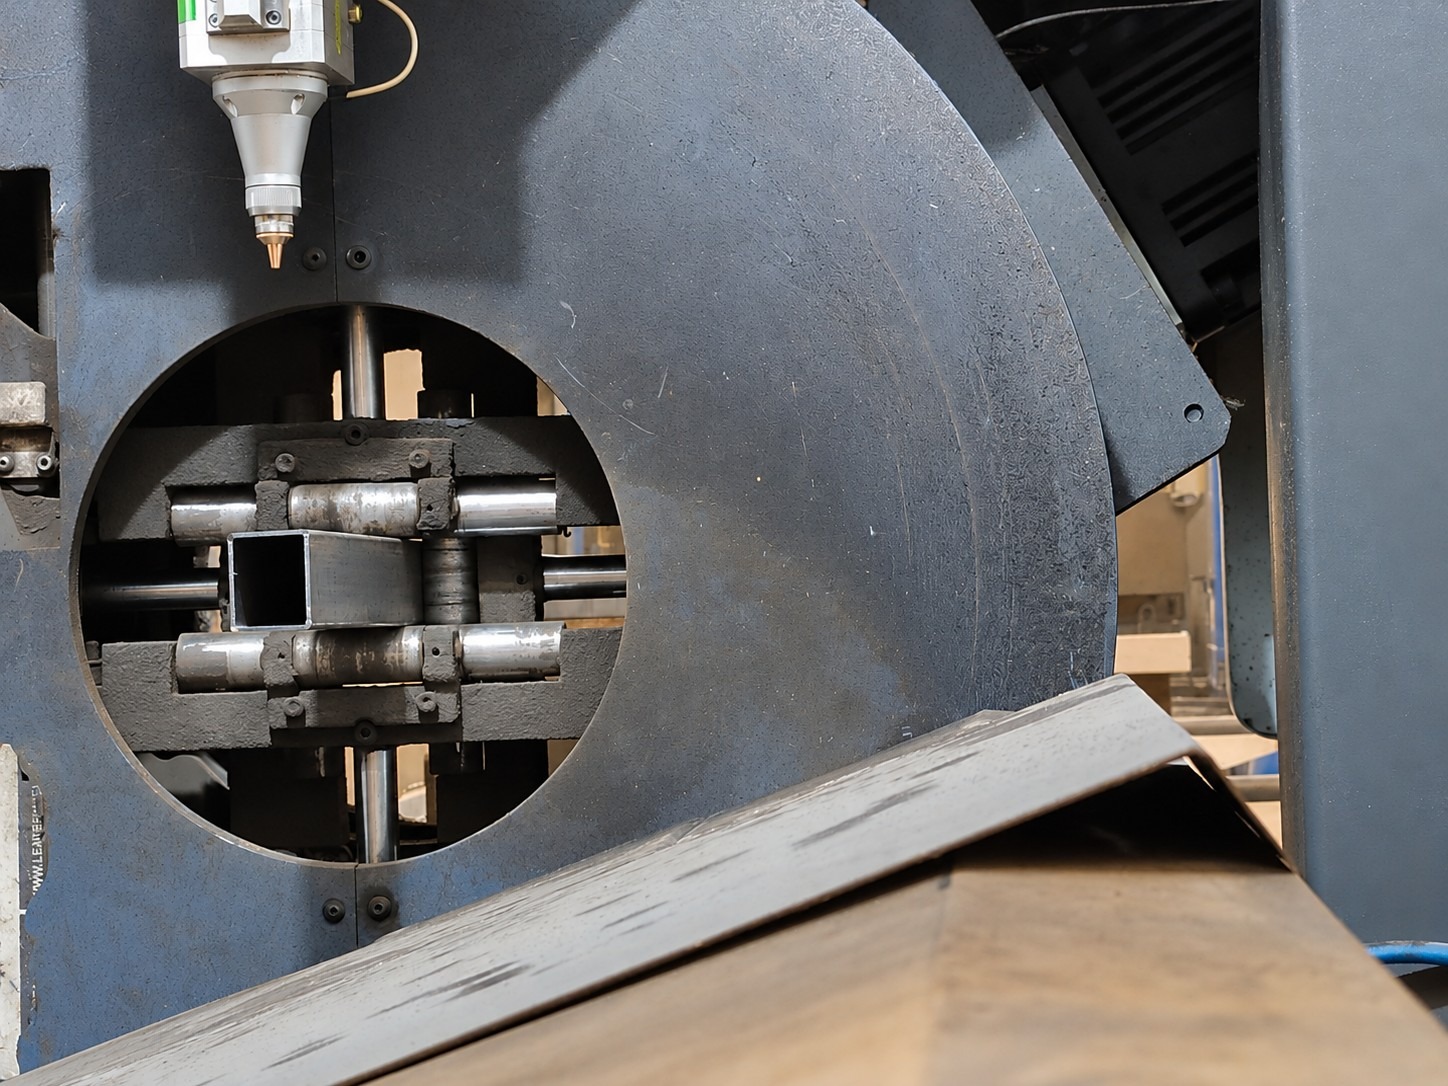
Лазерная резка труб
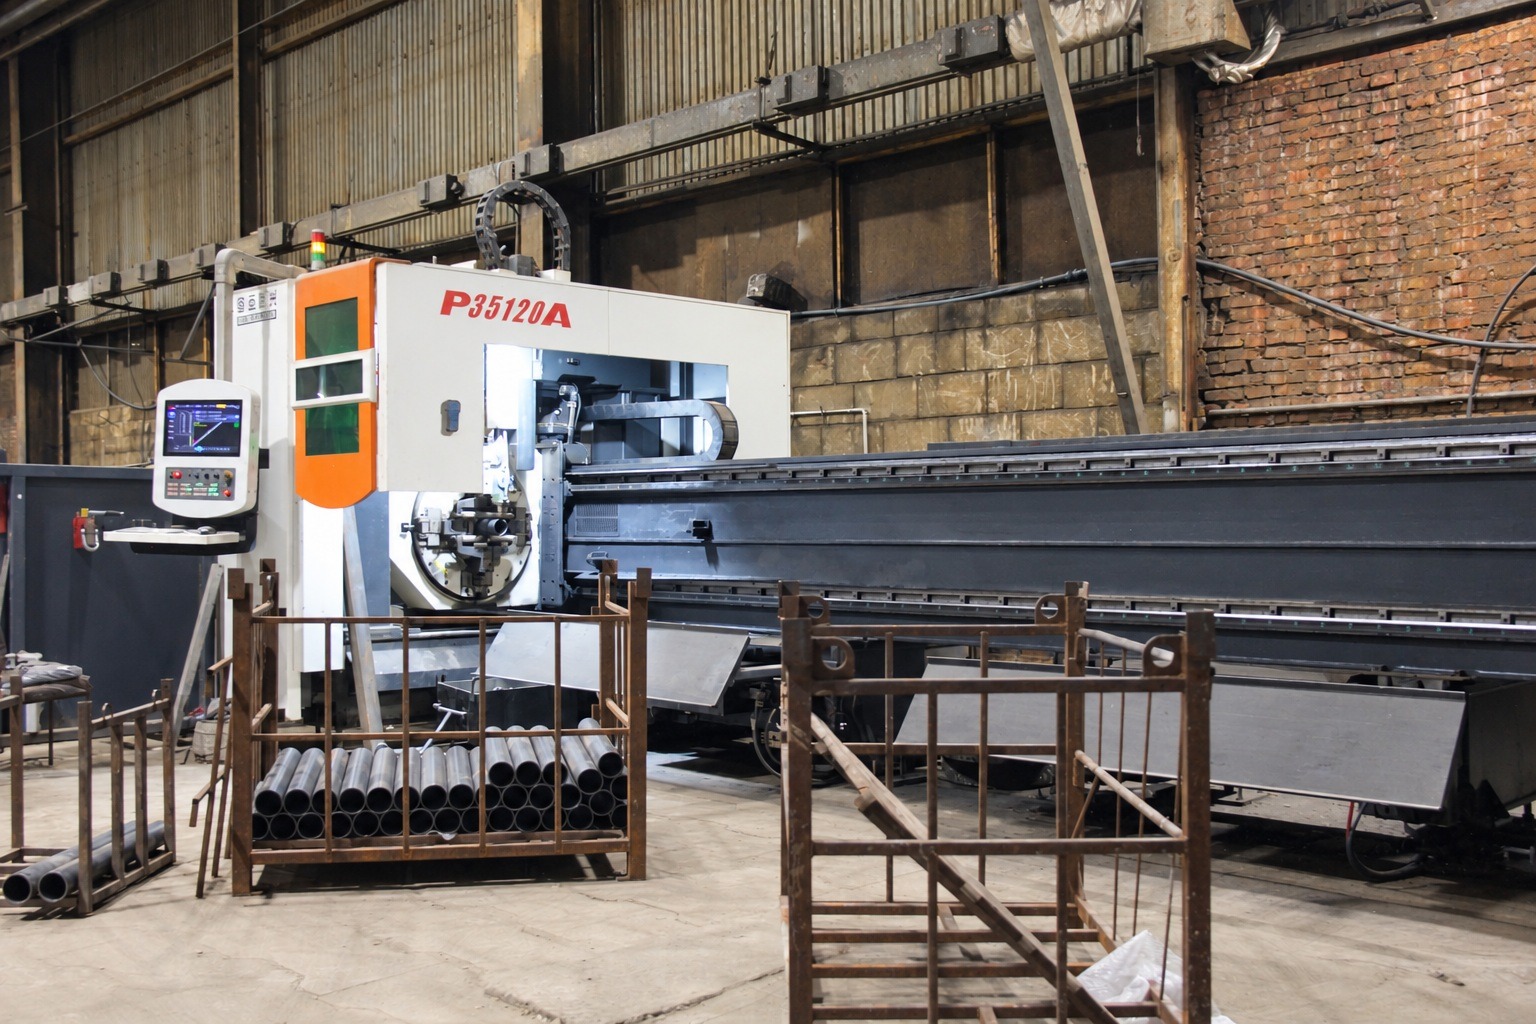
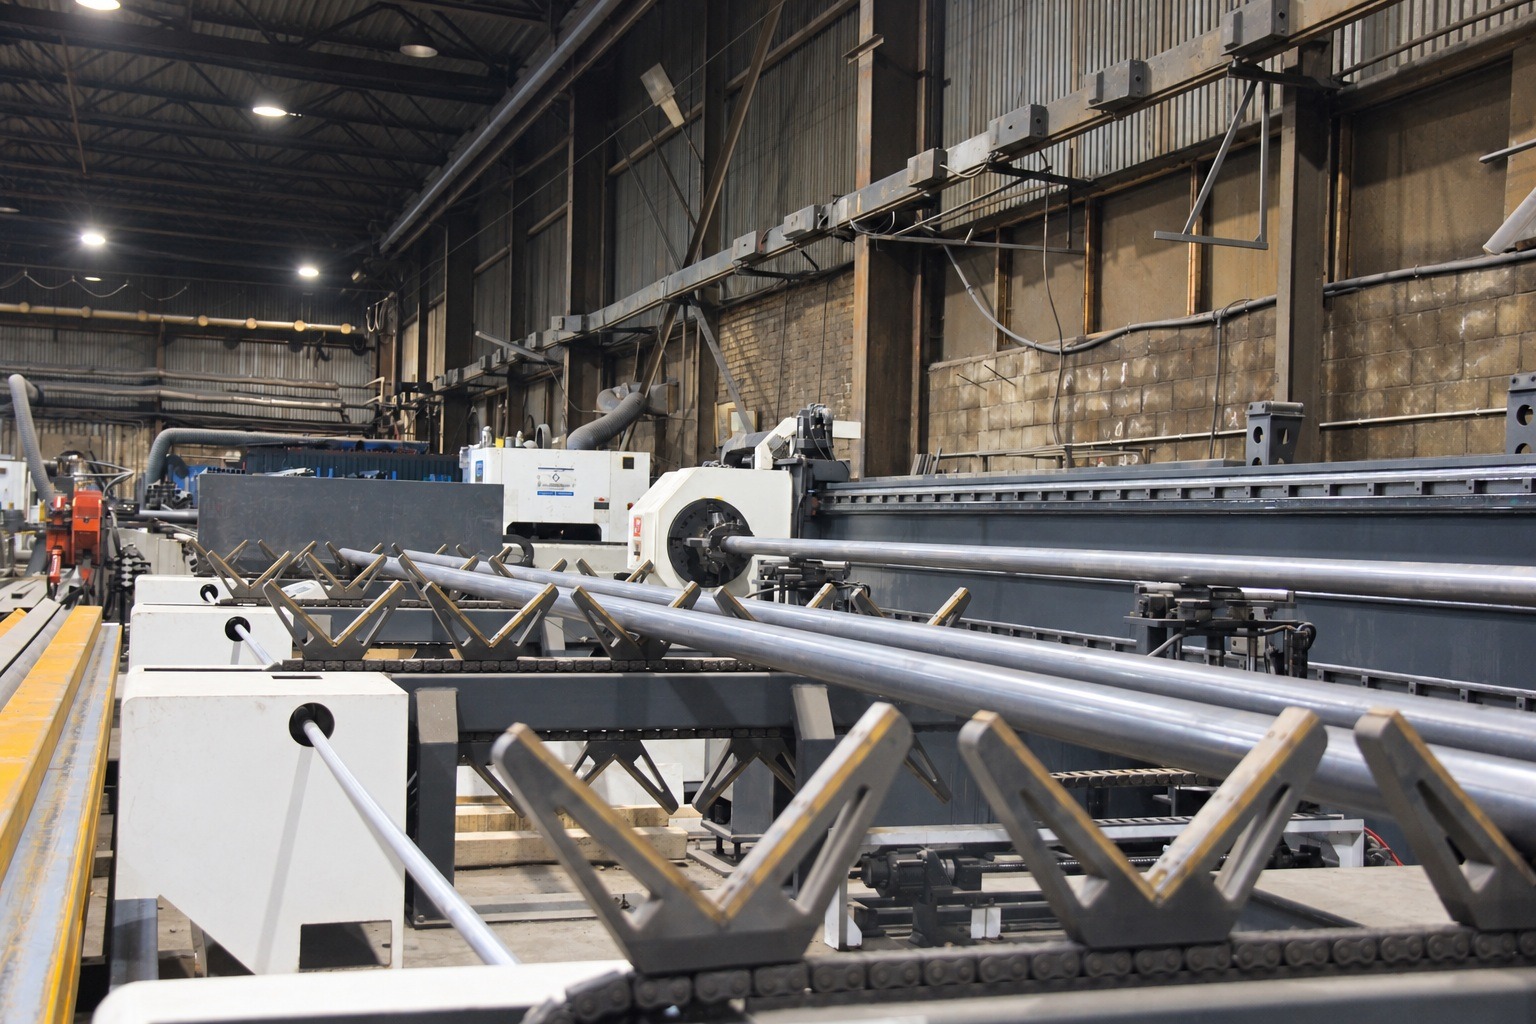
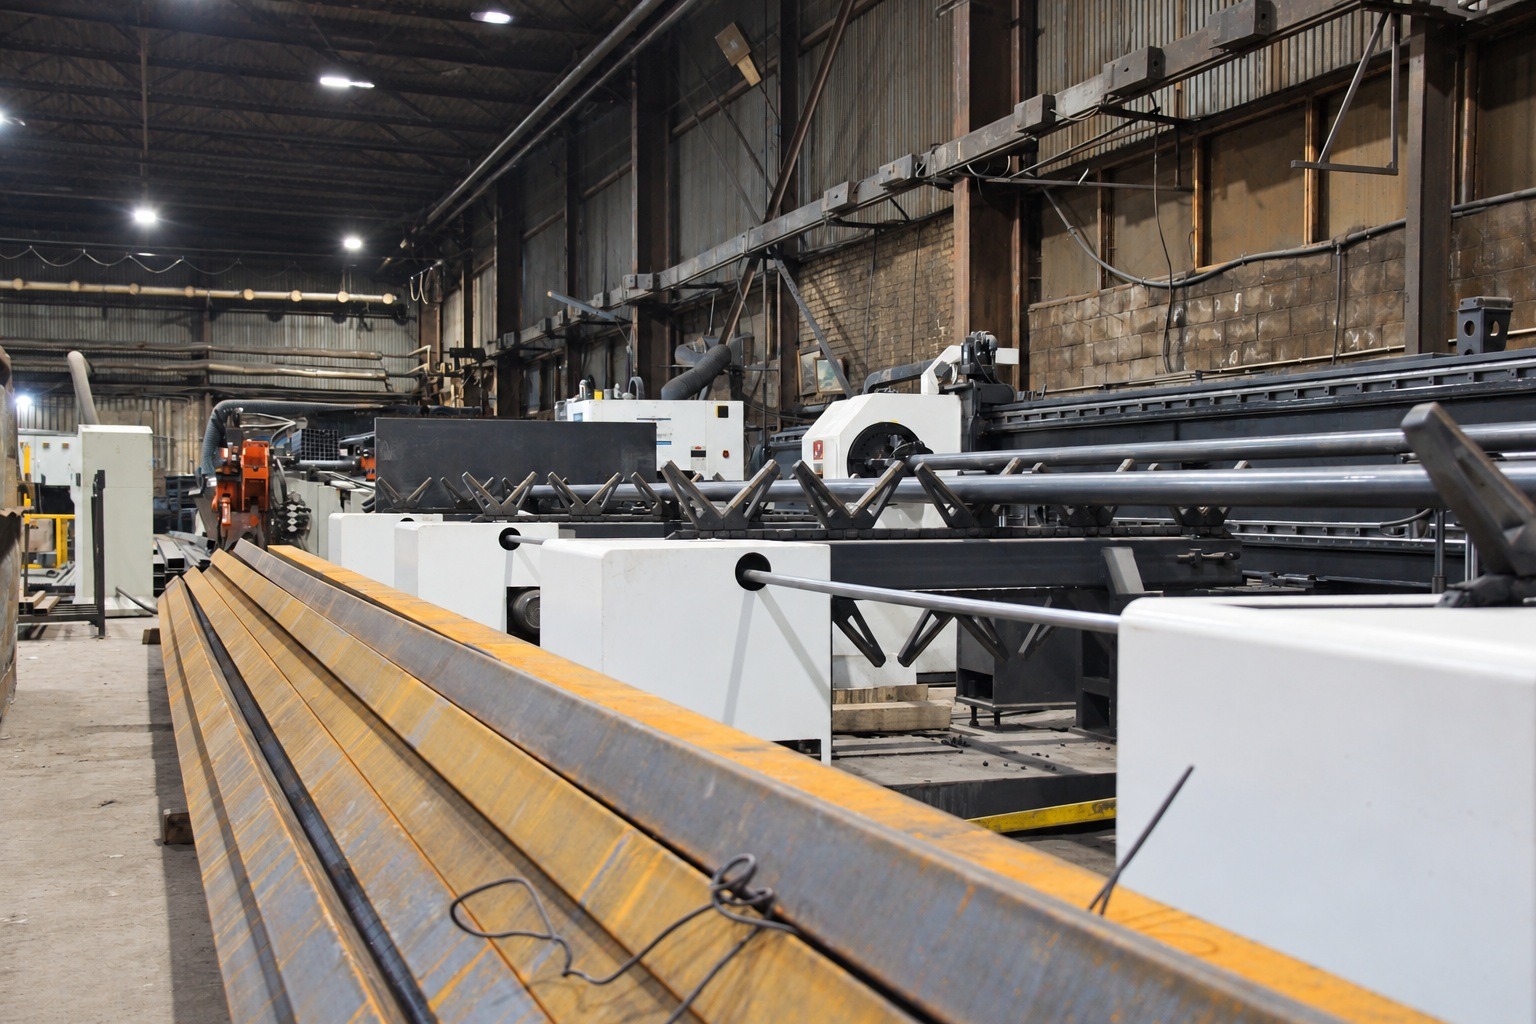
На двух лазерных станках режут трубы и профили: получают заготовки нужной длины, отверстия и контуры соединений по программе. Длинномерные трубы для крупных конструкций обрабатывают на отдельном станке.
- Длинномерная труба
- Длина — до 12 м.
- Диаметр трубы
- До 300 мм (30 см).
Гибка листового металла
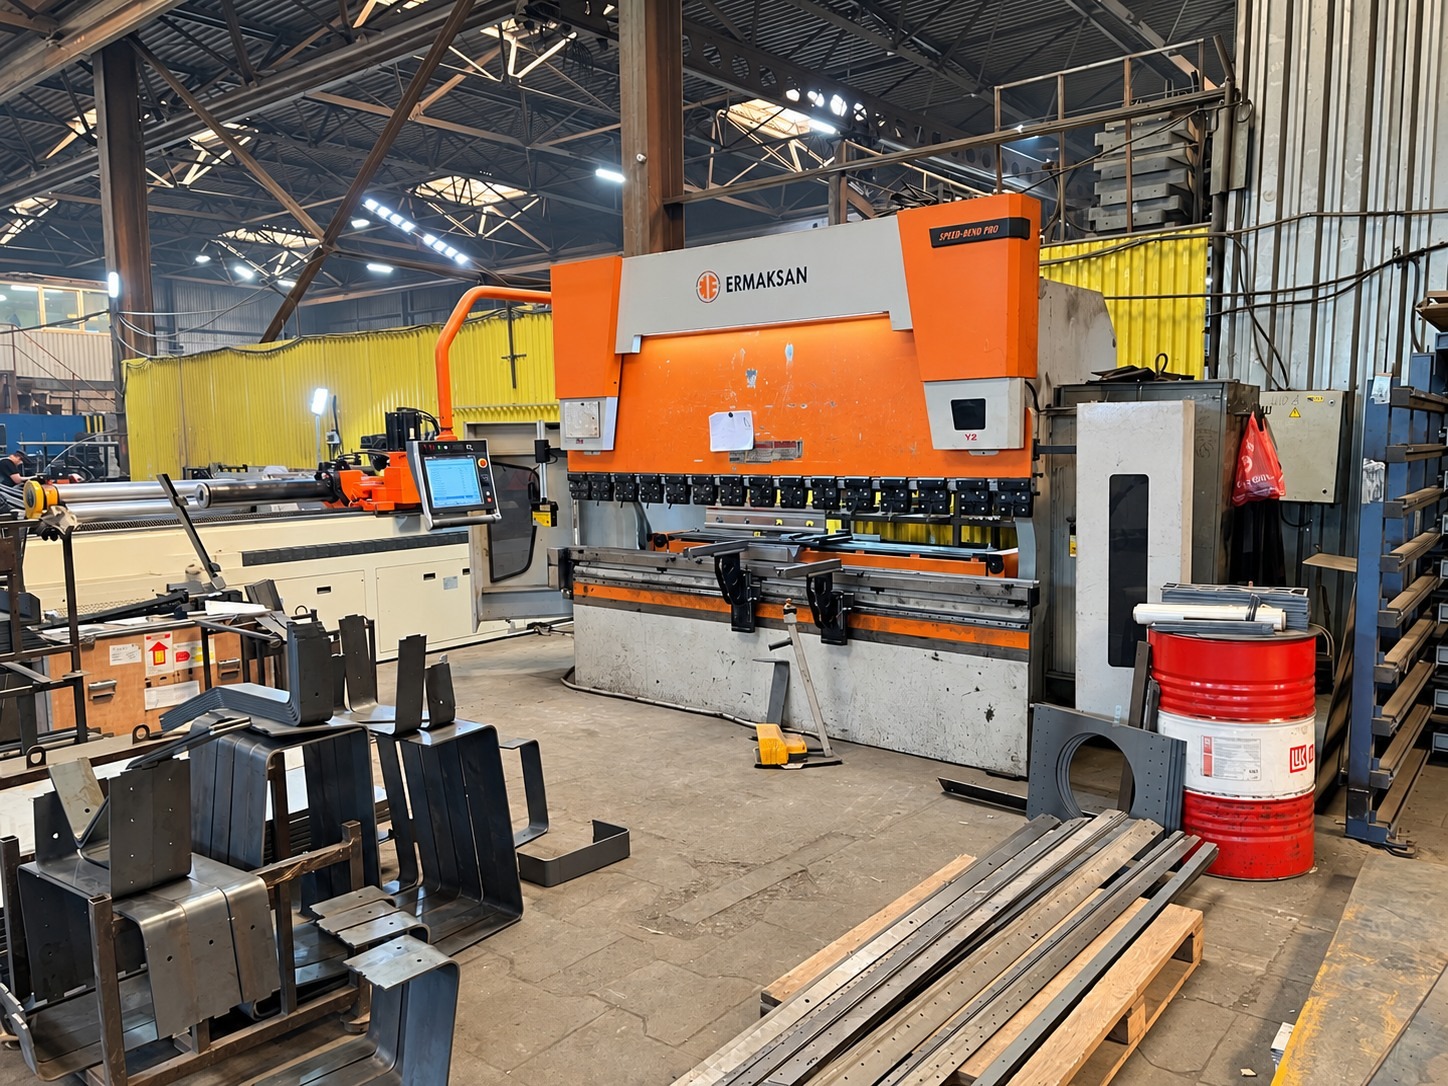
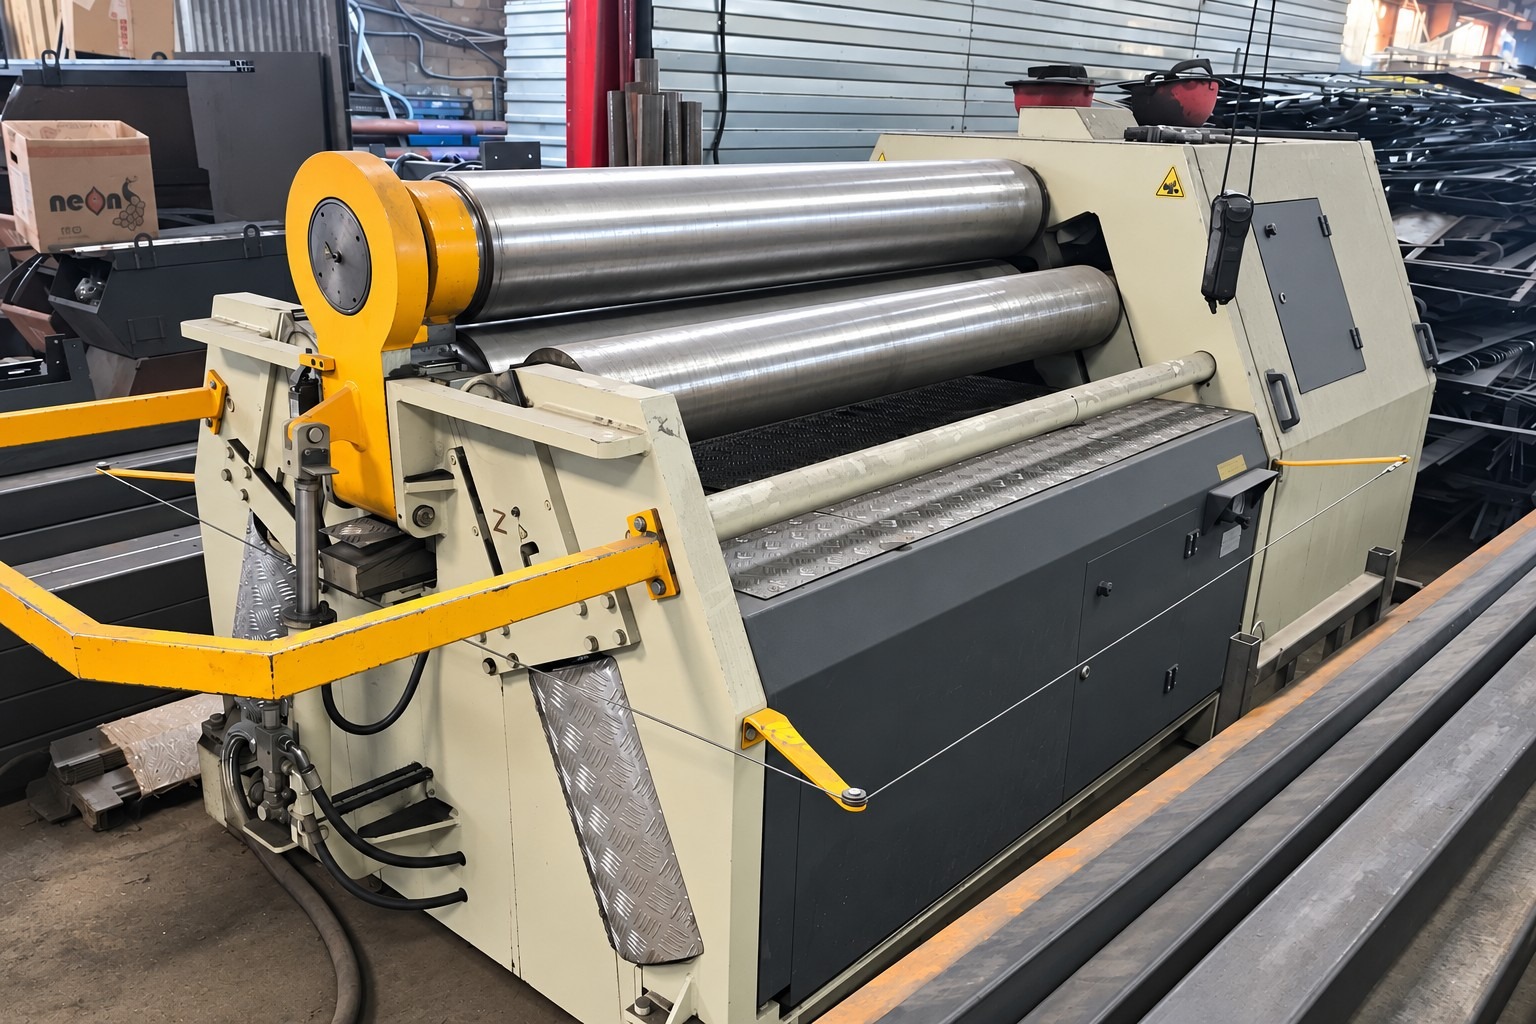
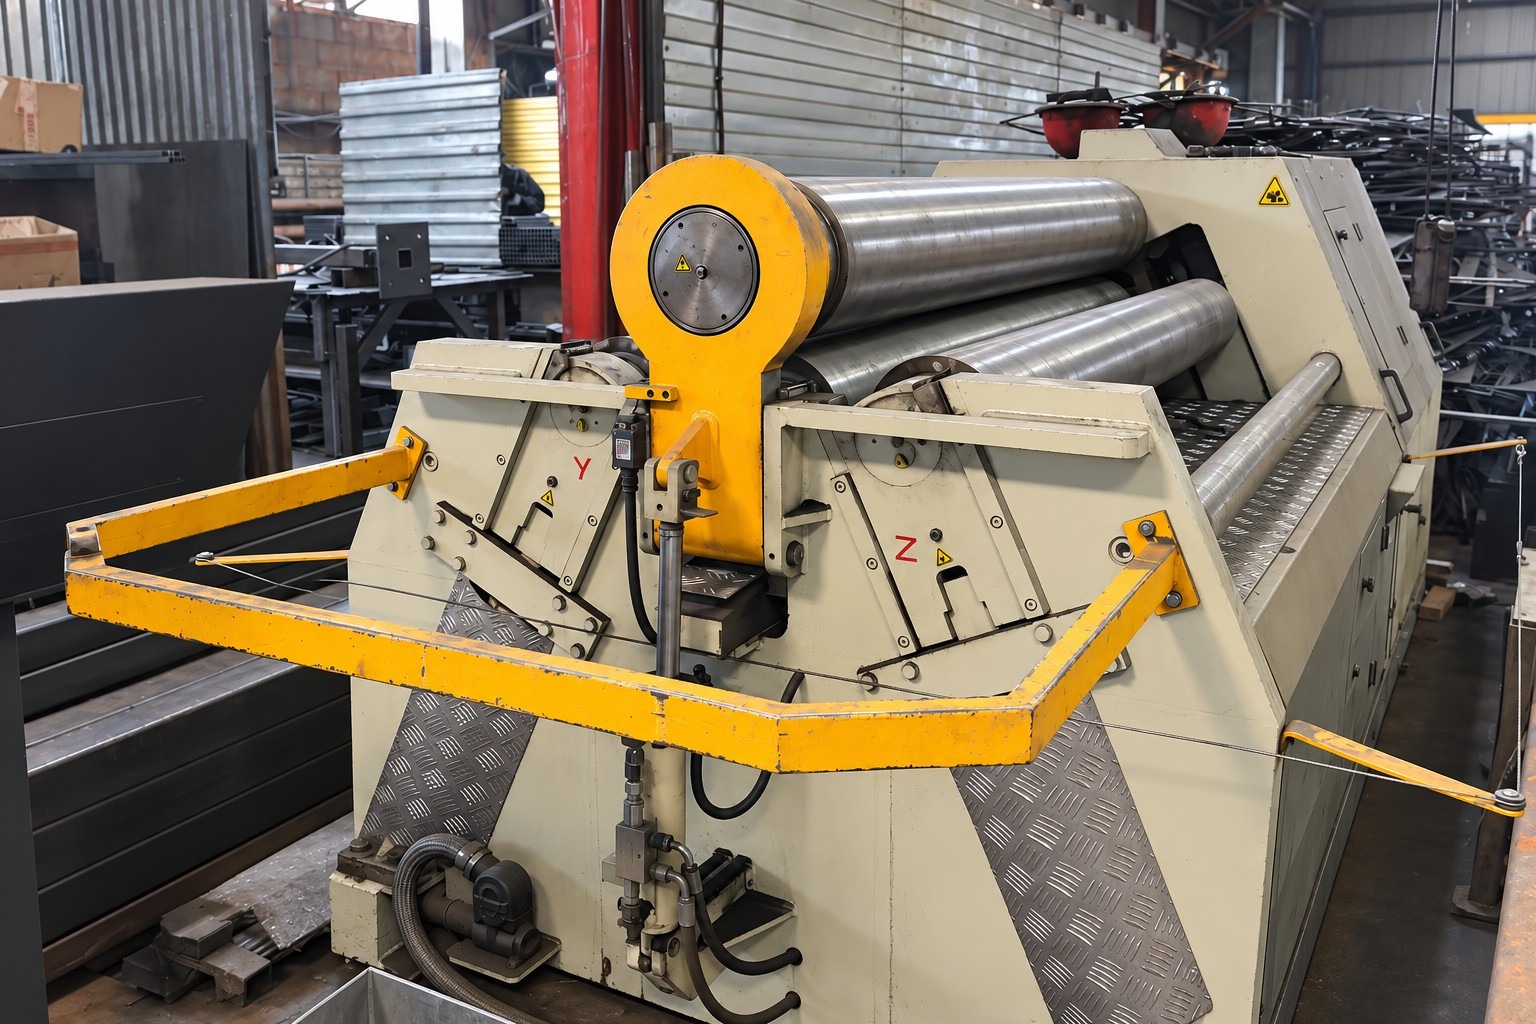
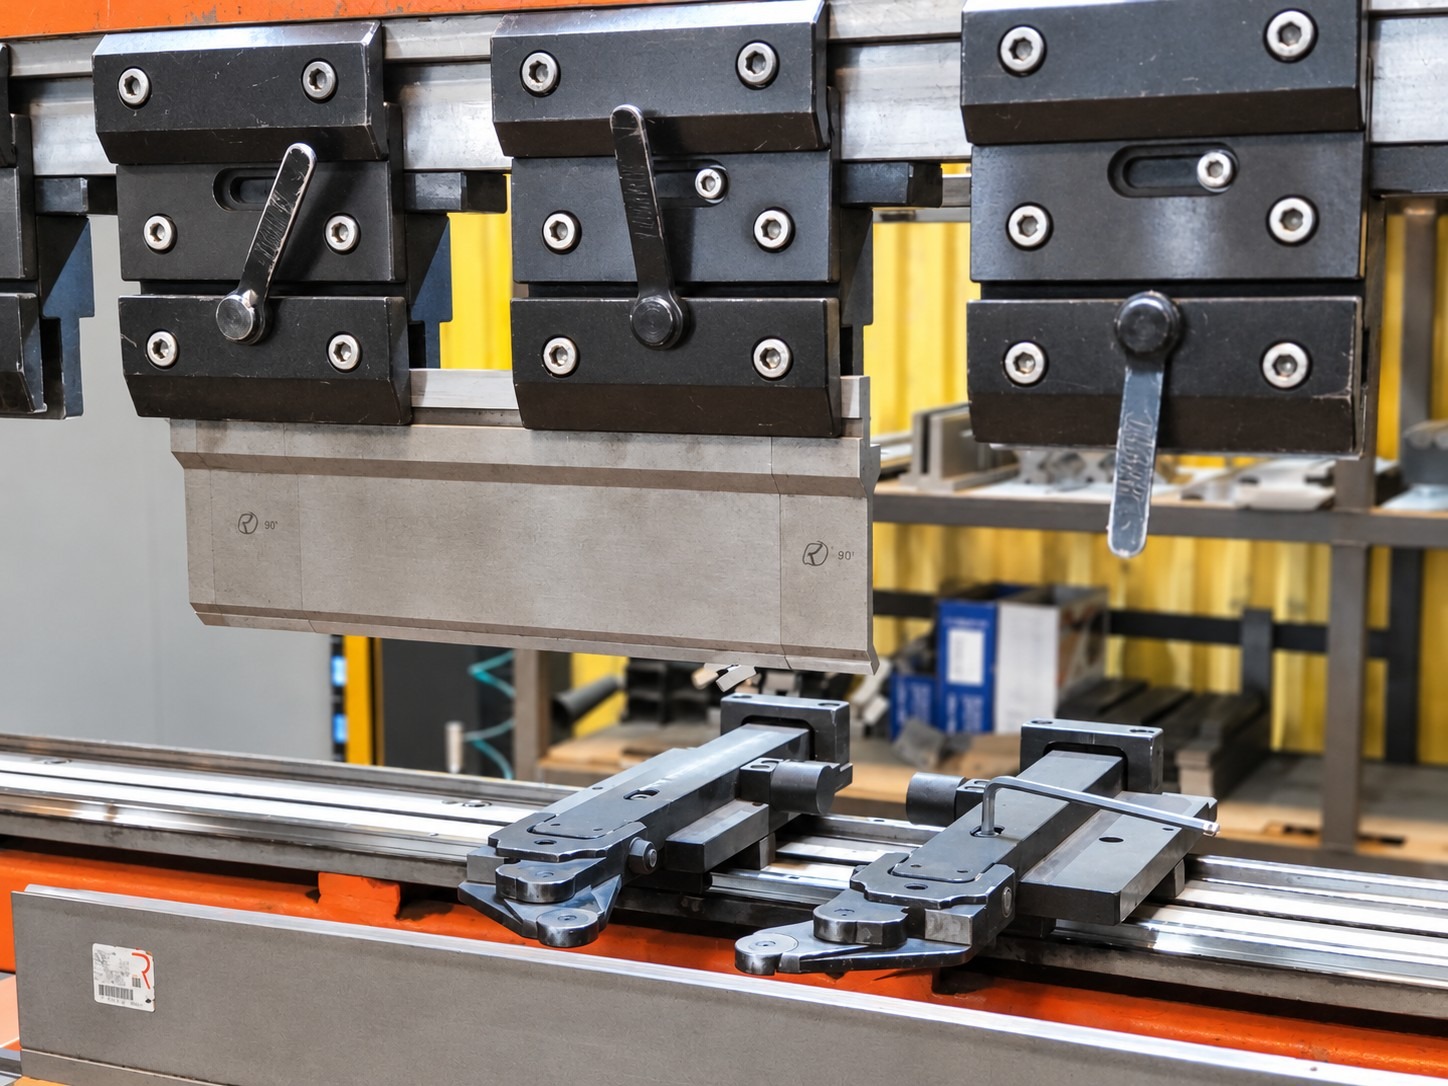
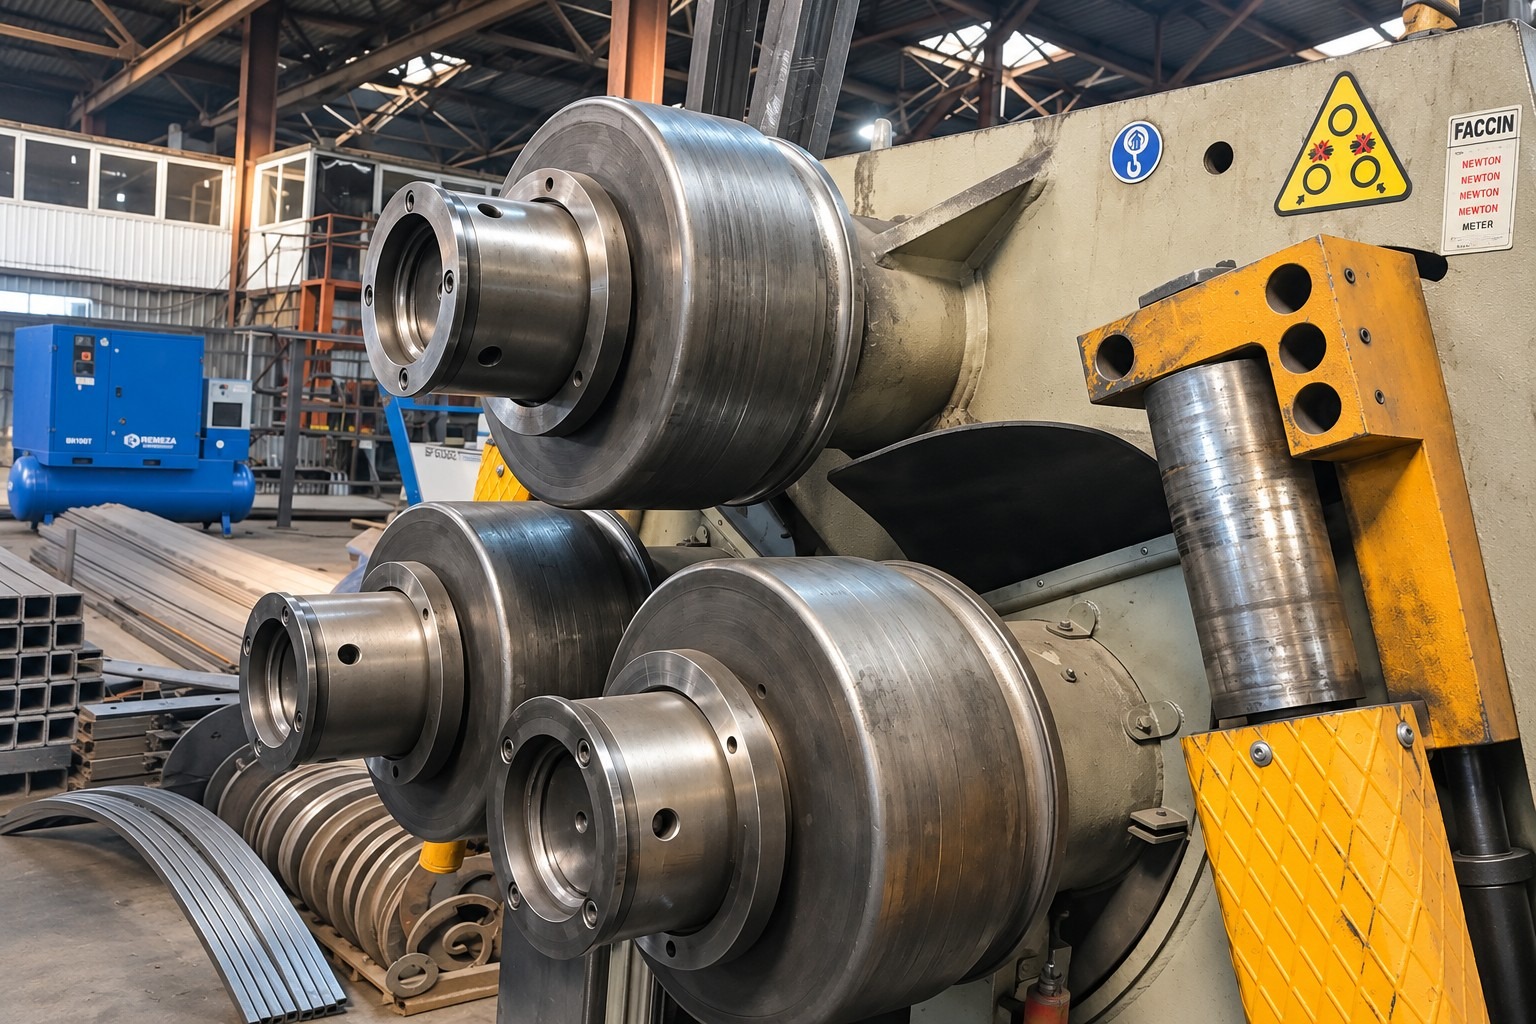
По чертежу формируют углы, борта и другие элементы листовых деталей. Для радиусных и цилиндрических форм используют вальцы.
- Листогибочный пресс
- Усилие — 135 т.
- Рабочая длина
- 3100 мм.
- Оснастка пресса
- 14 позиций.
Автоматическая гибка труб
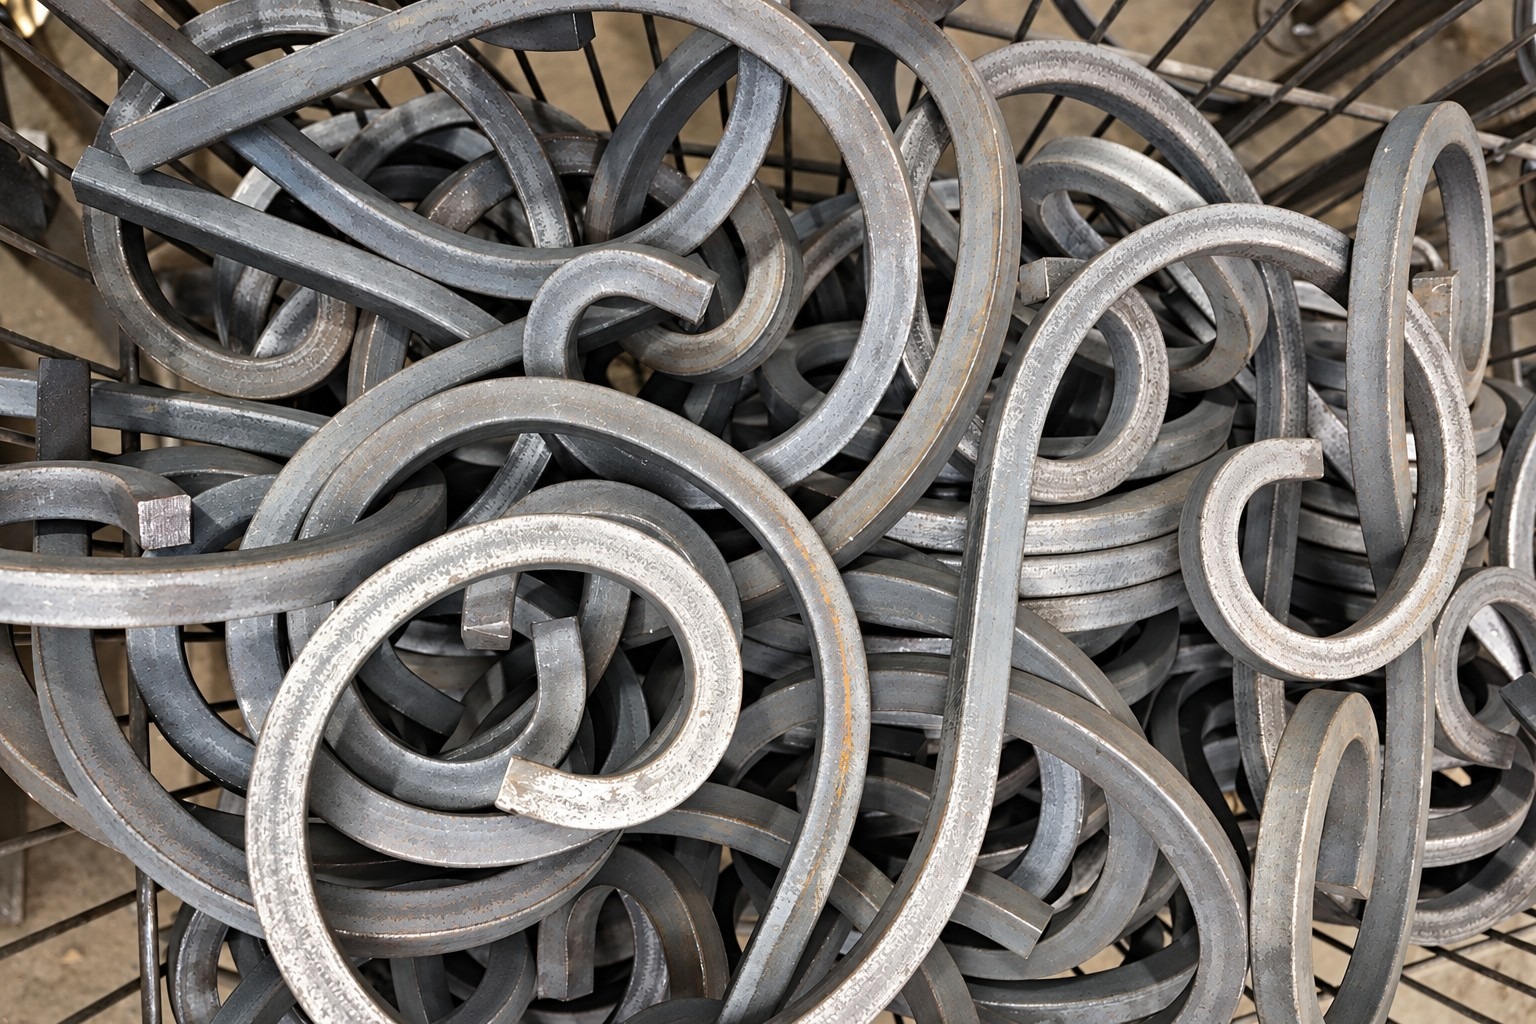
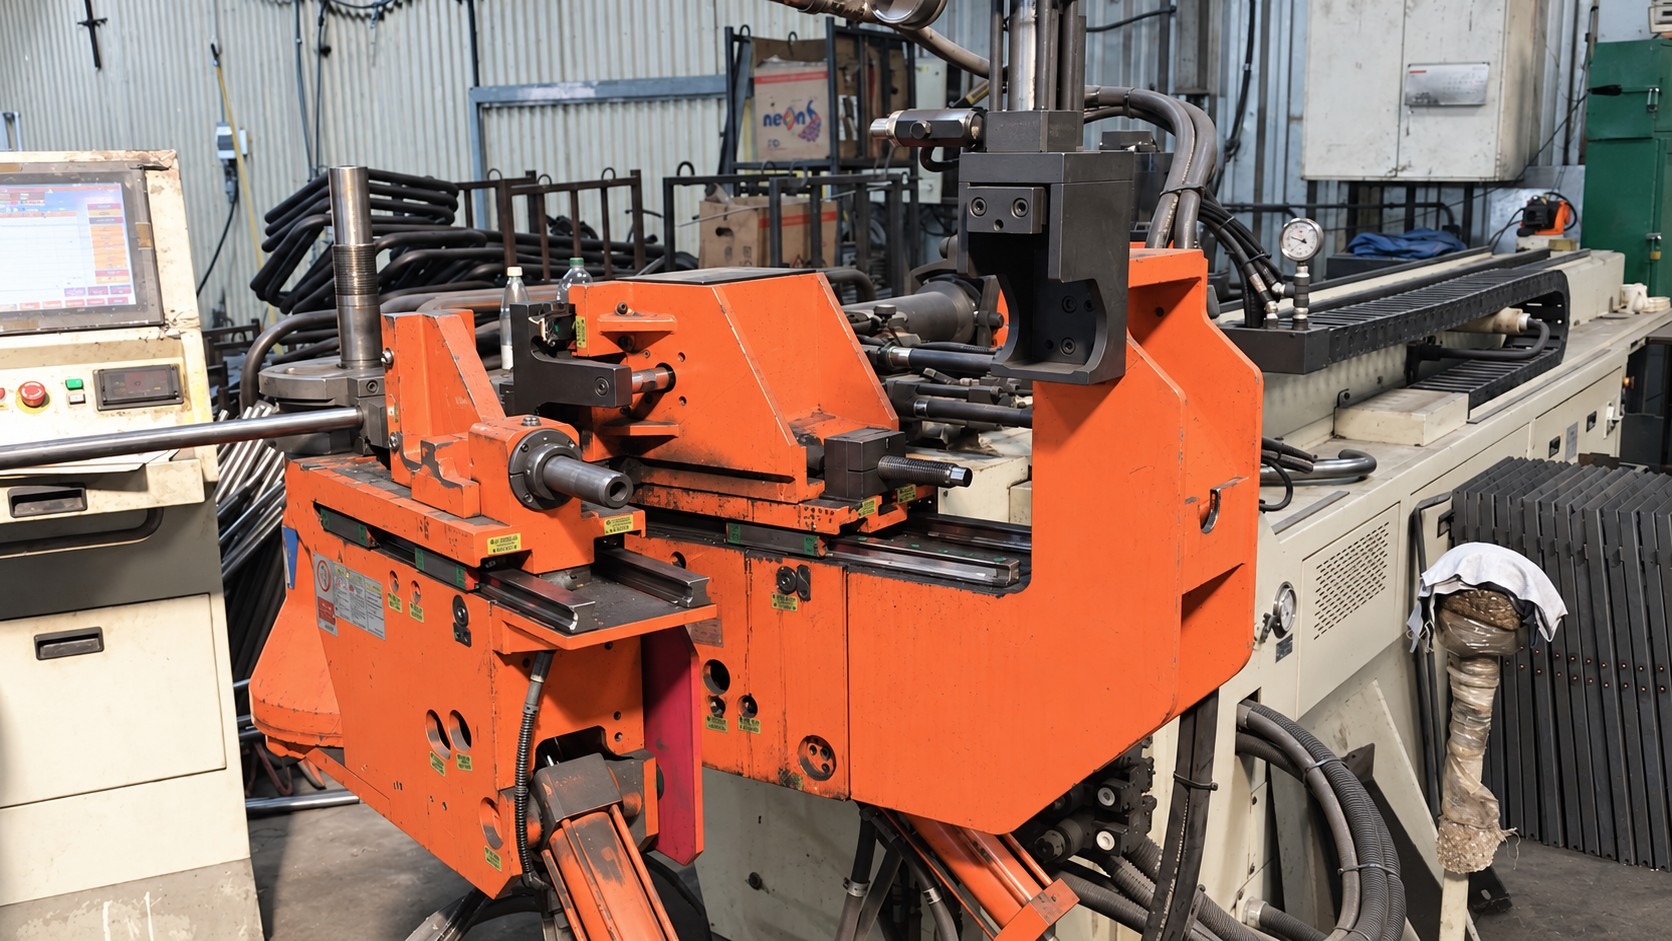
На участке работают два автоматических трубогибочных станка. По программе они формируют изгибы труб. Дополнительно выполняют профильную гибку: получают дуги, кольца и спиральные элементы для уличной мебели и декоративных конструкций.
- Круглая труба
- До Ø100 × 3 мм.
- Квадратная труба
- До 70 × 70 × 3 мм.
- Угол гибки
- До 190°.
Жестяной участок
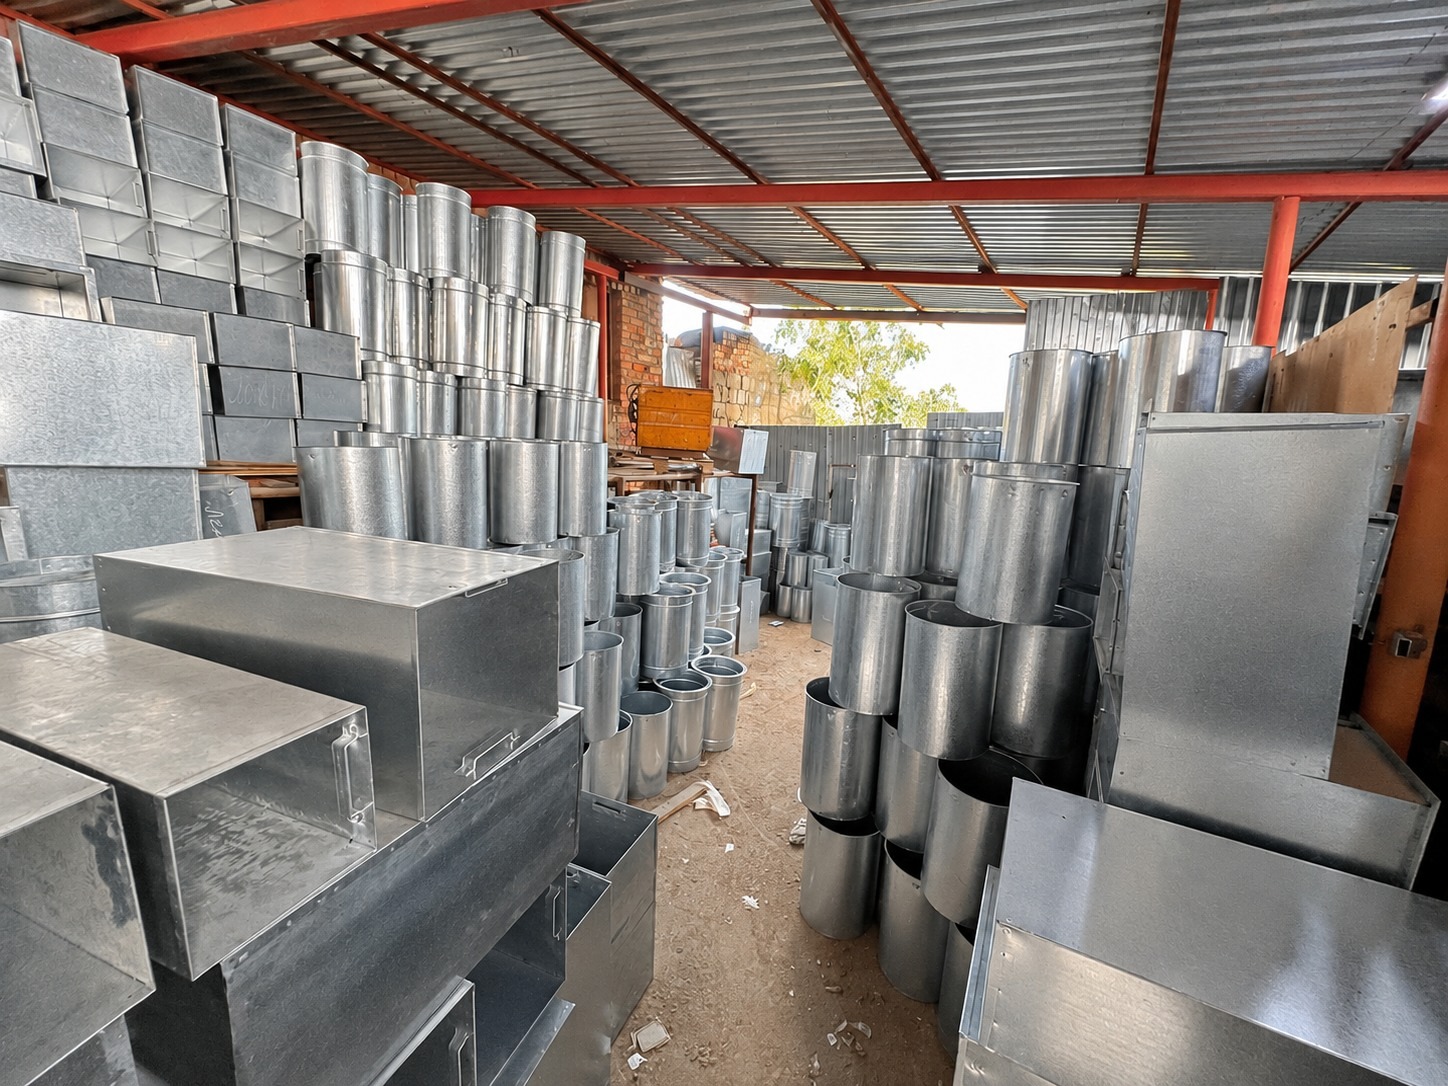
Из тонколистового металла изготавливают вставки для урн и элементы вентиляции. Лист режут на гильотине, гнут и соединяют точечной сваркой.
На участке выполняют отбортовку, вырезают круглые детали и формируют фальцевые соединения. Цилиндрическую форму заготовкам придают на вальцах.
Дробеструйная обработка и газотермическое цинкование
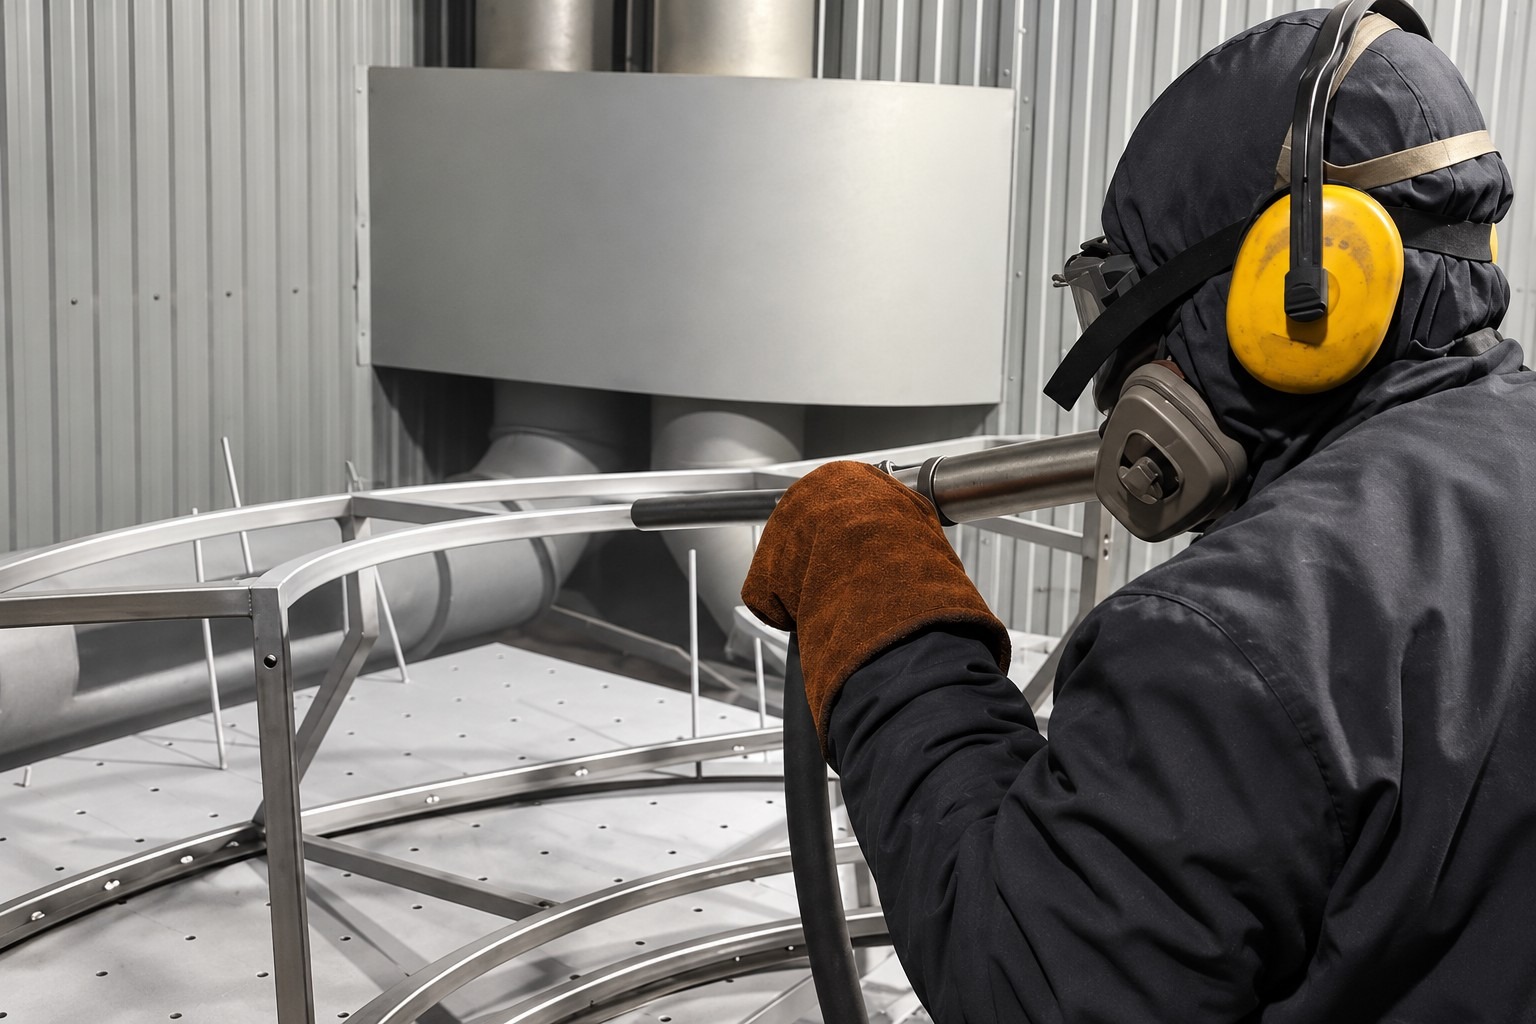
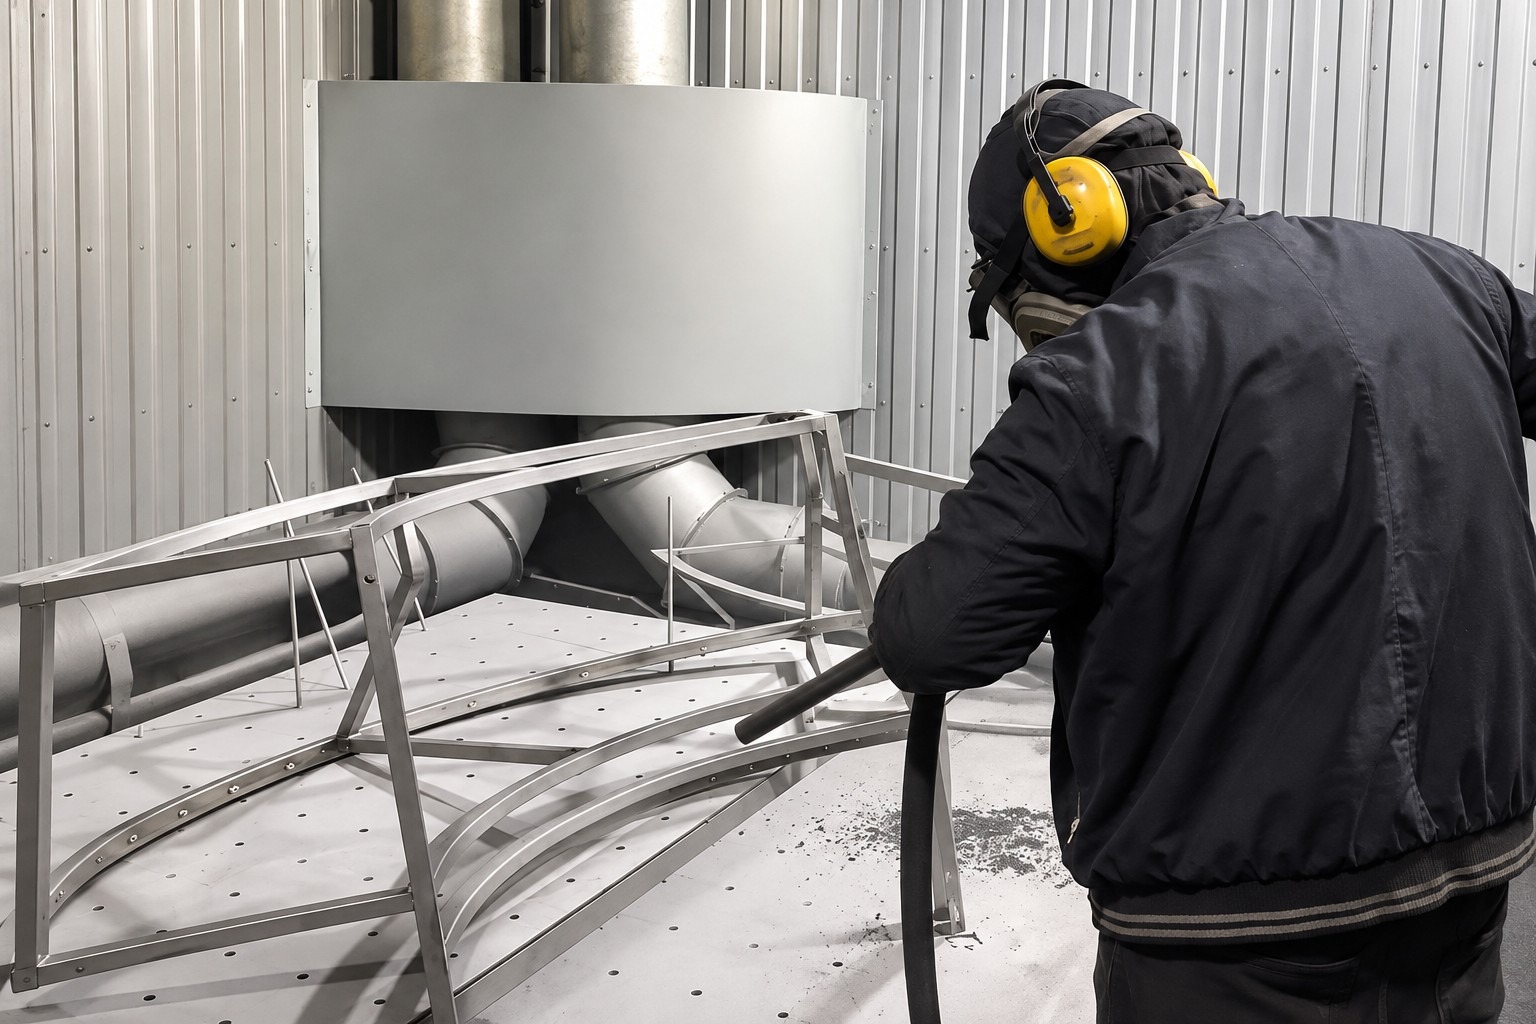
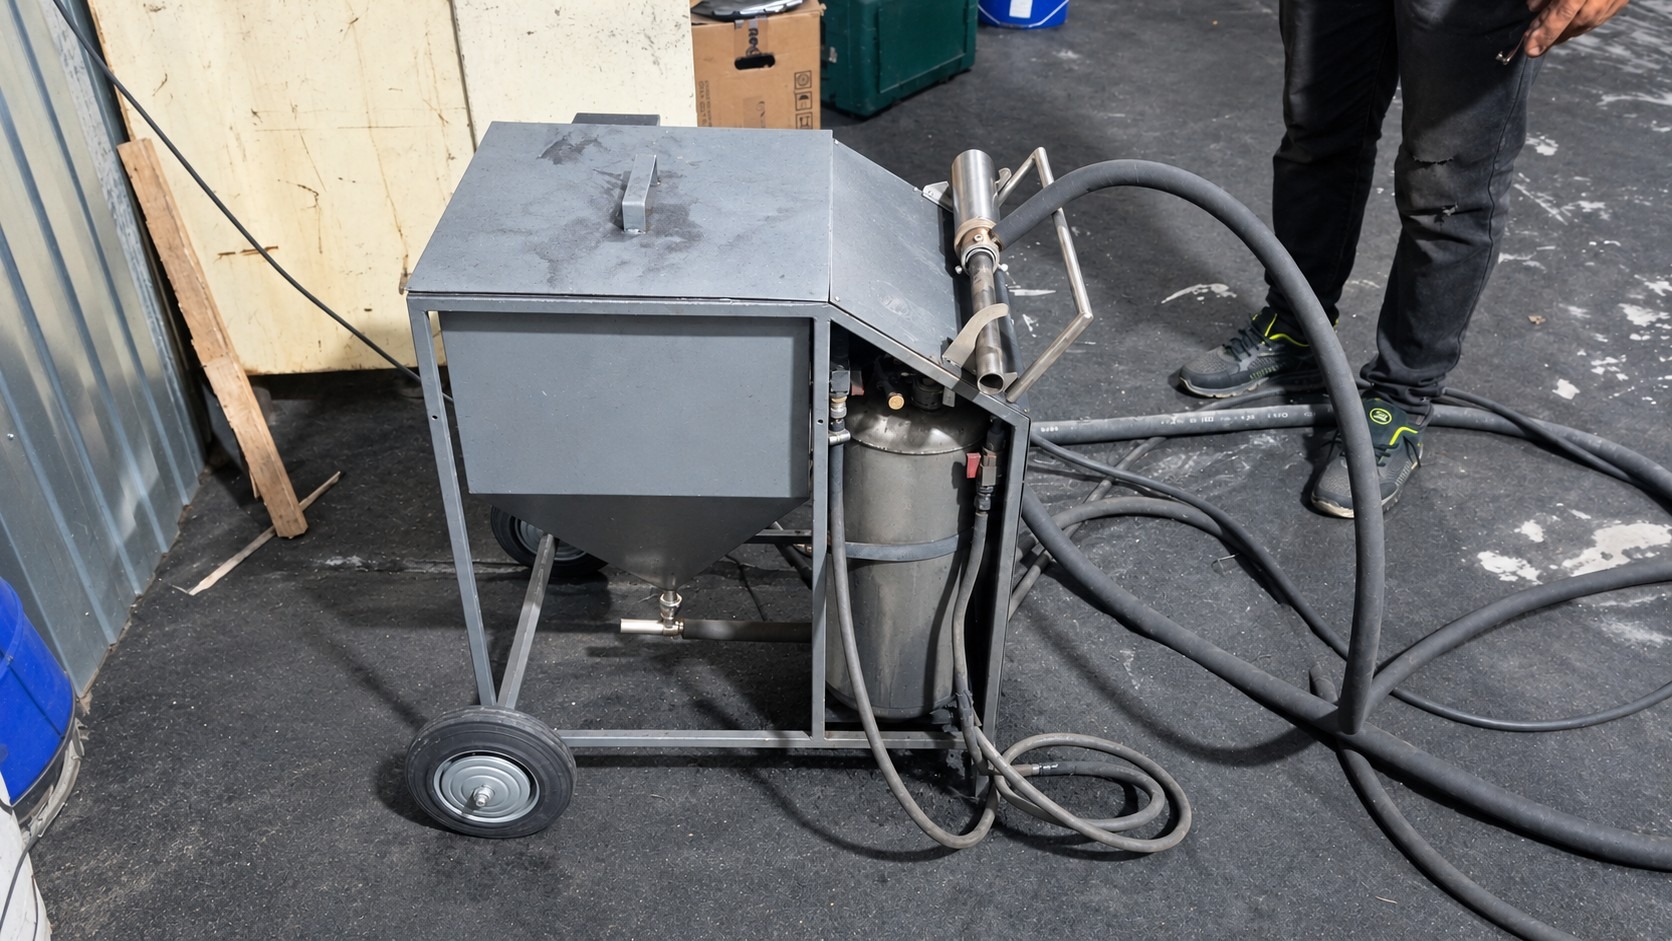
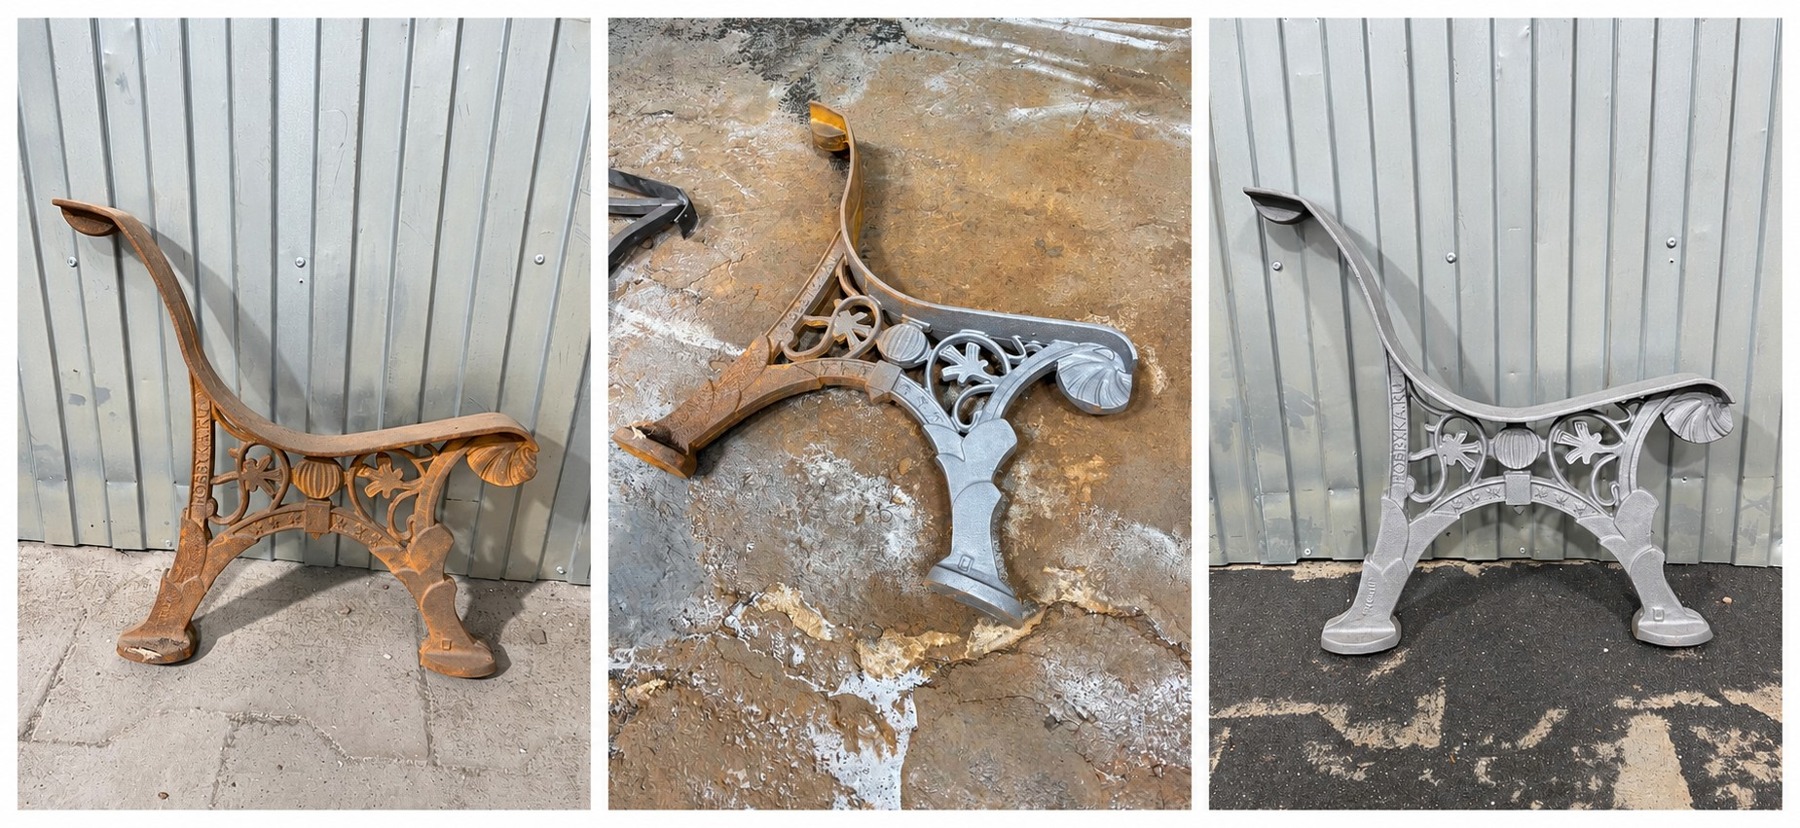
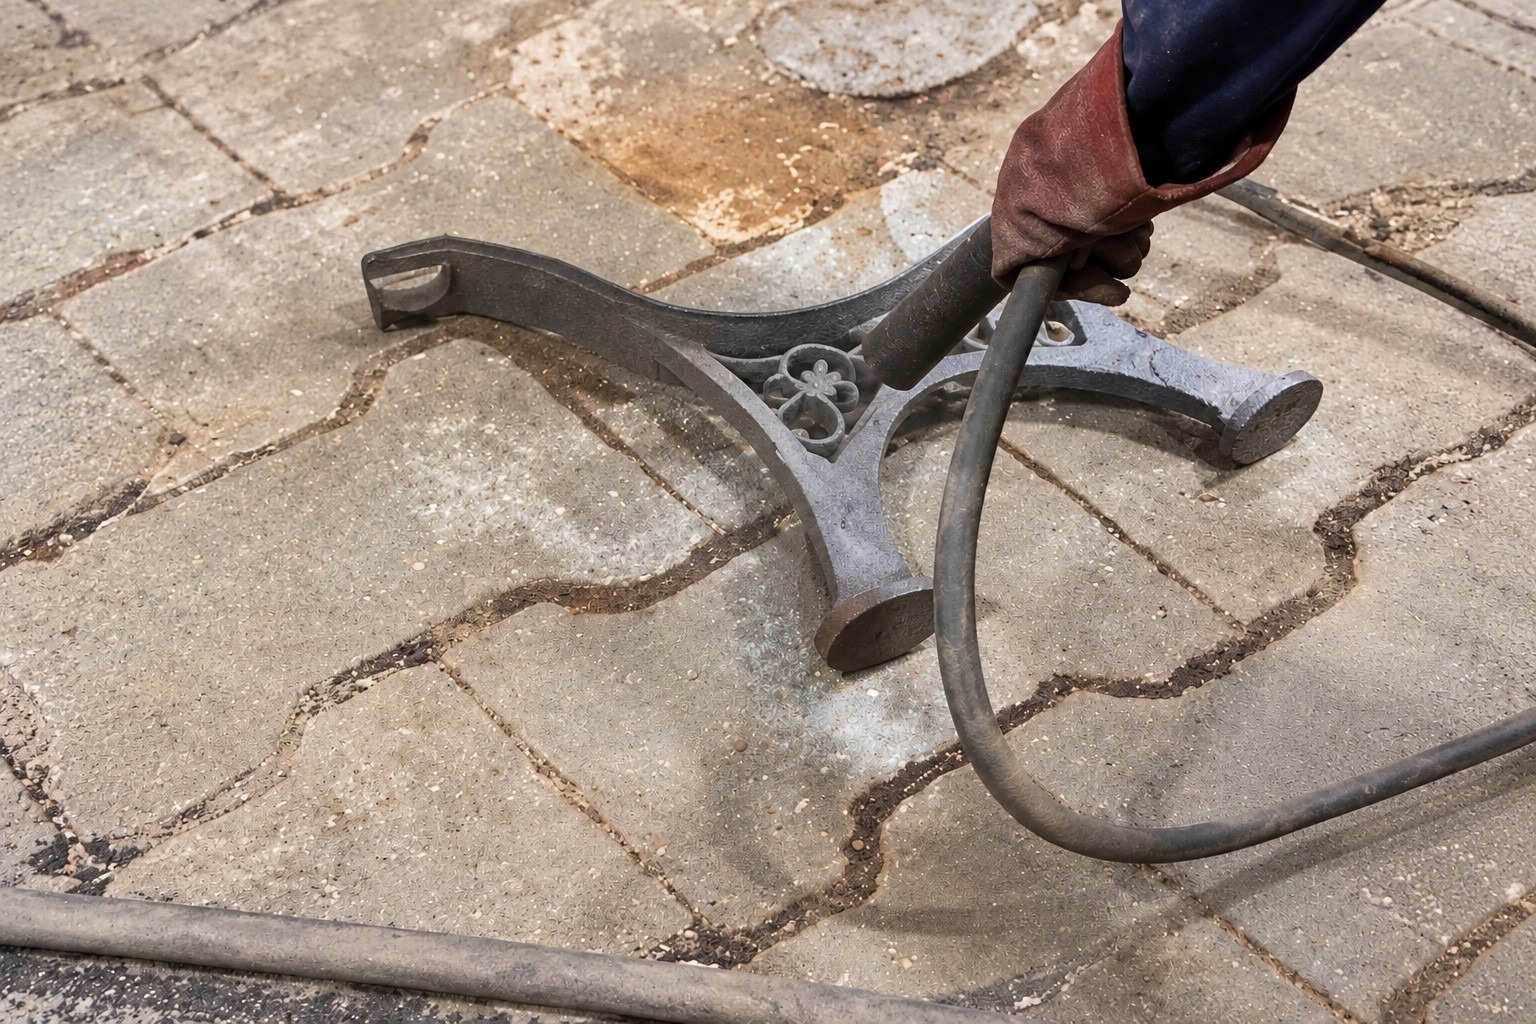
Перед окраской металлические детали очищают дробеструйным способом: удаляют ржавчину, окалину и загрязнения, готовят поверхность под покрытие.
Для дополнительной защиты от коррозии на предусмотренные проектом конструкции наносят цинк газотермическим методом. После подготовки и цинкования детали передают на окраску.
Участок порошковой окраски
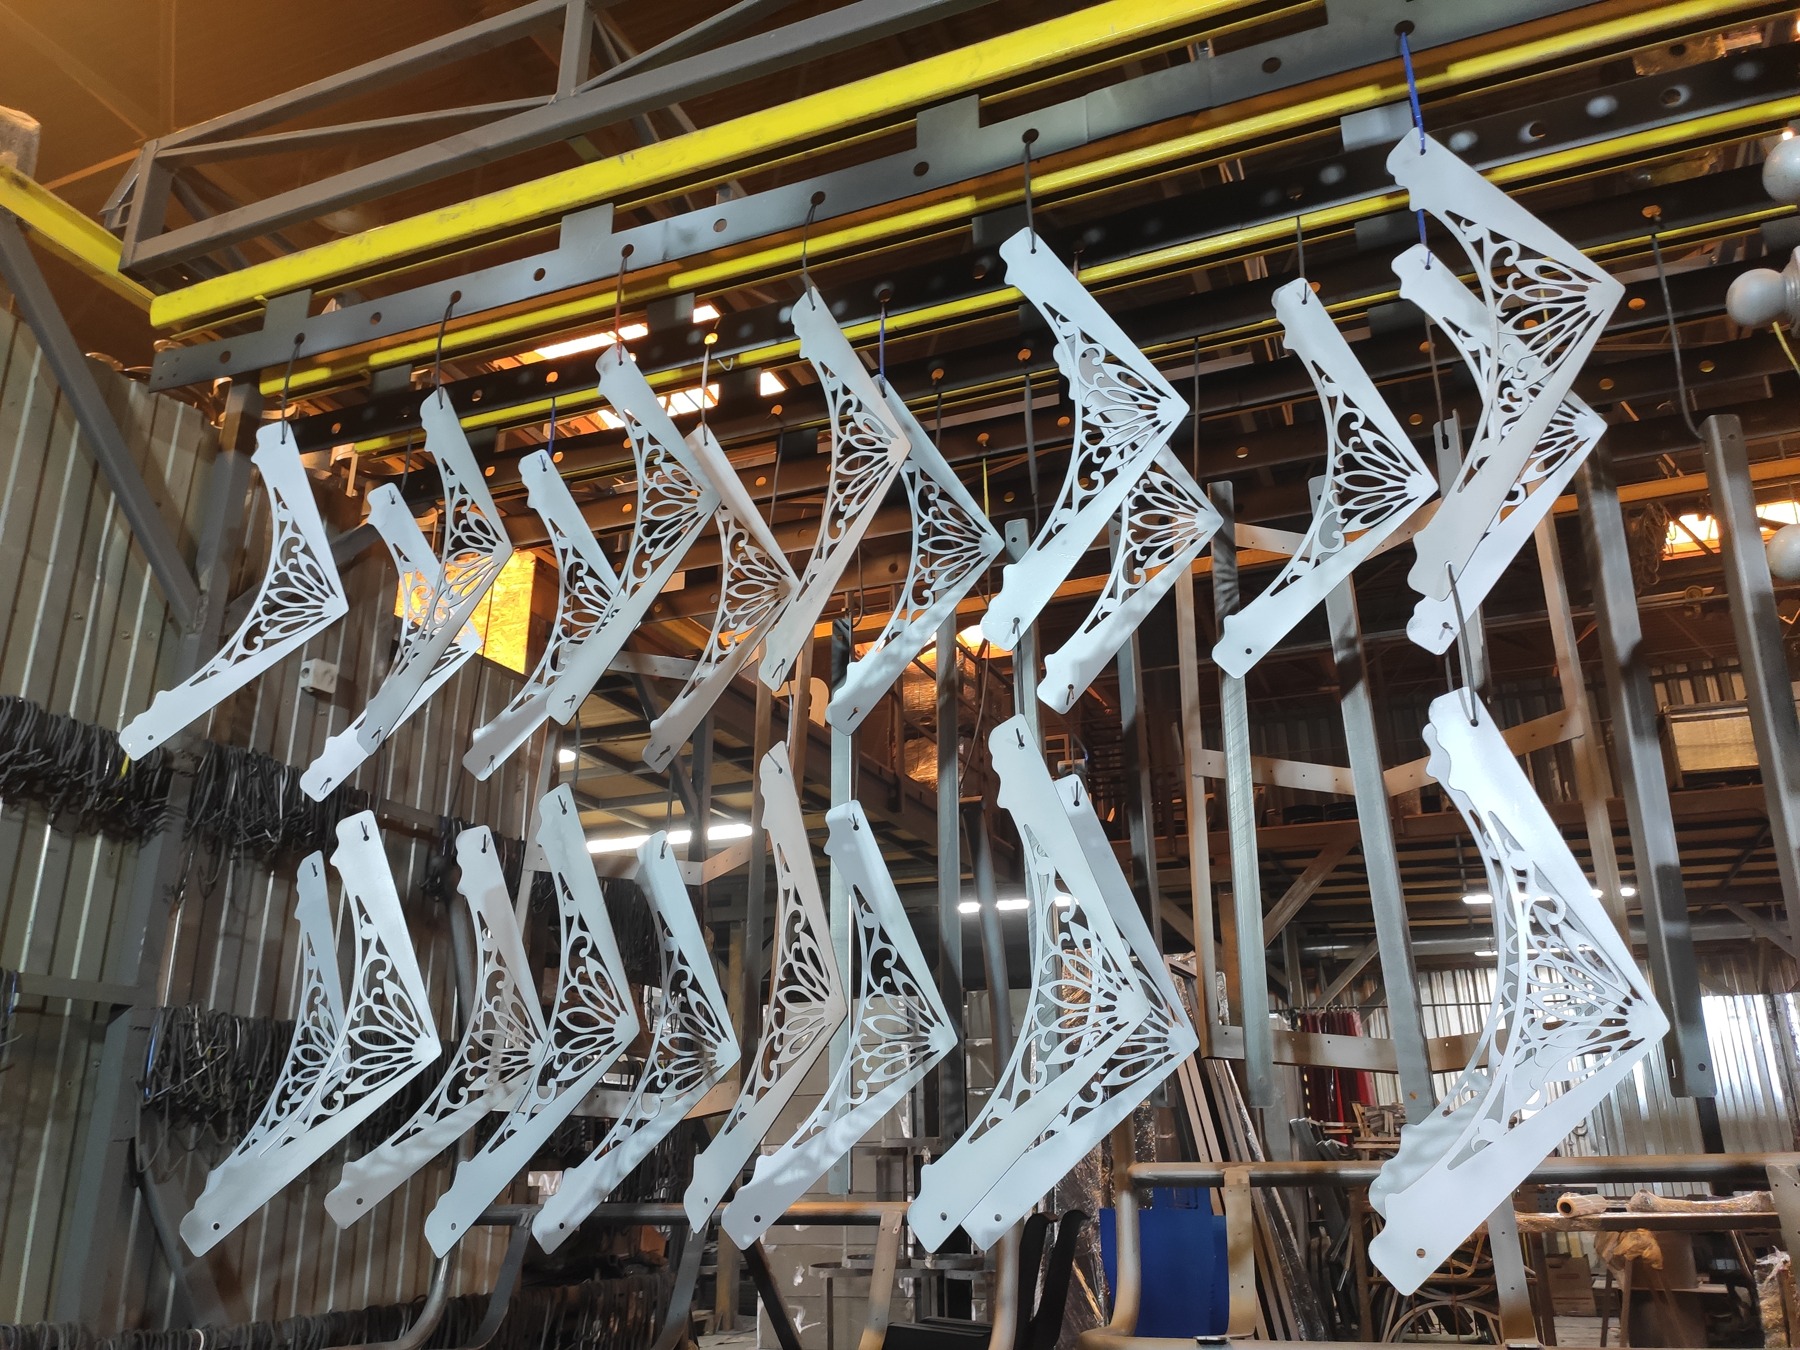
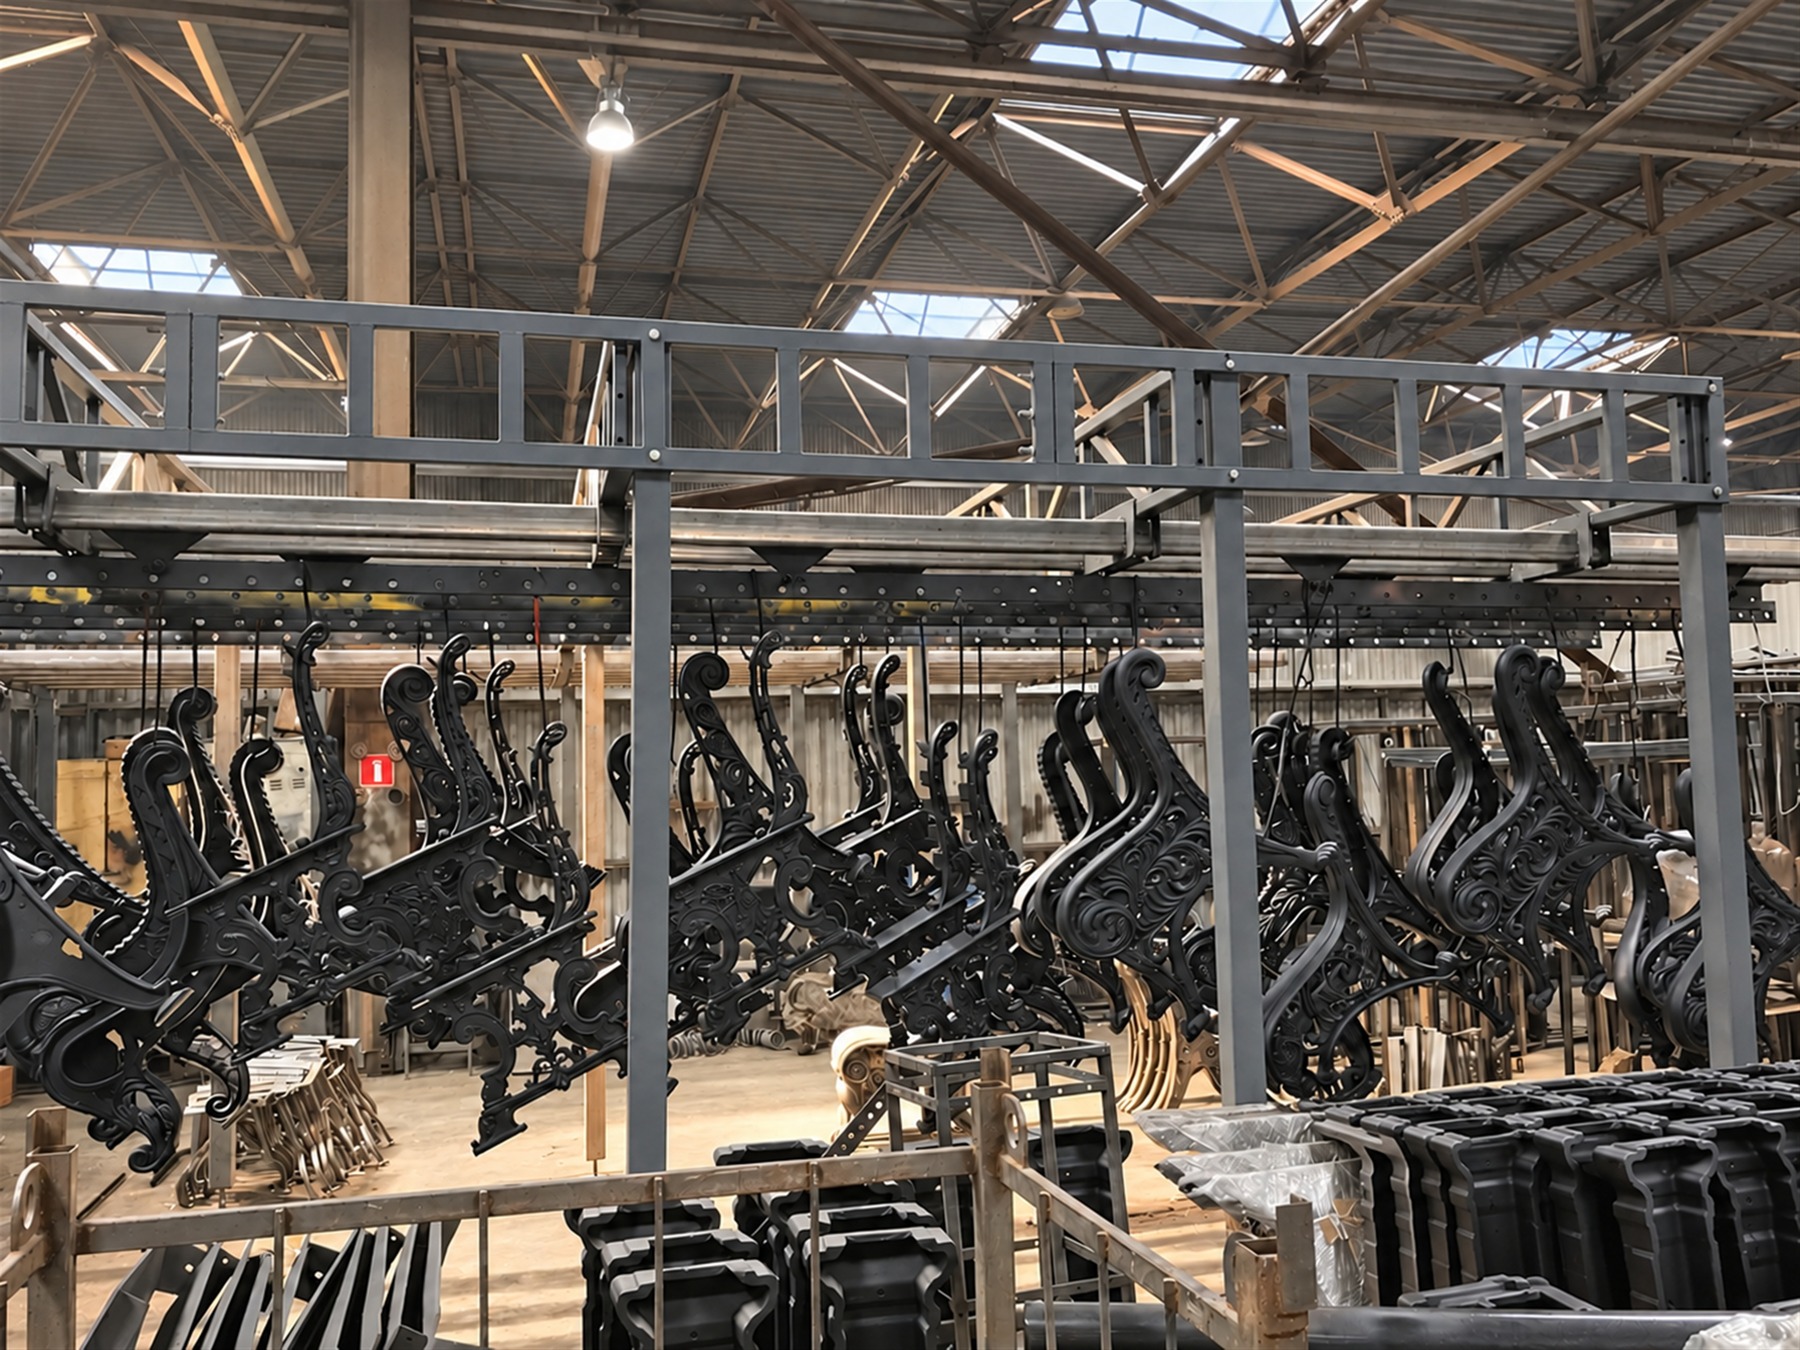
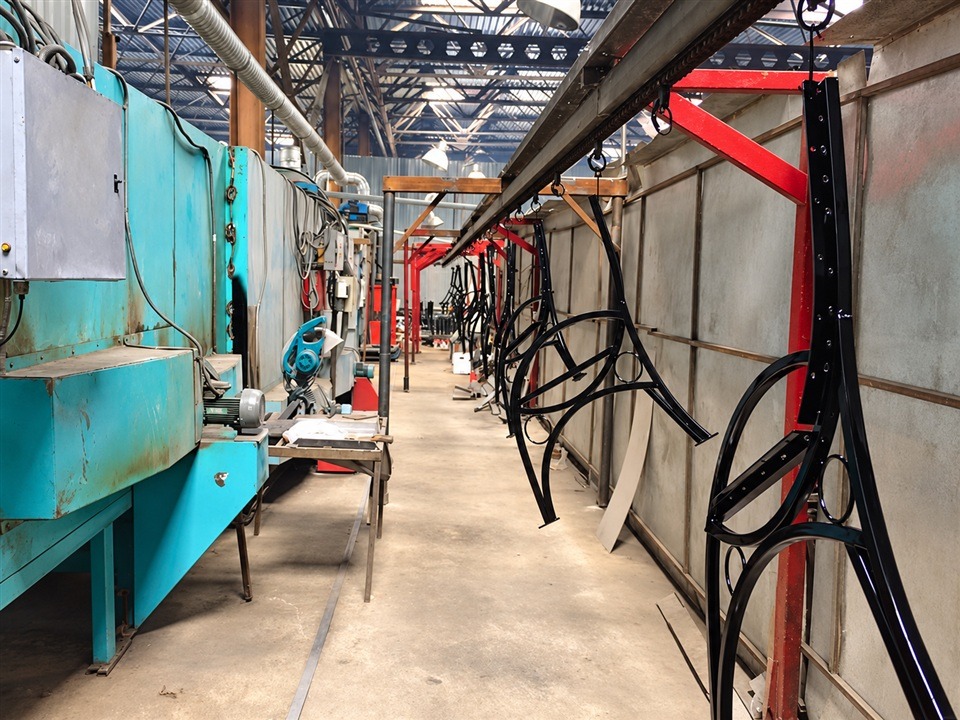
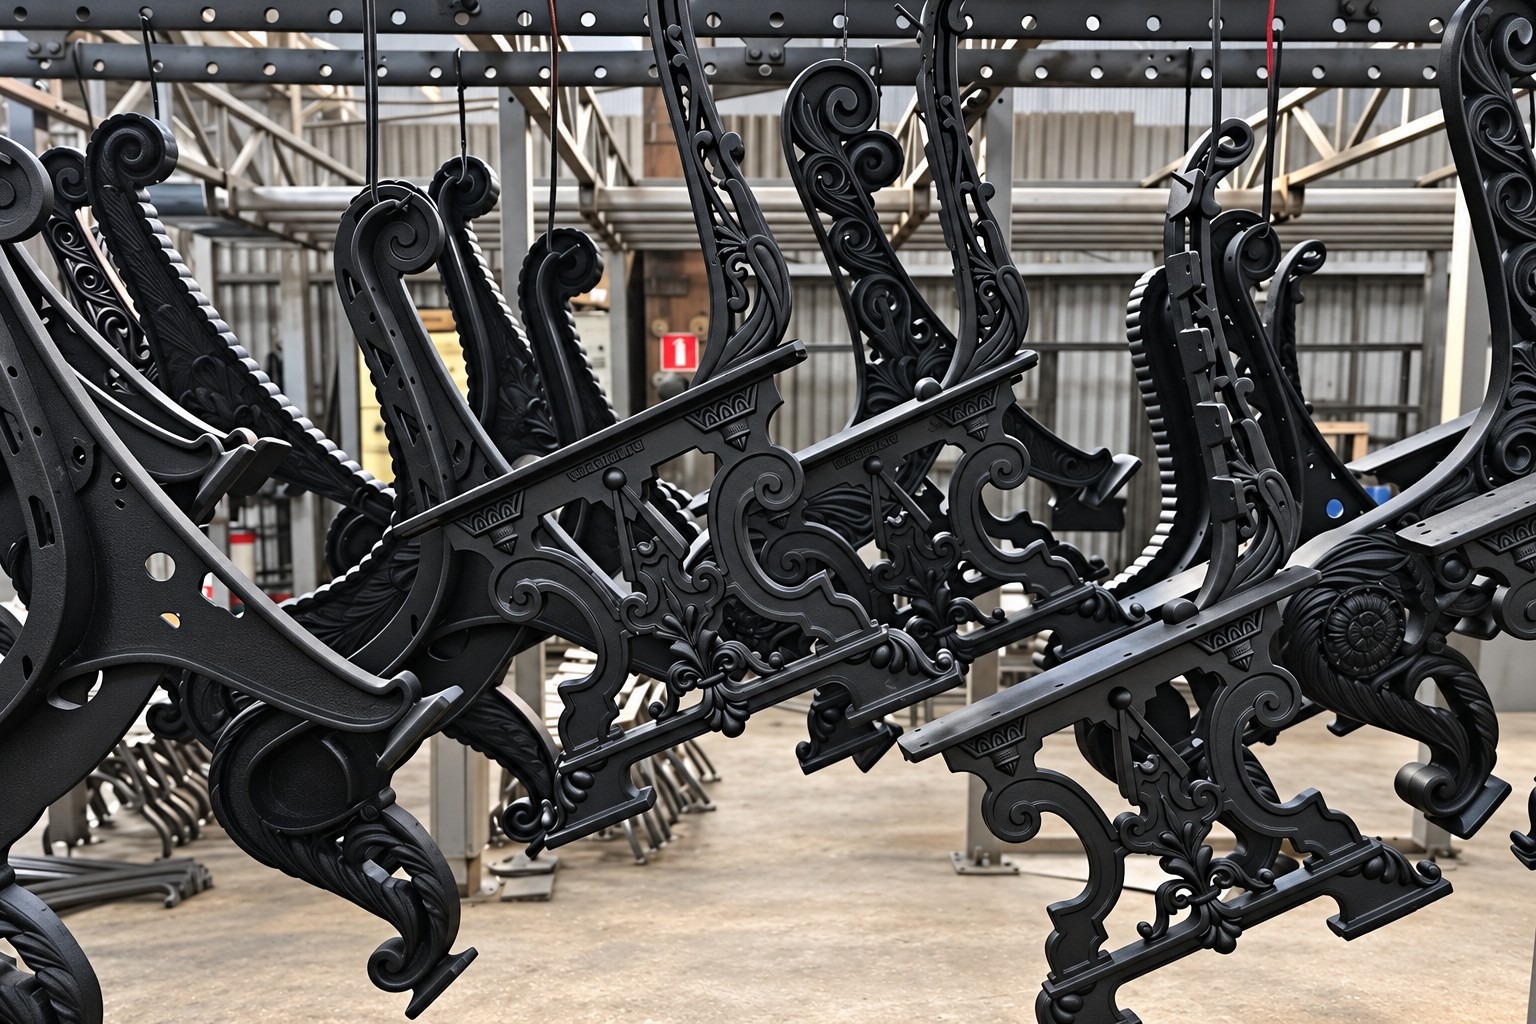
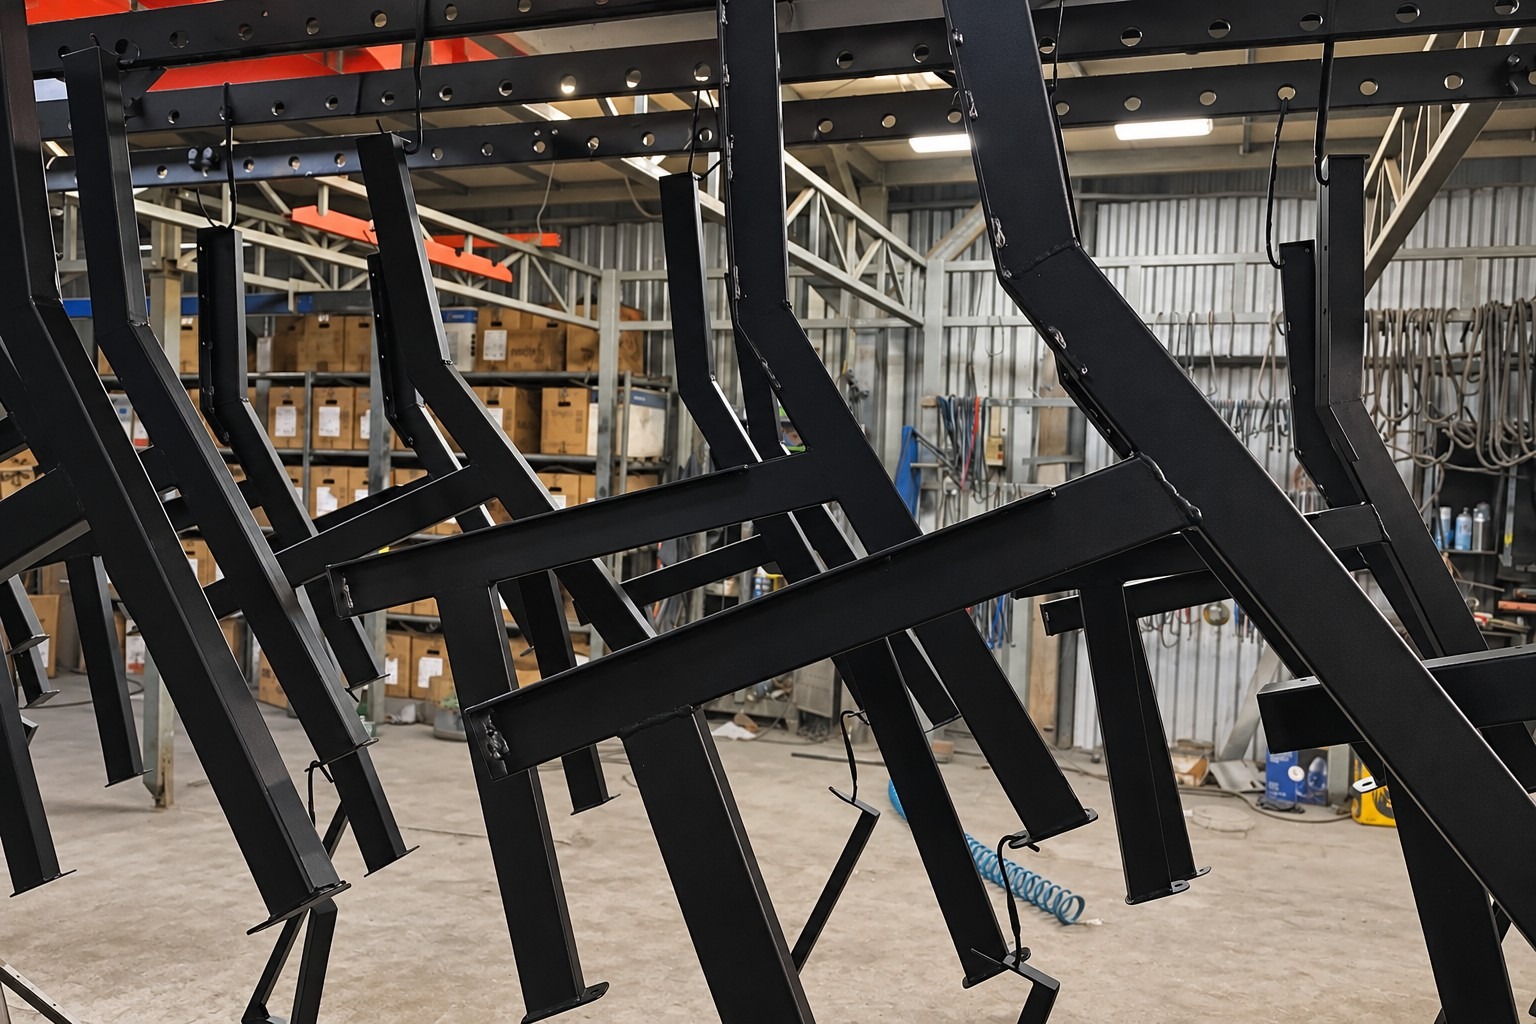
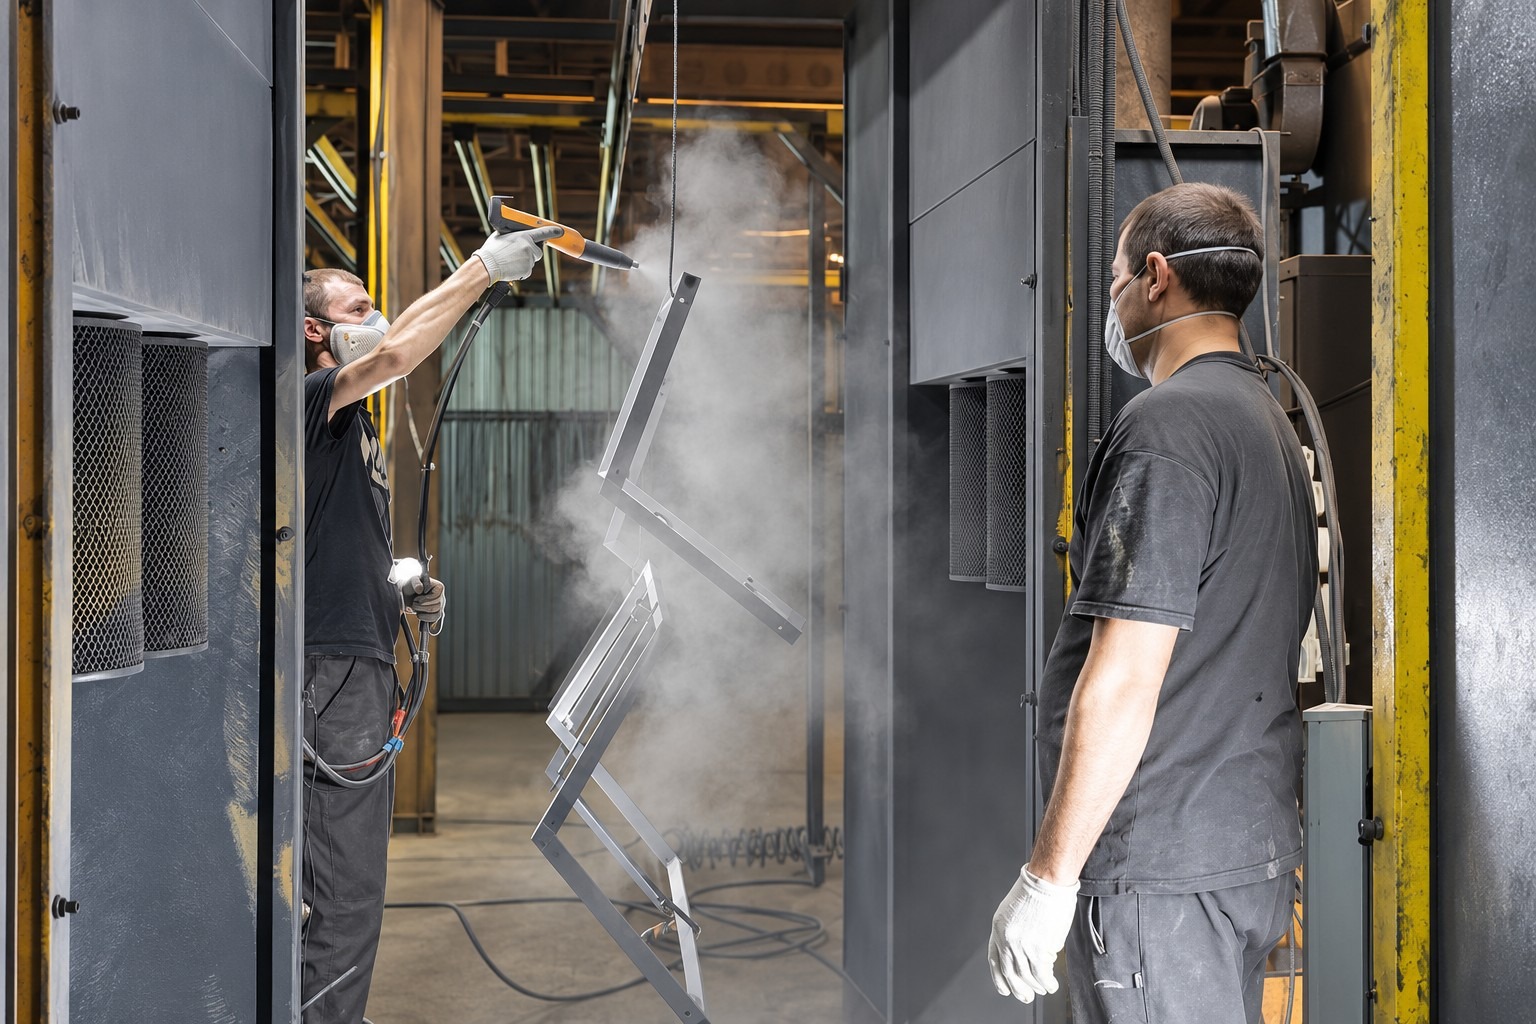
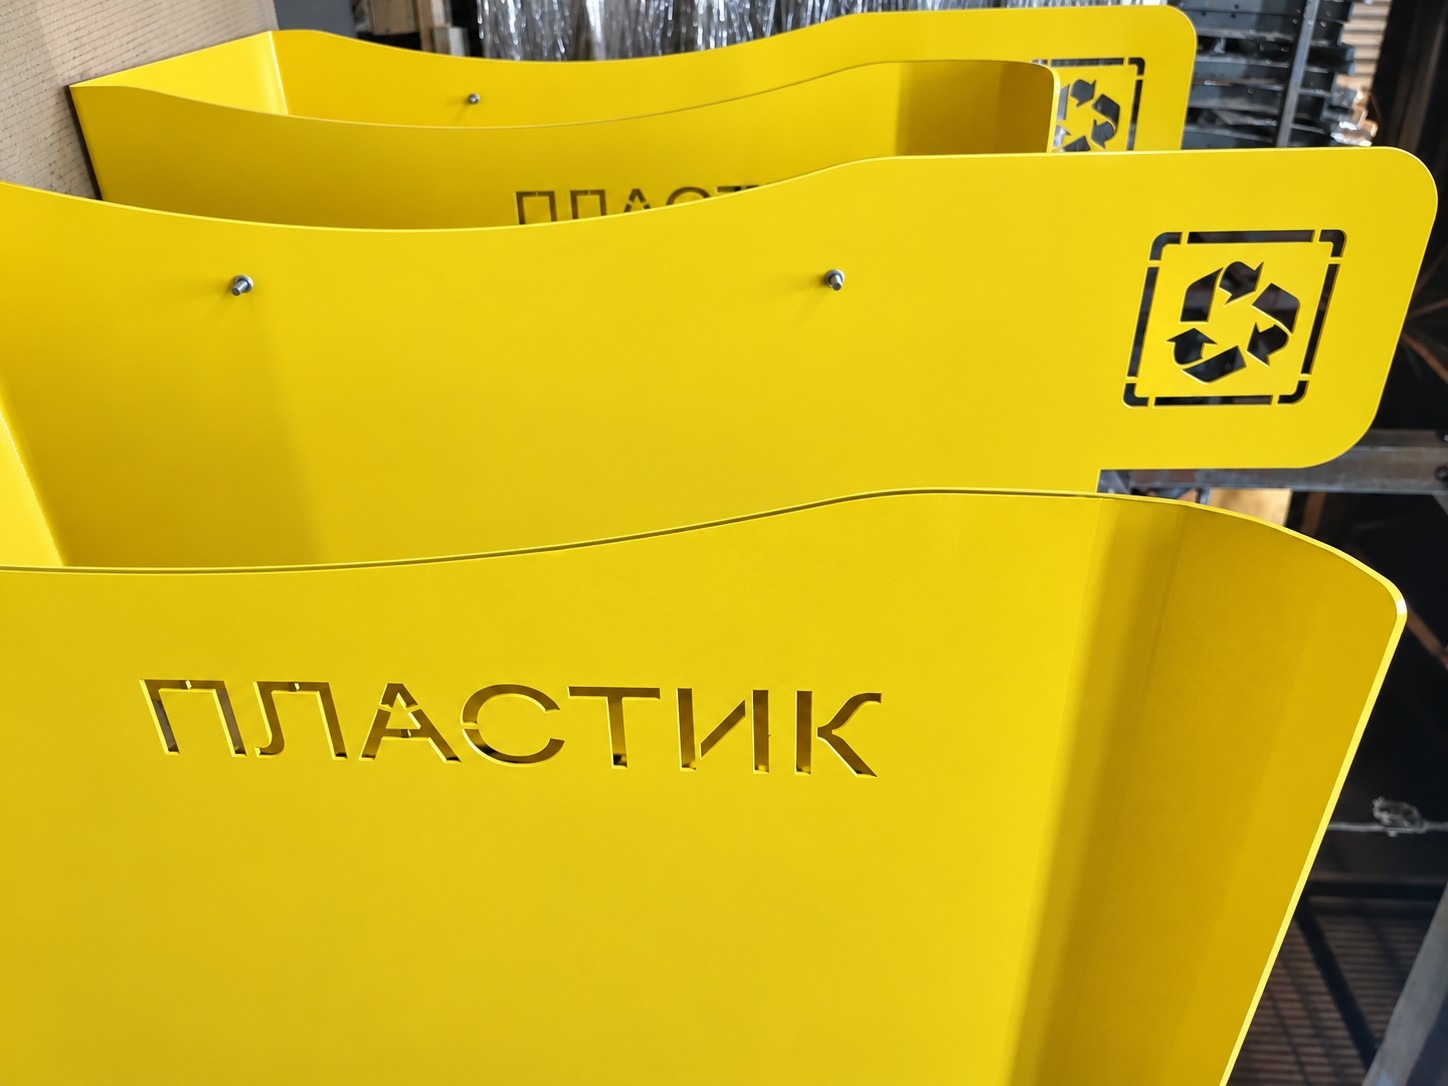
На подготовленные металлические и чугунные детали наносят порошковую краску. Цвет выбирают под исполнение изделия и требования проекта.
- Нанесение
- В окрасочной камере.
- Полимеризация
- В печи после нанесения краски.
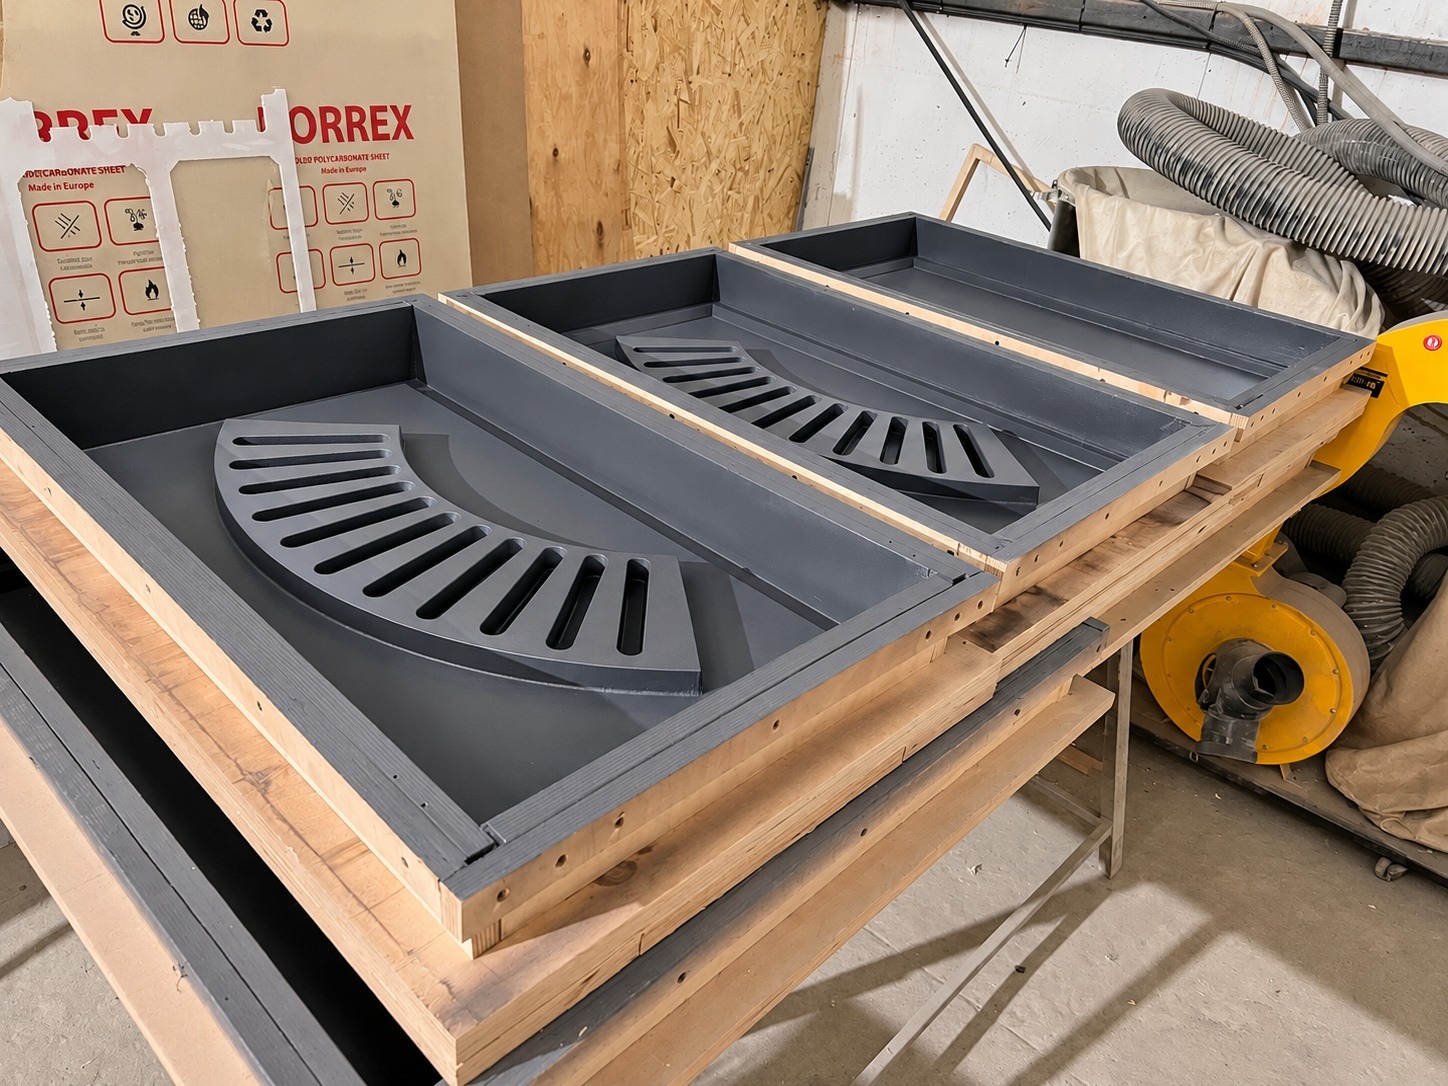
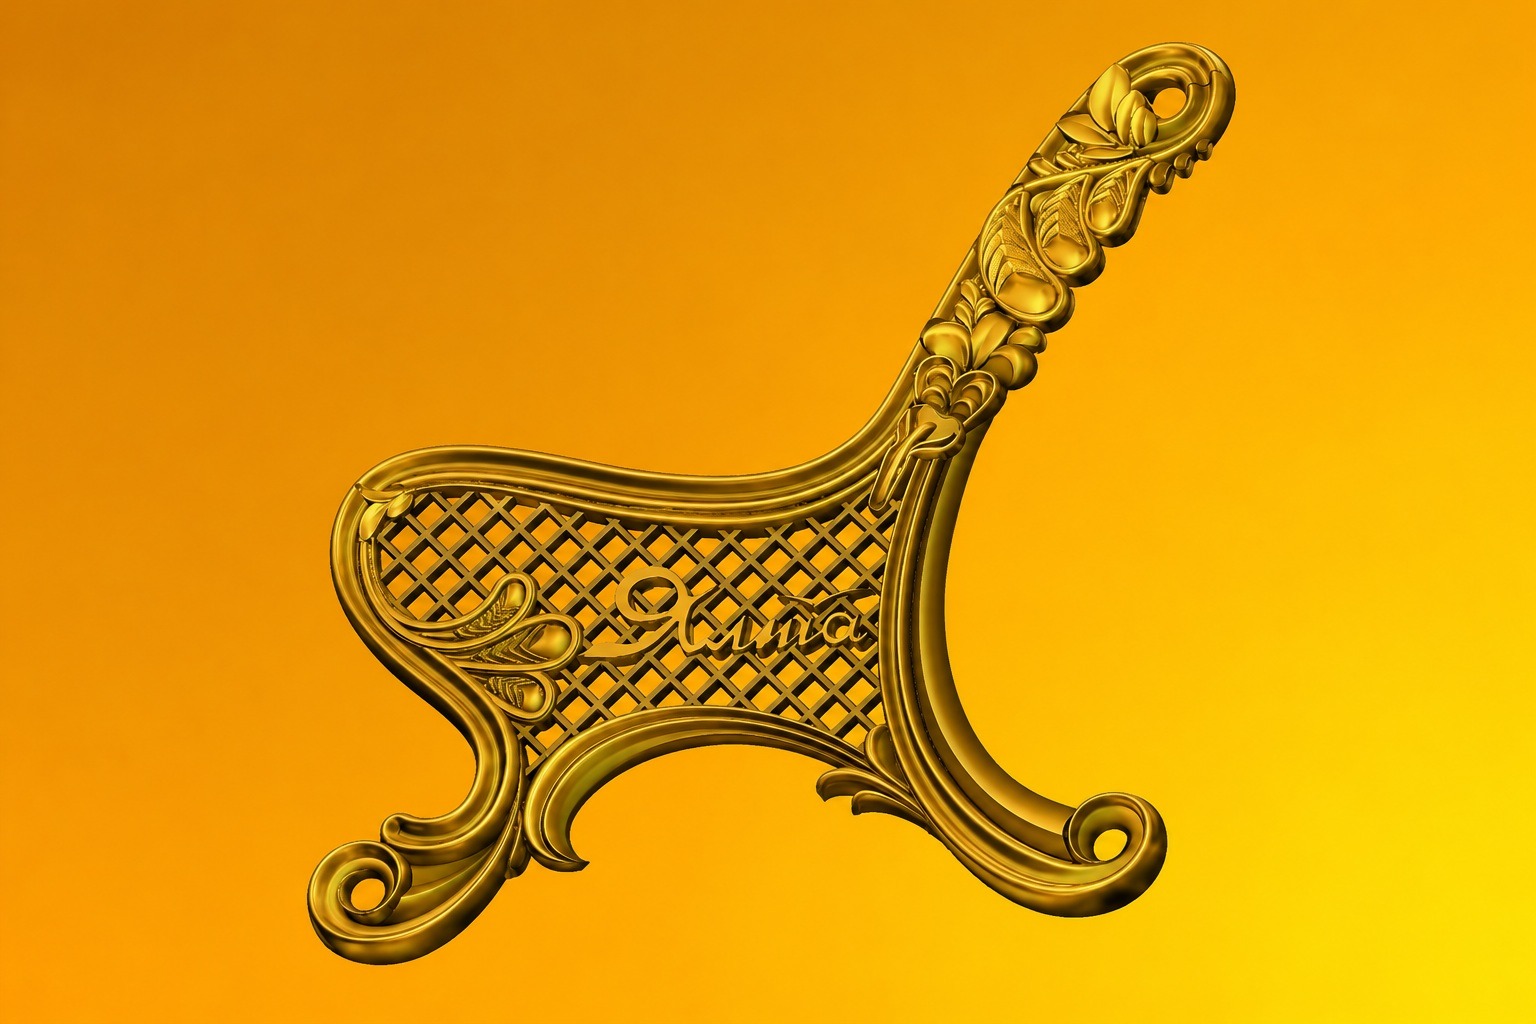
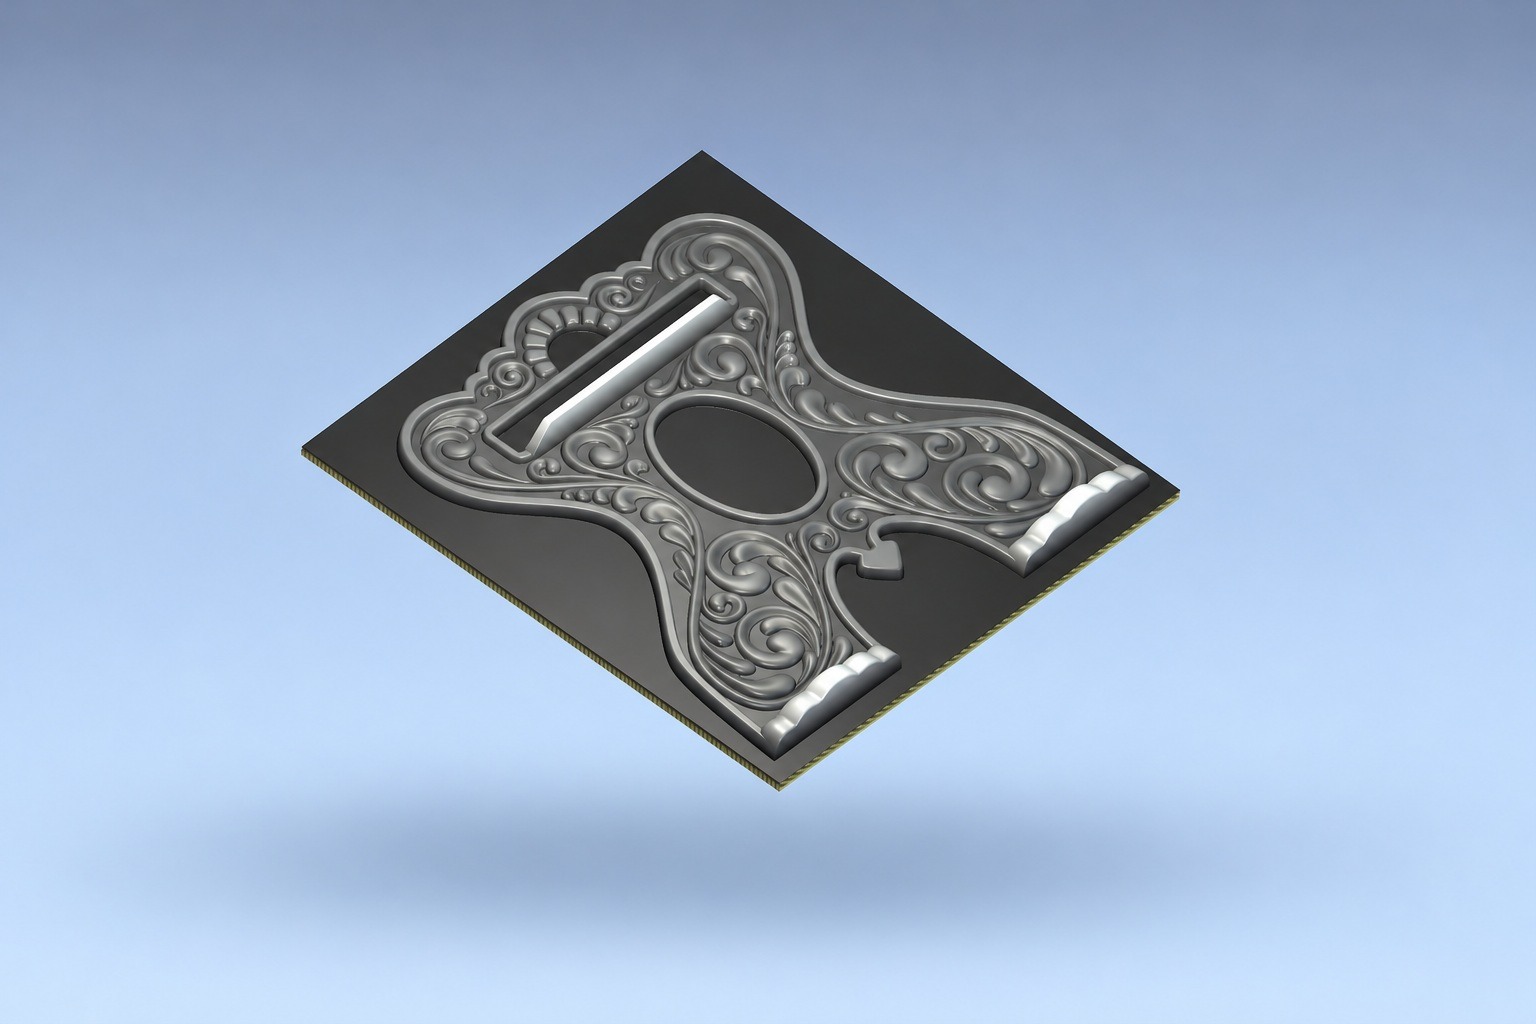
Модельный цех
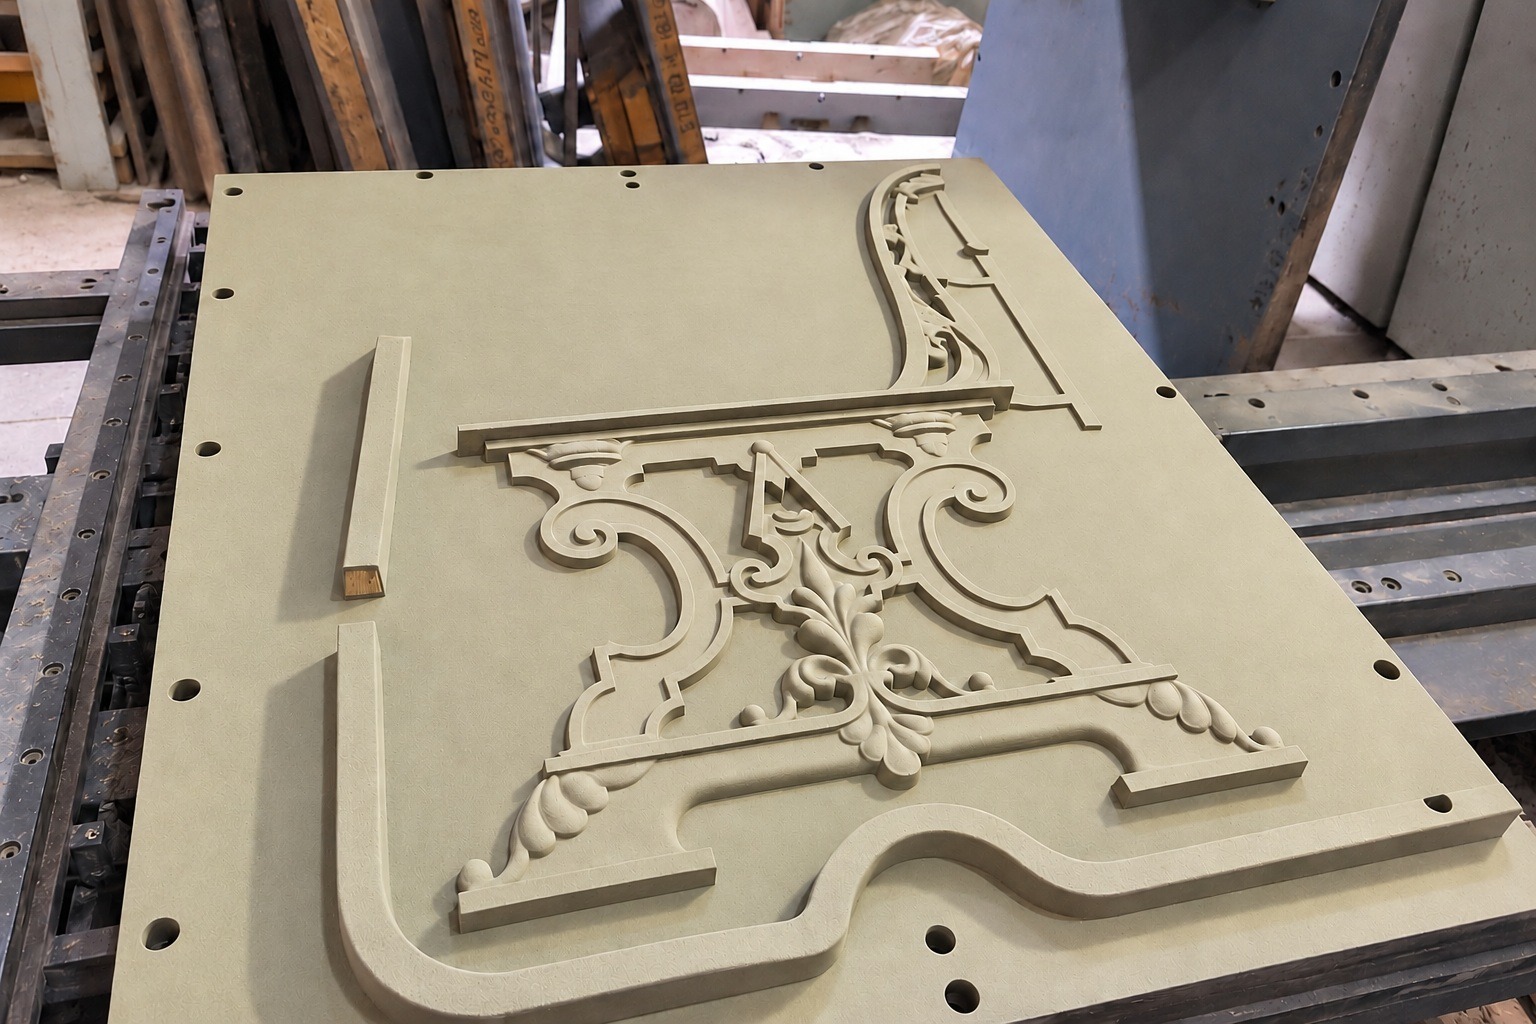
По конструкторской документации здесь изготавливают модели для чугунного литья. Их передают литейным подрядчикам для изготовления отливок.
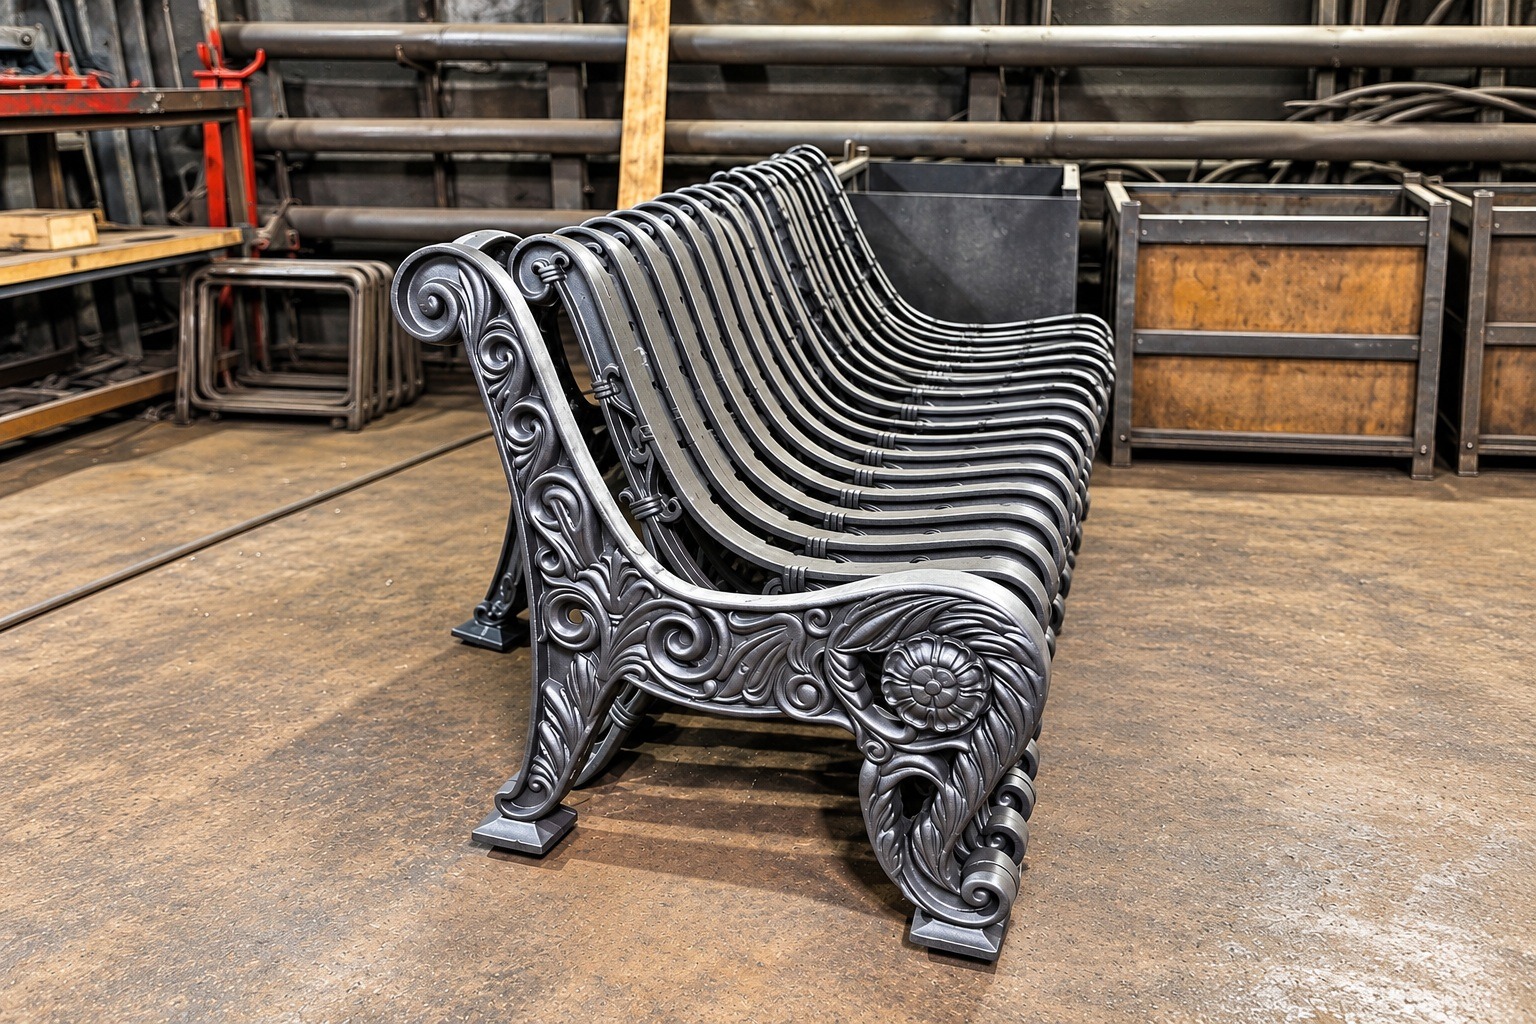
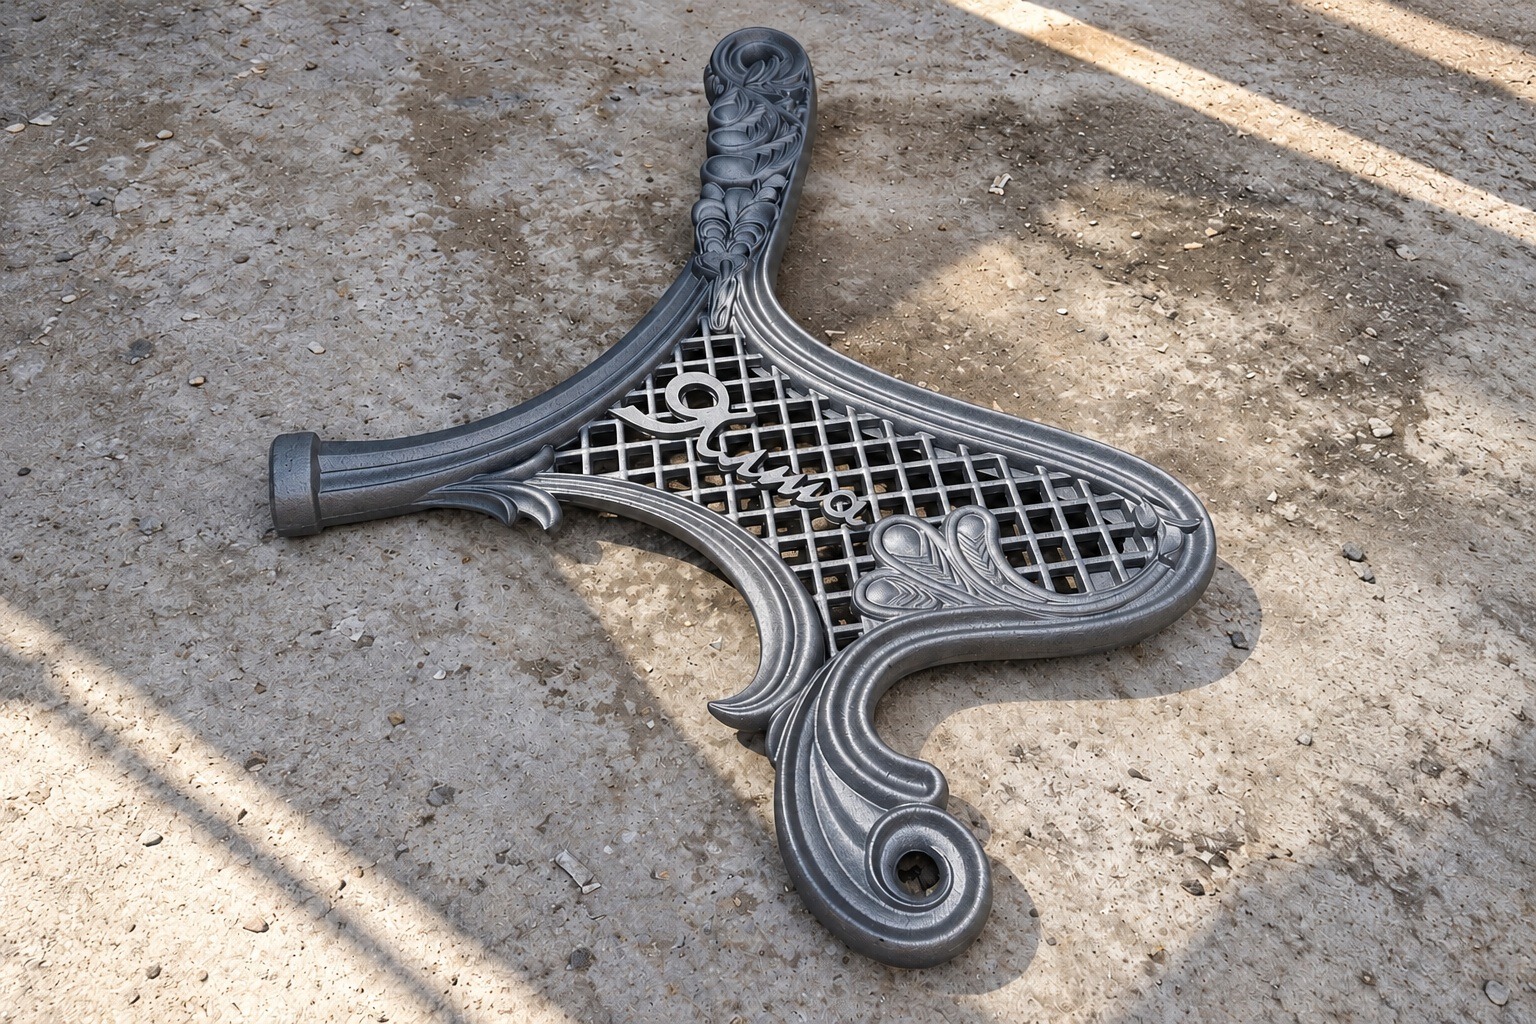
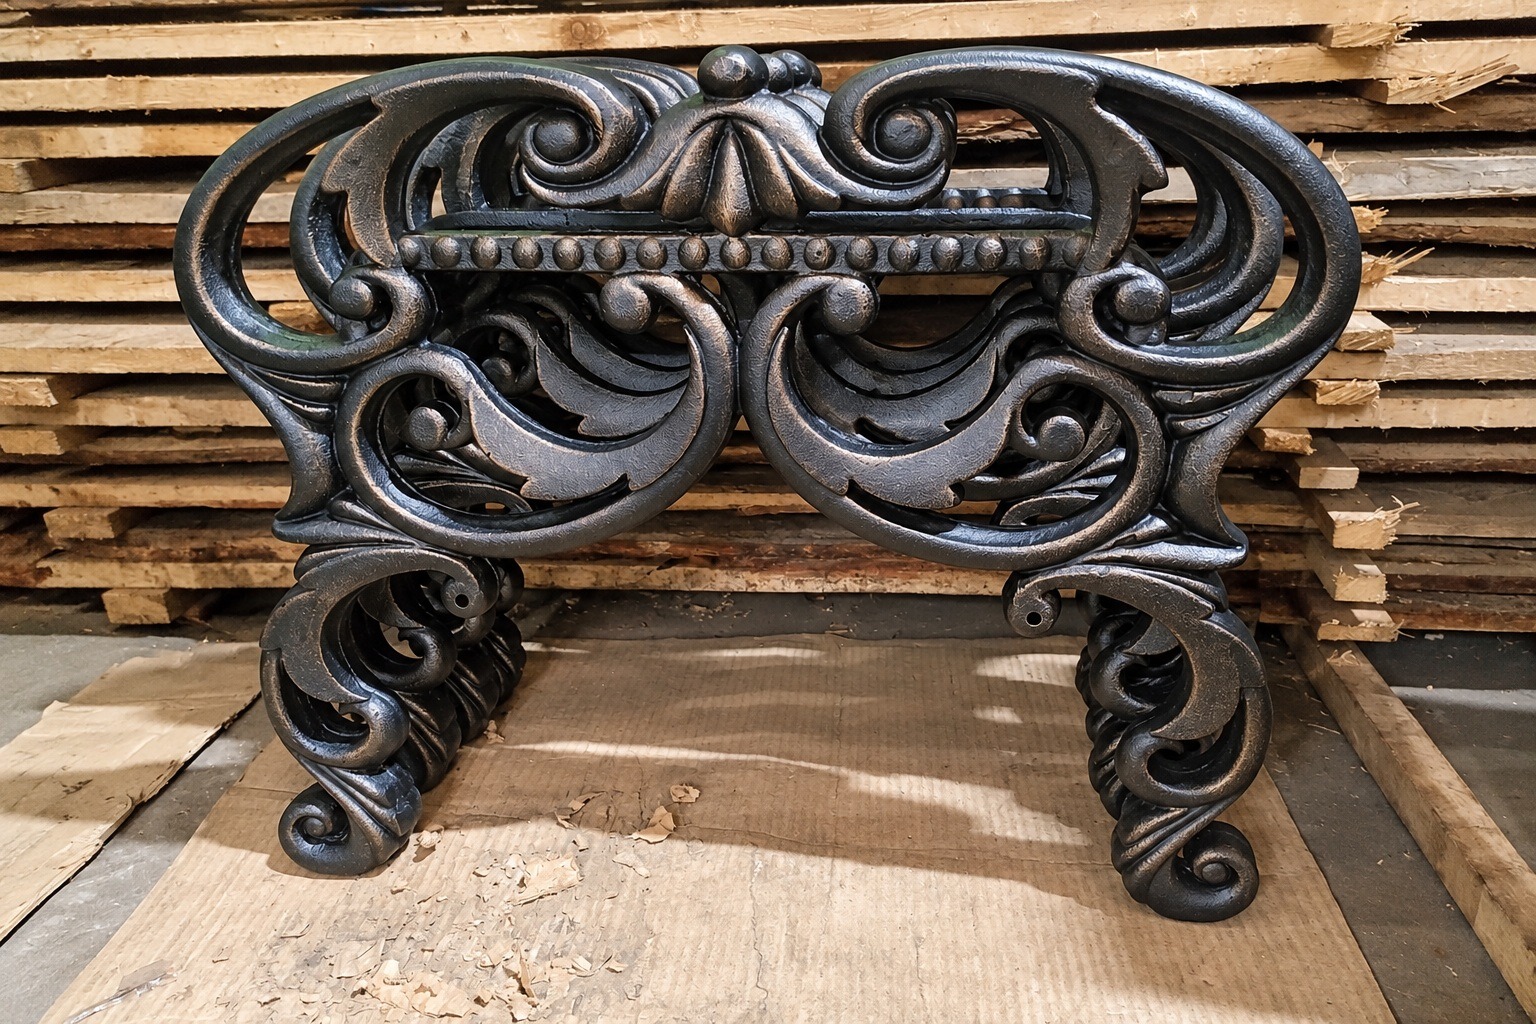
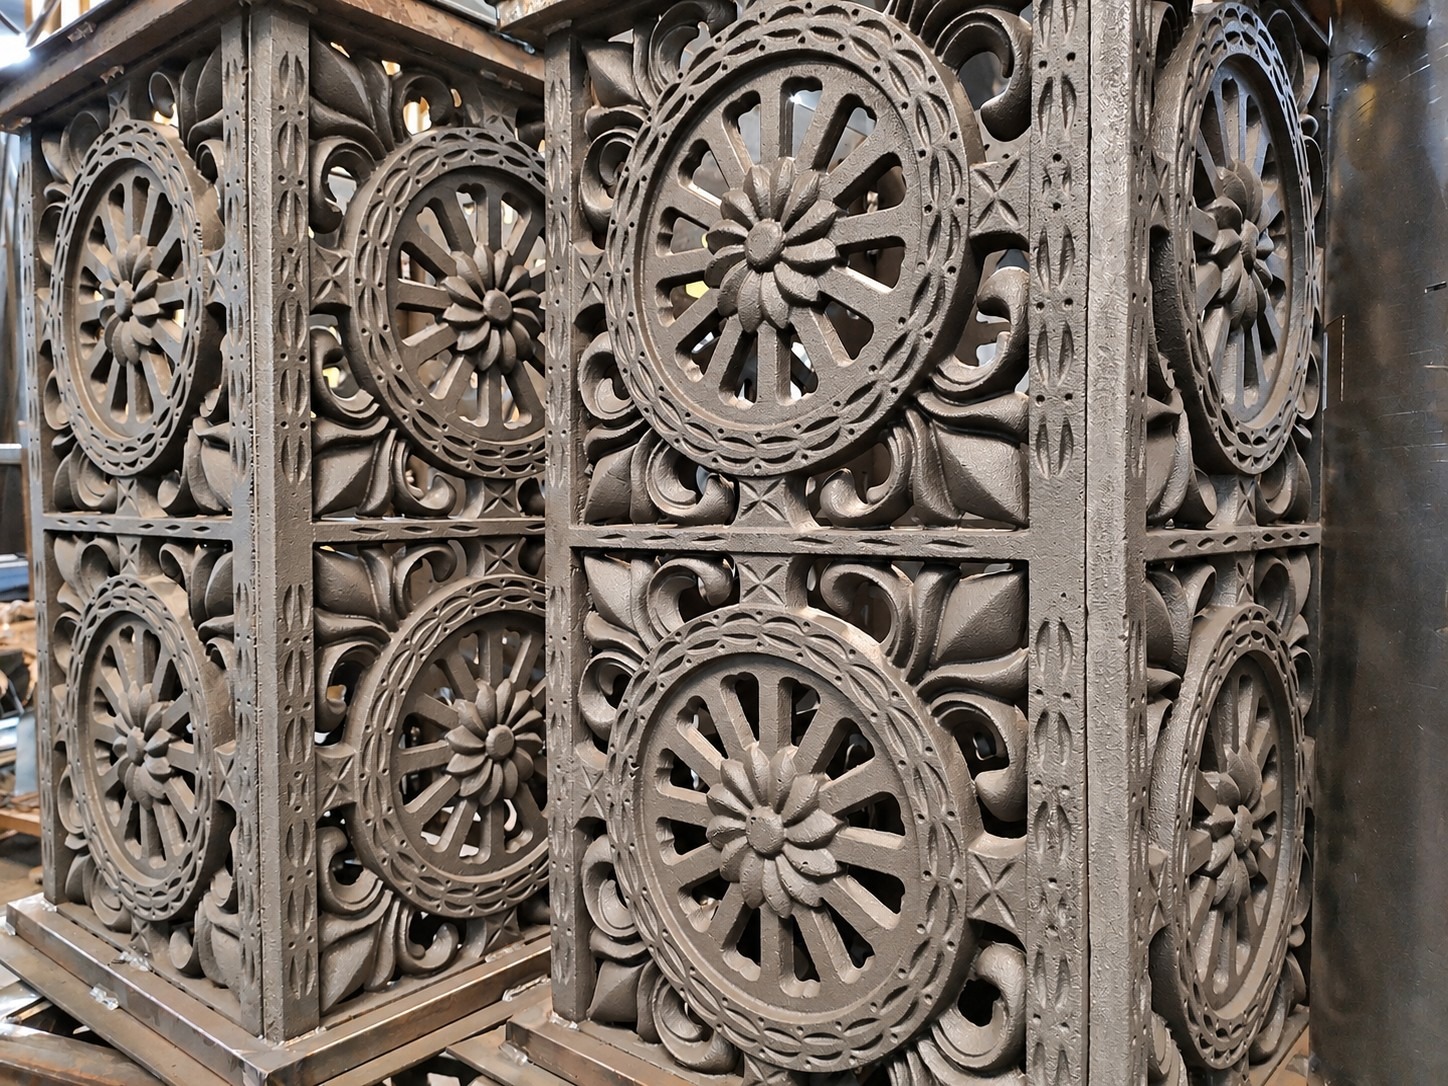
Чугунное литьё и обработка
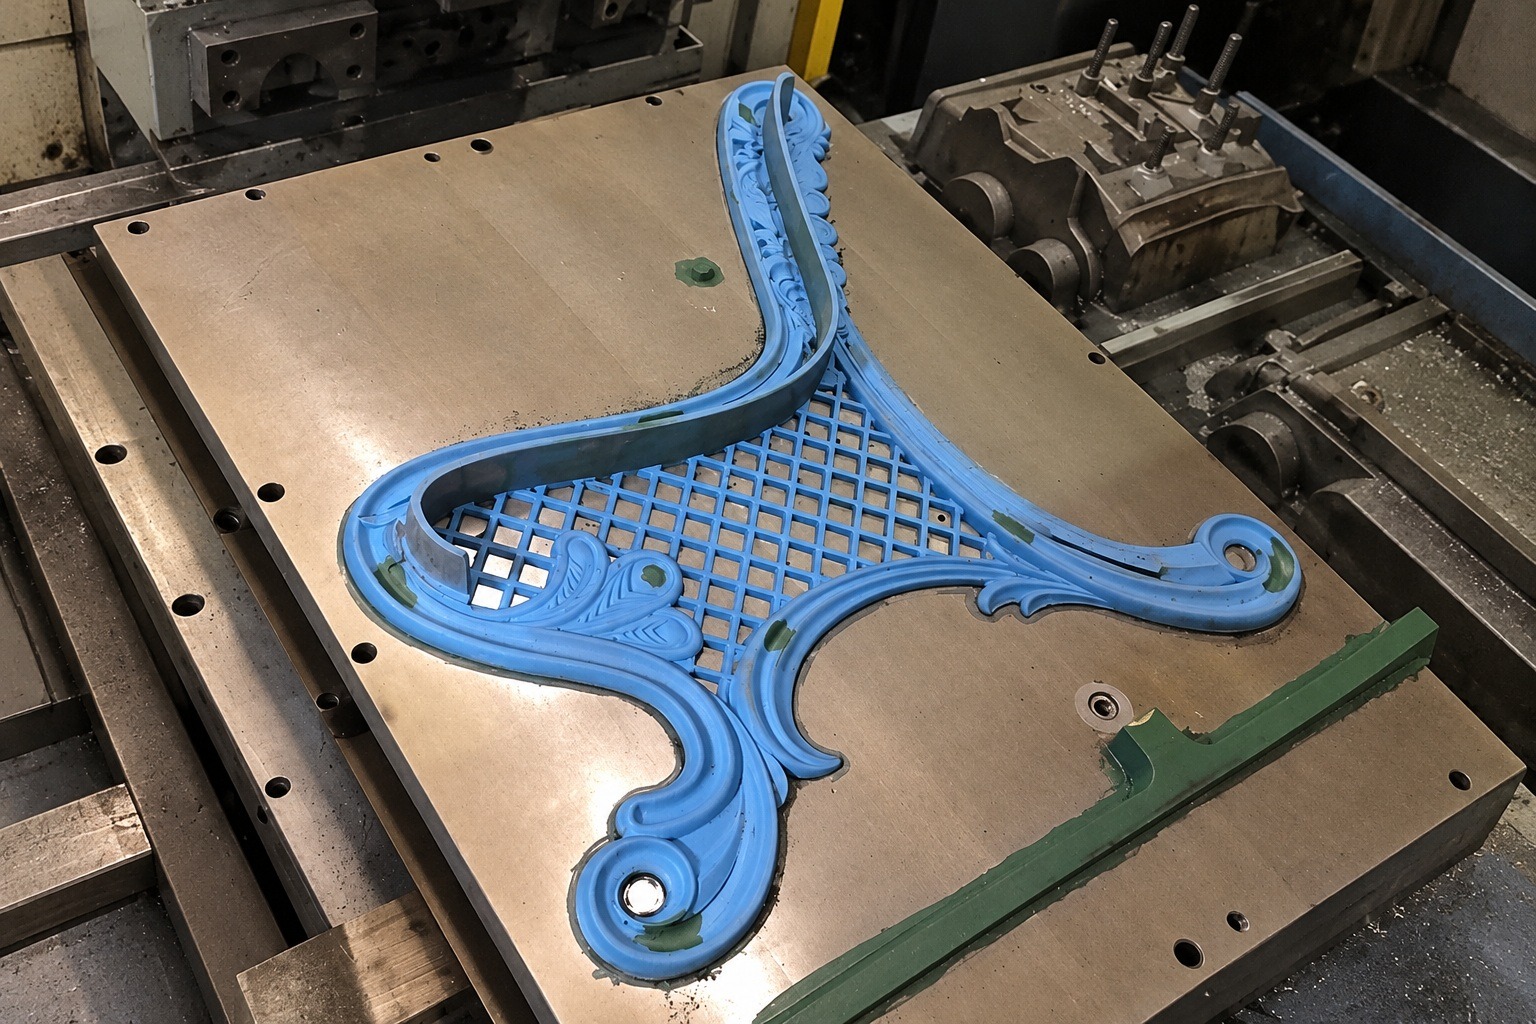
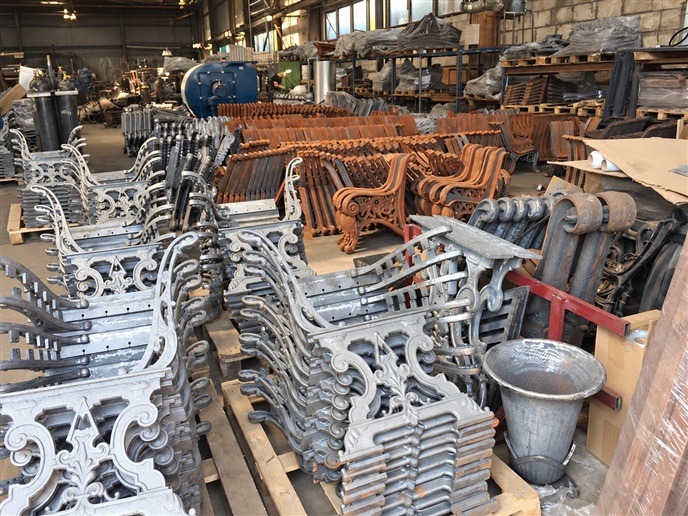
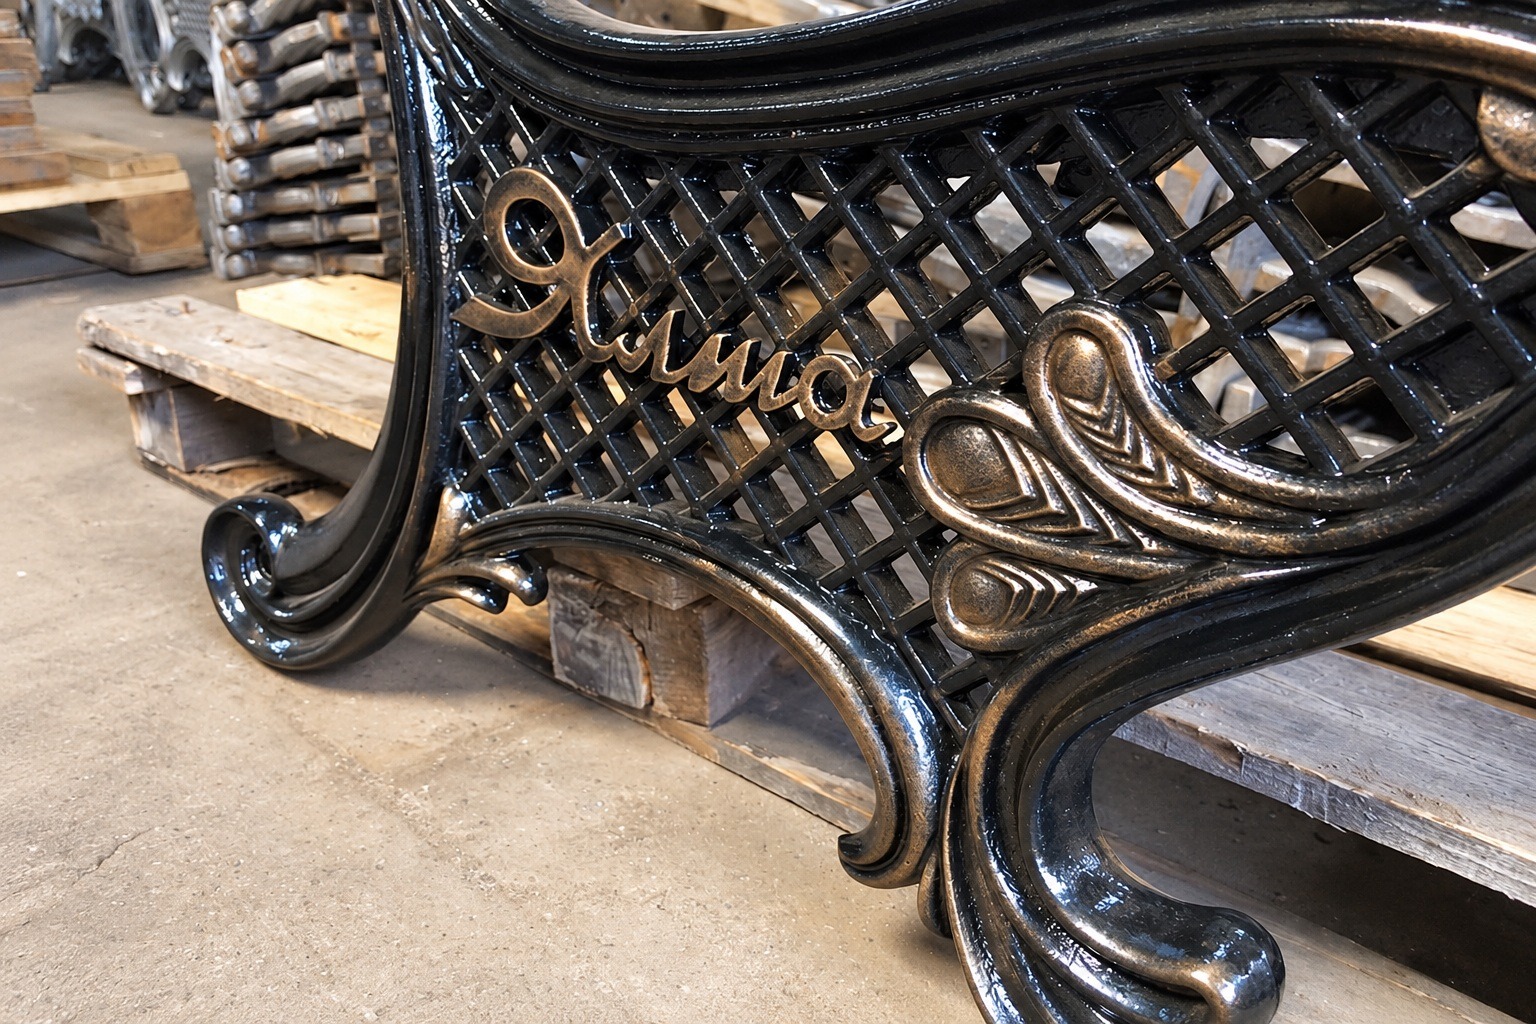
Чугунные детали отливают на металлургических предприятиях по моделям и чертежам «Хоббики». Полученные отливки проходят дальнейшую обработку на производстве.
- Обработка отливок
- Сверление крепёжных отверстий.
- Следующие операции
- Окраска и сборка изделий.
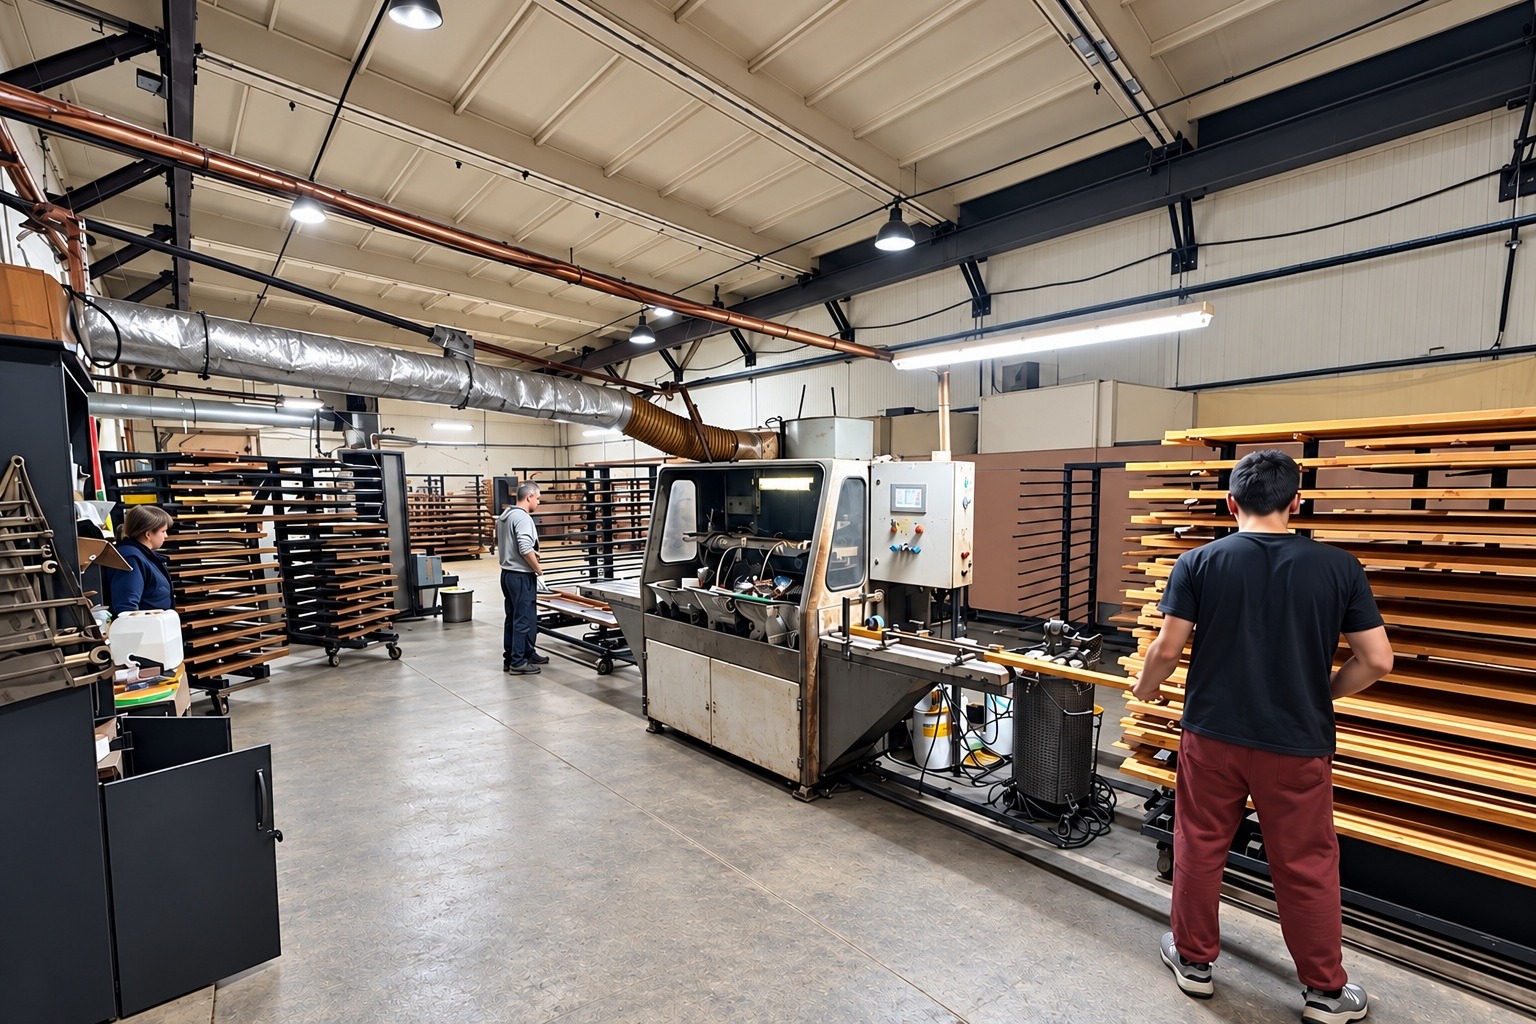
Цех погонажных изделий
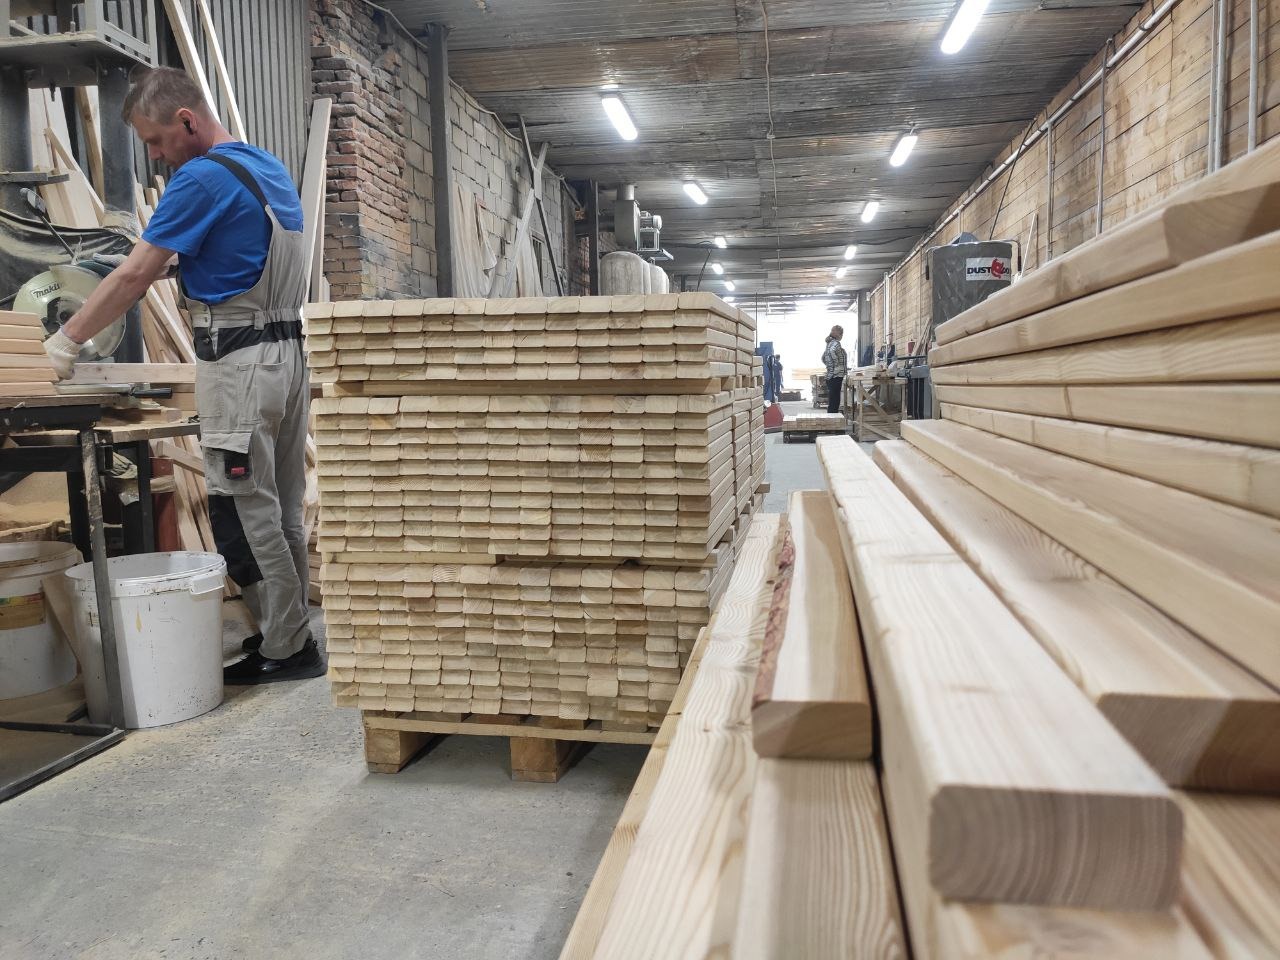
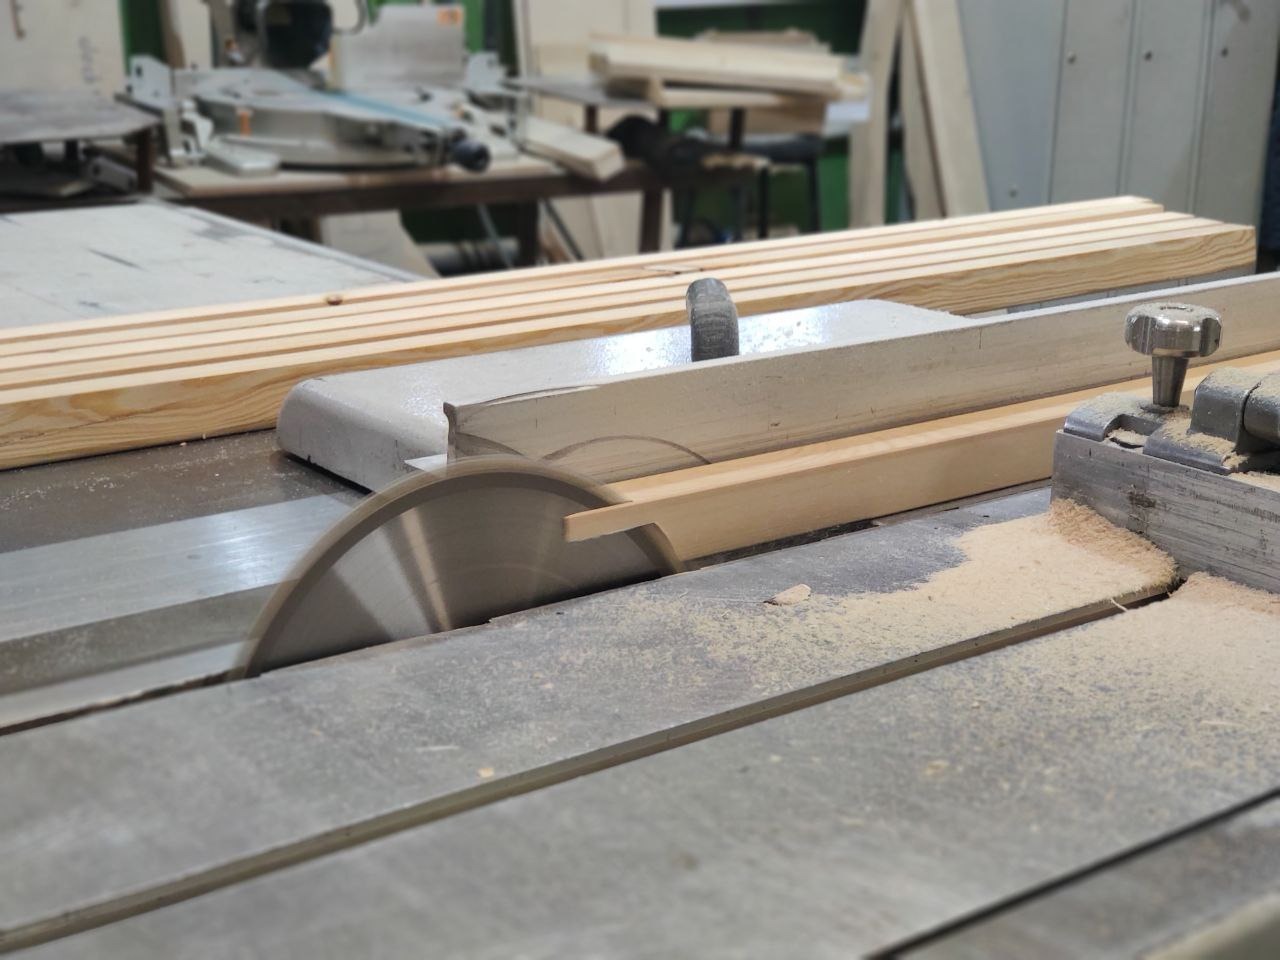
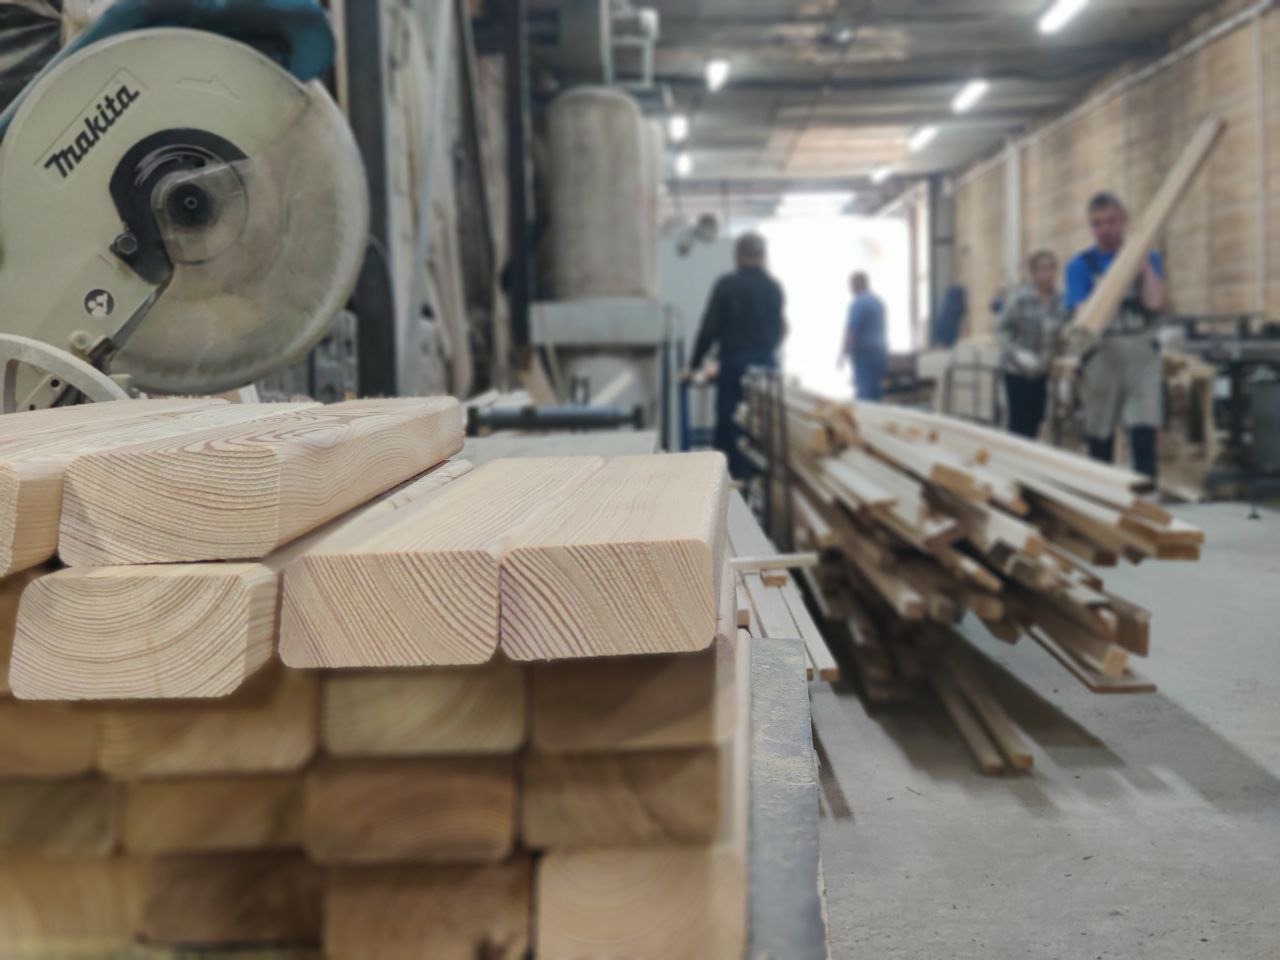
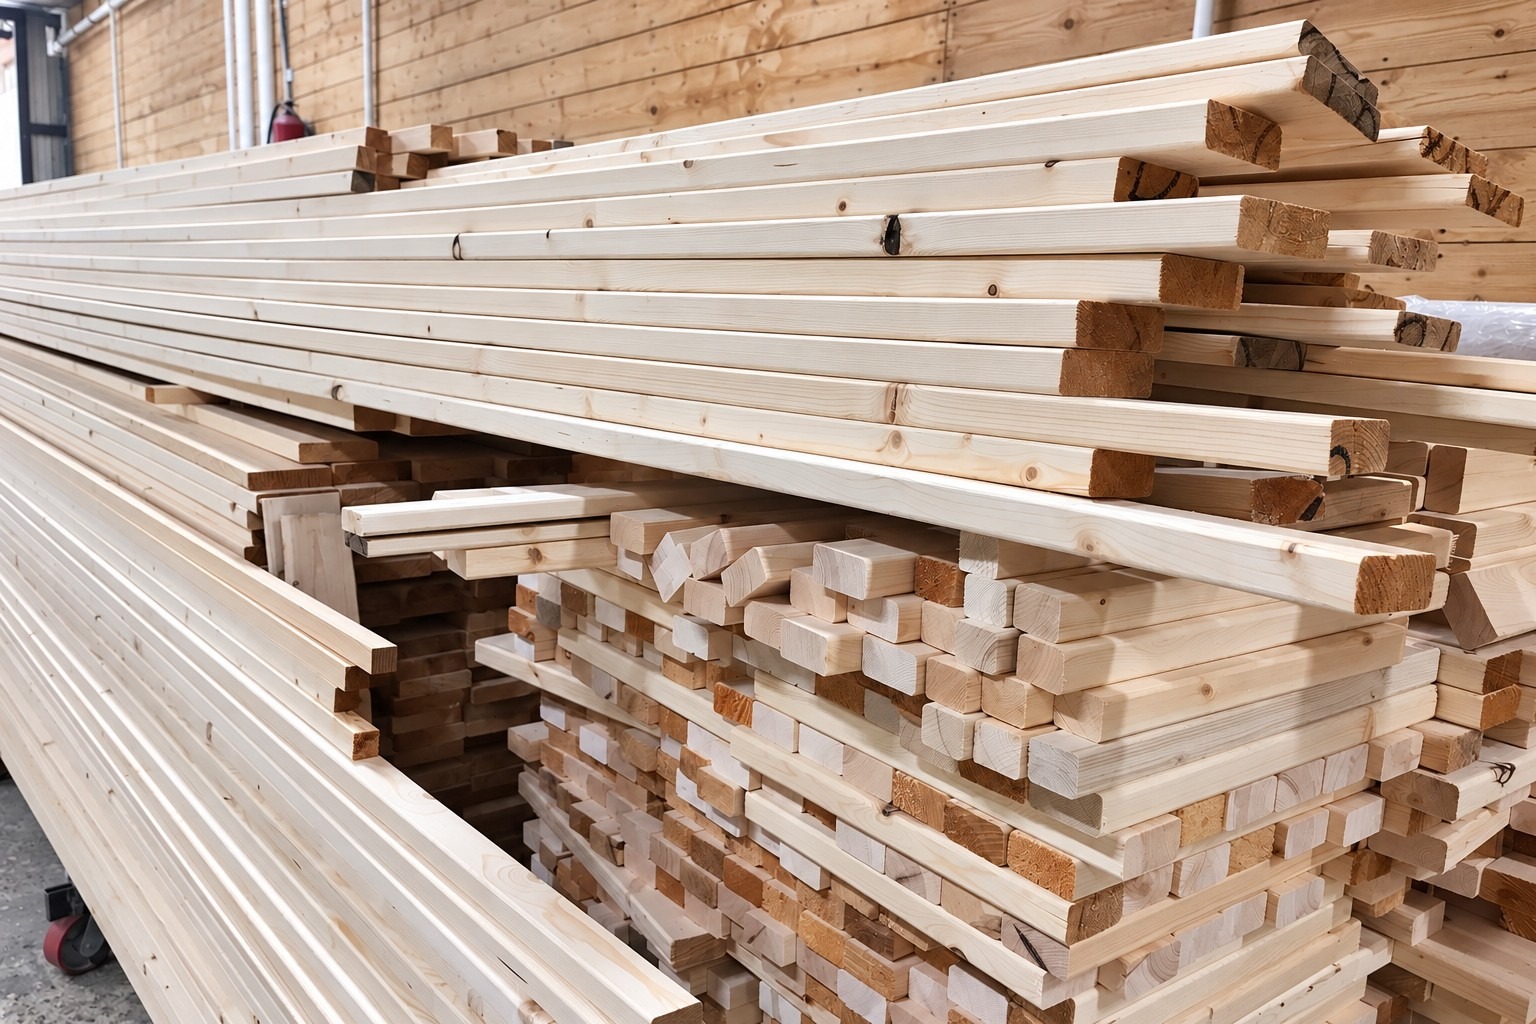
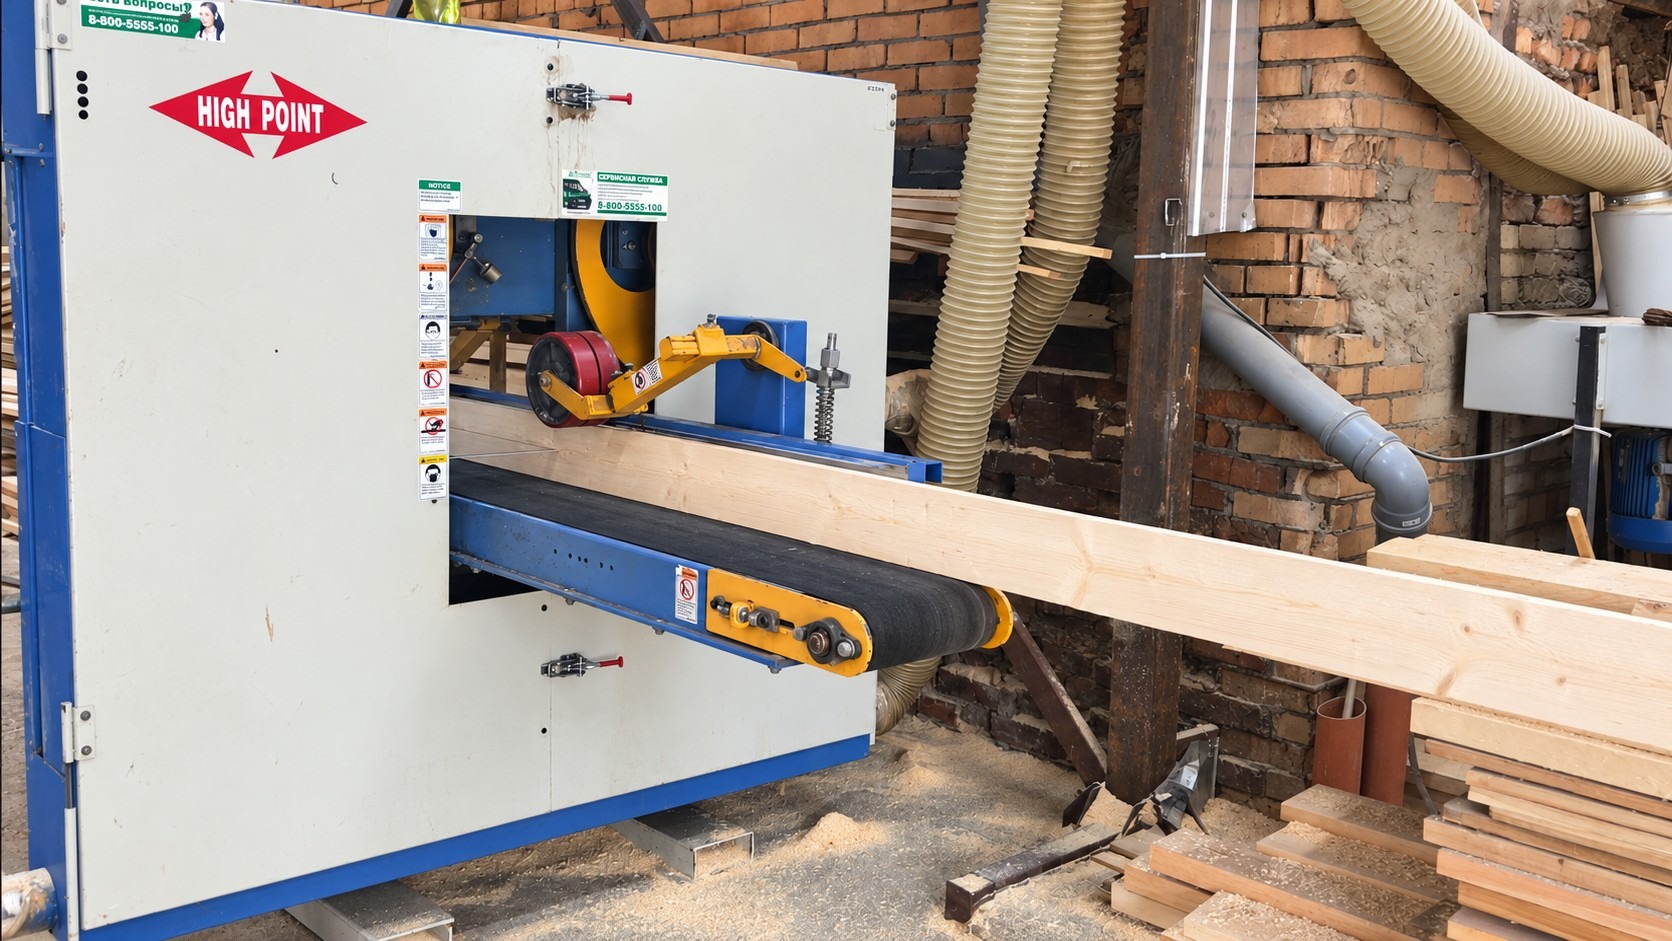
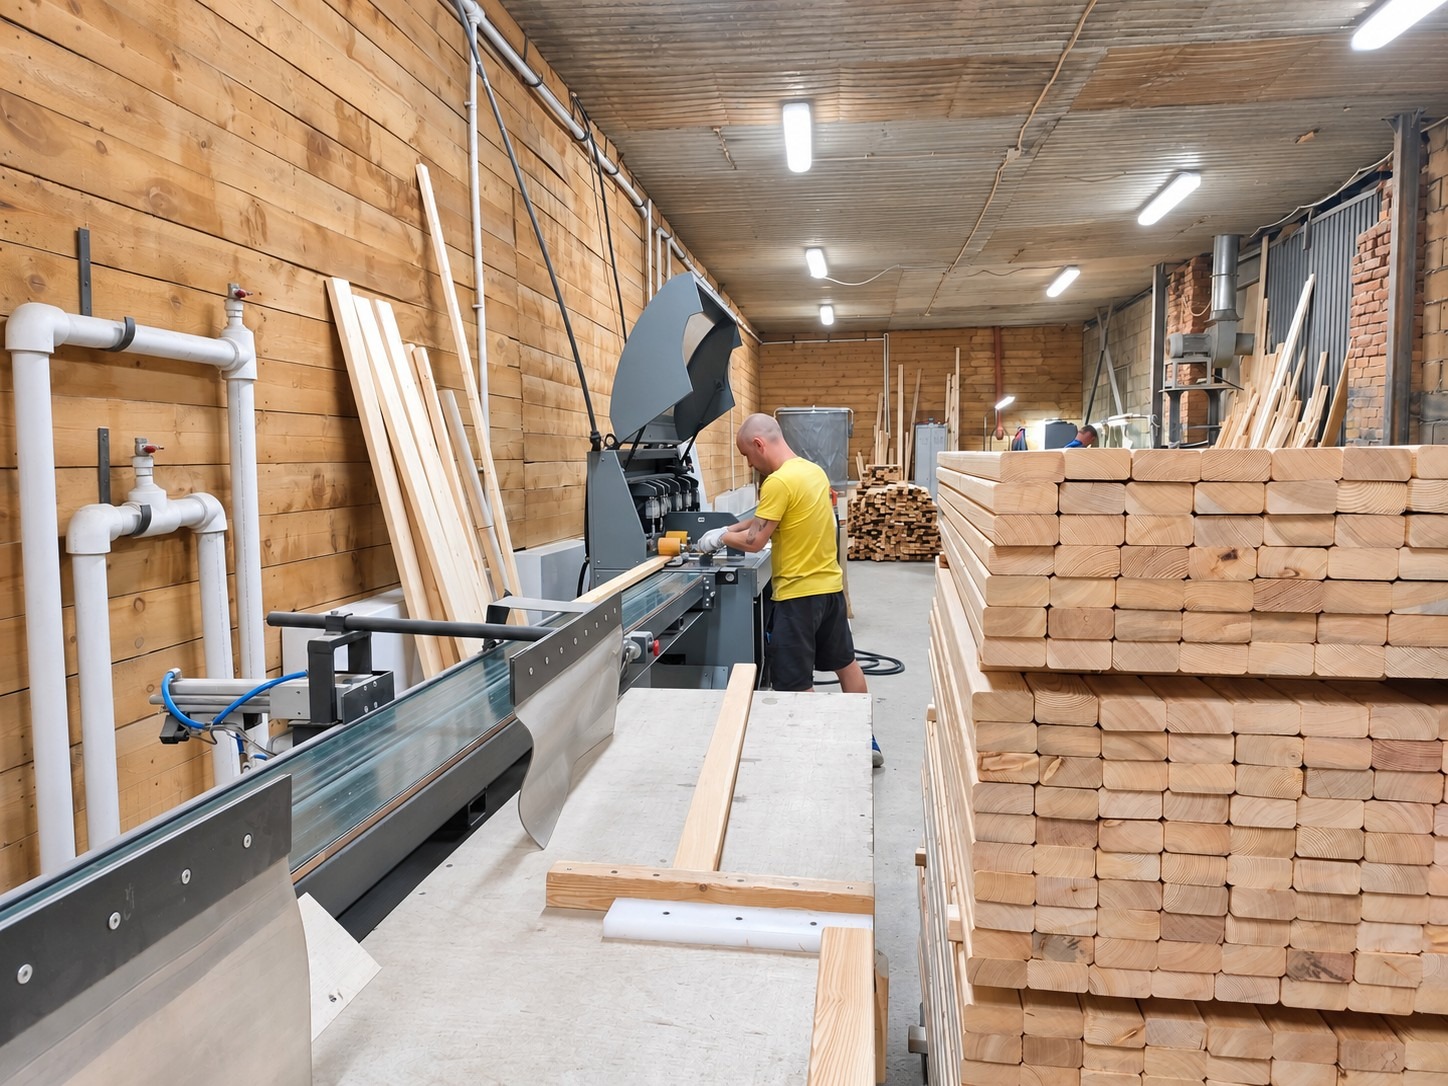
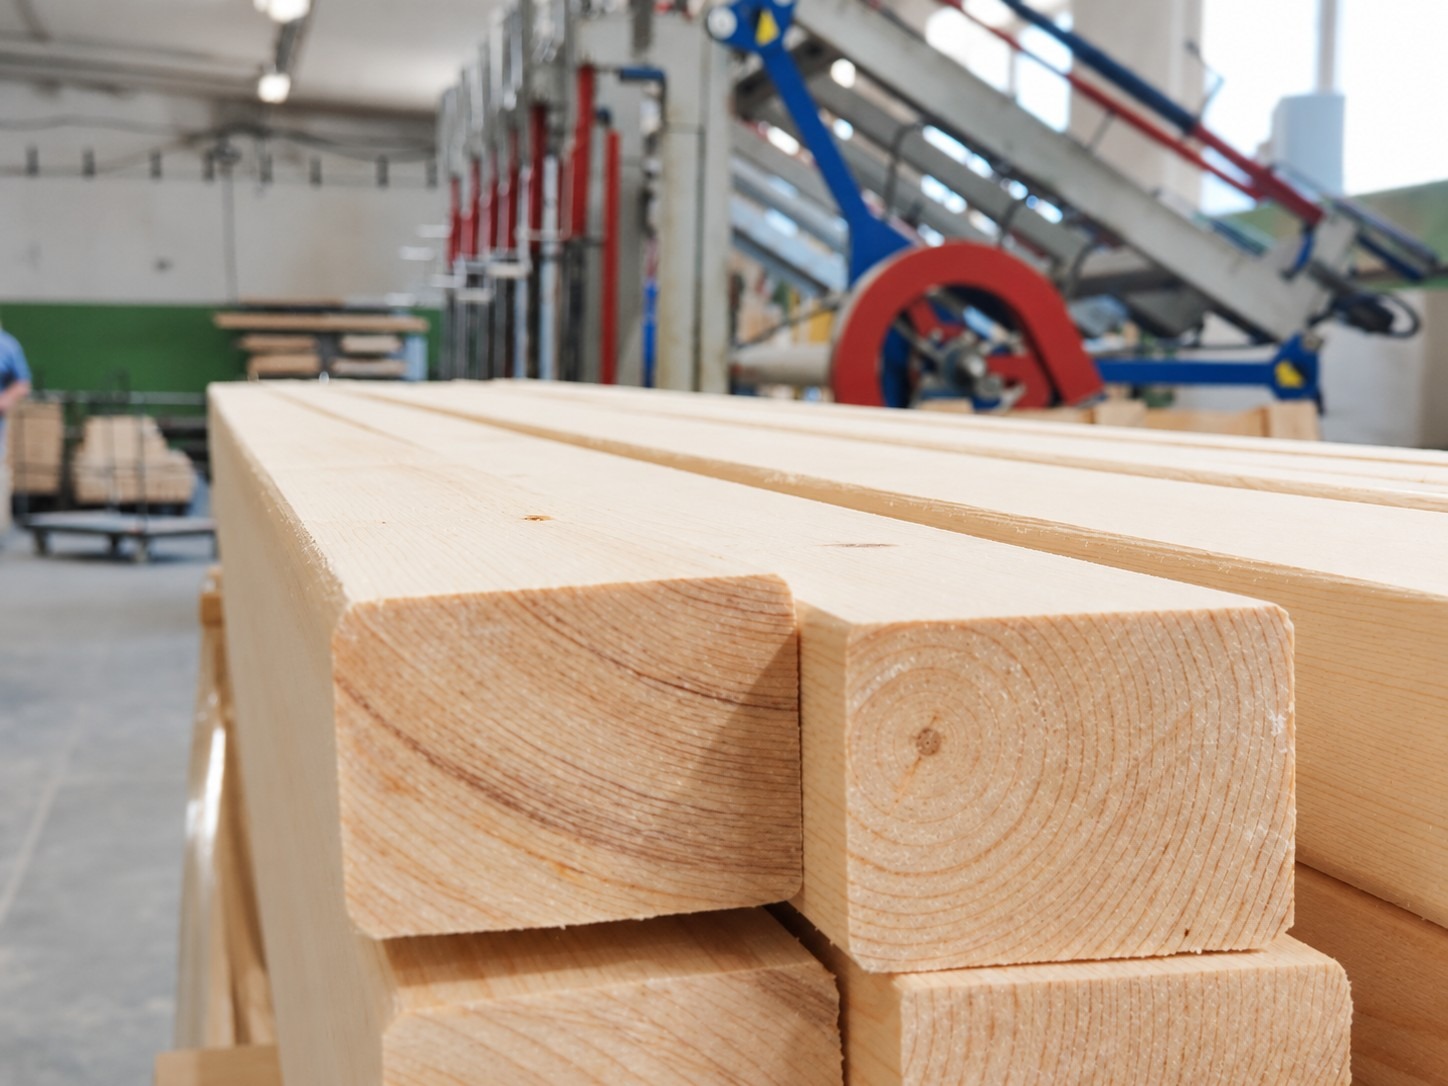
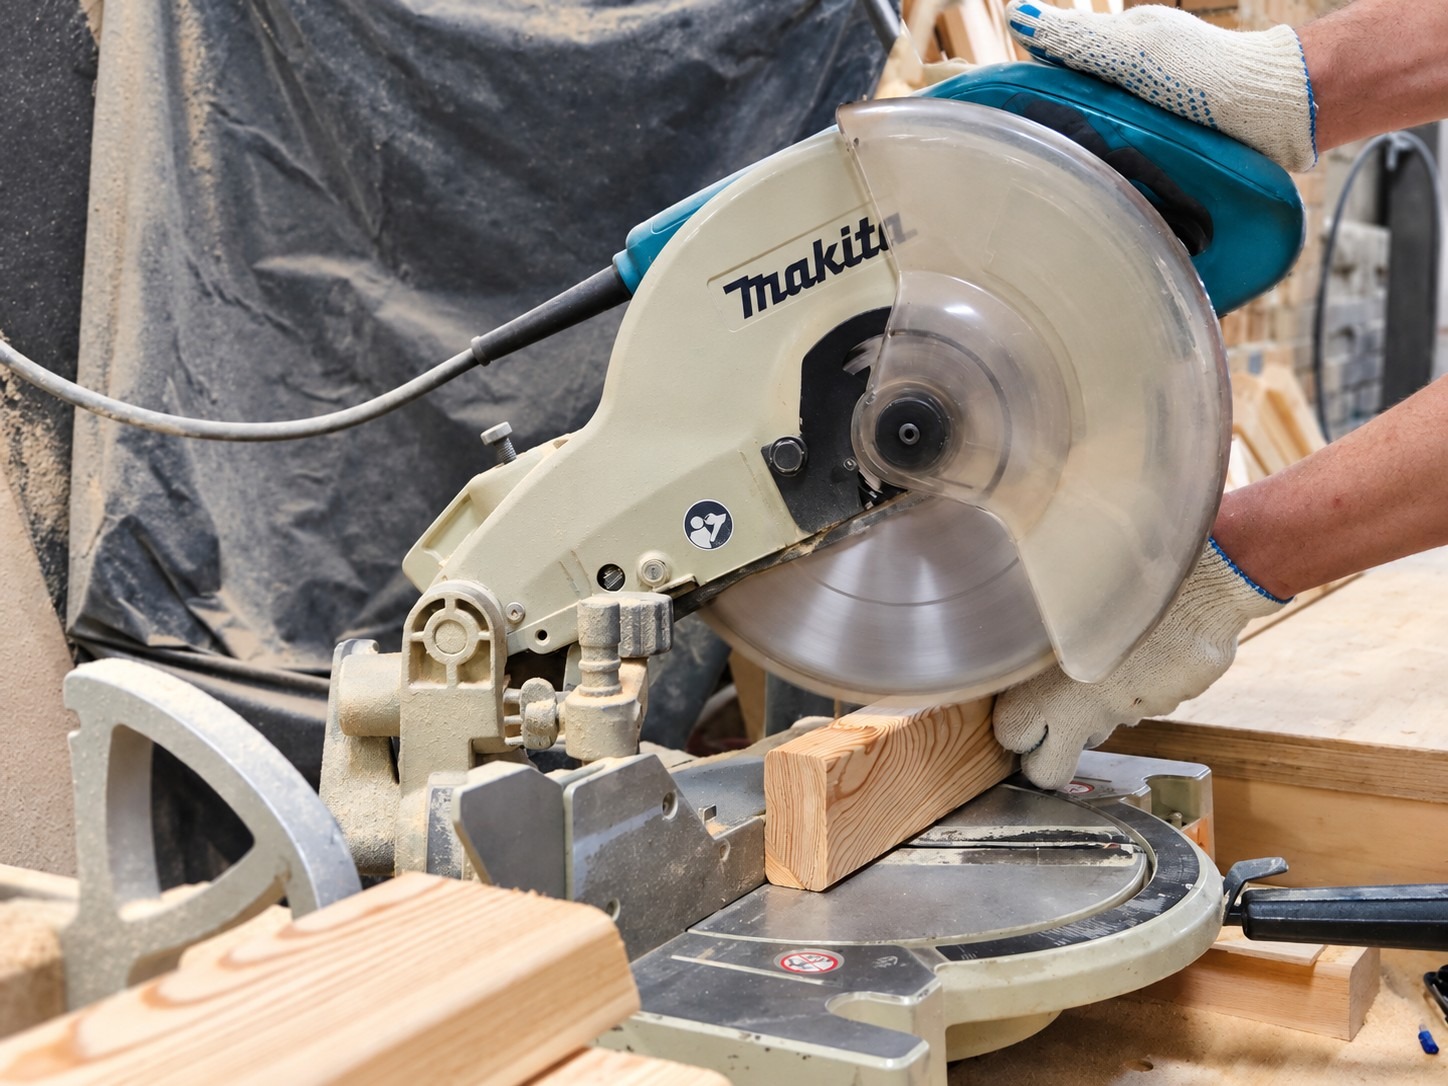
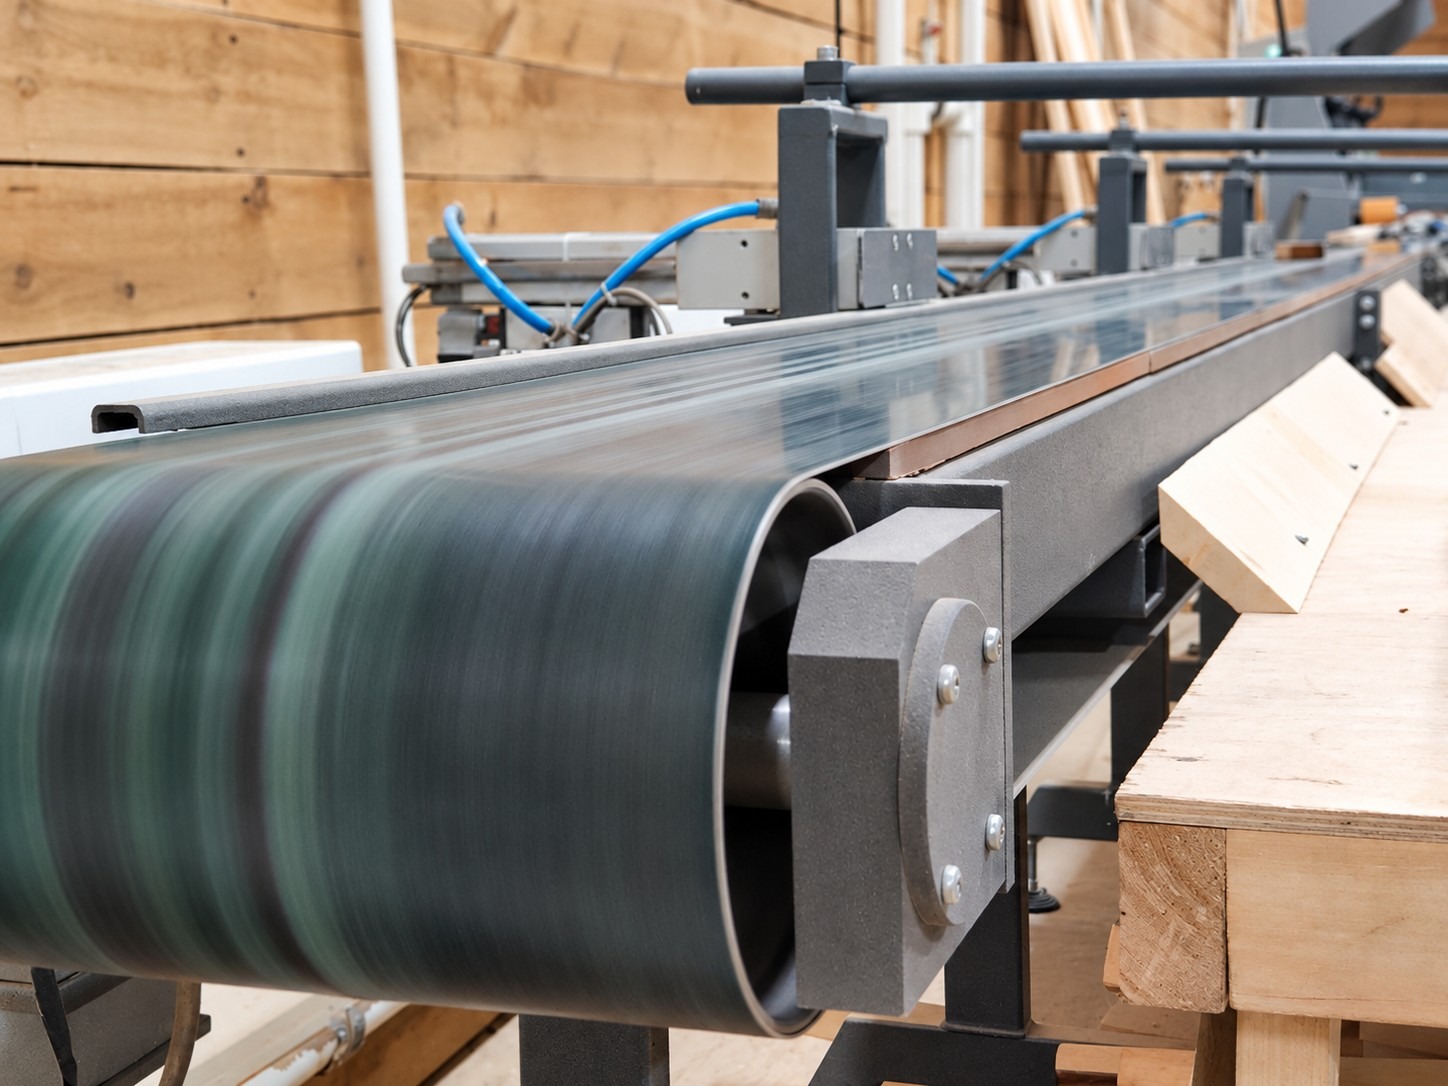
Пиломатериал распускают на заготовки, торцуют, строгают и профилируют. Так получают планки и другие деревянные комплектующие для изделий «Хоббики».
Заготовки калибруют и обрабатывают с четырёх сторон. На линии оптимизации удаляют дефектные участки и выполняют поперечный раскрой. Для погонажа используют отдельные шлифовальные станки.
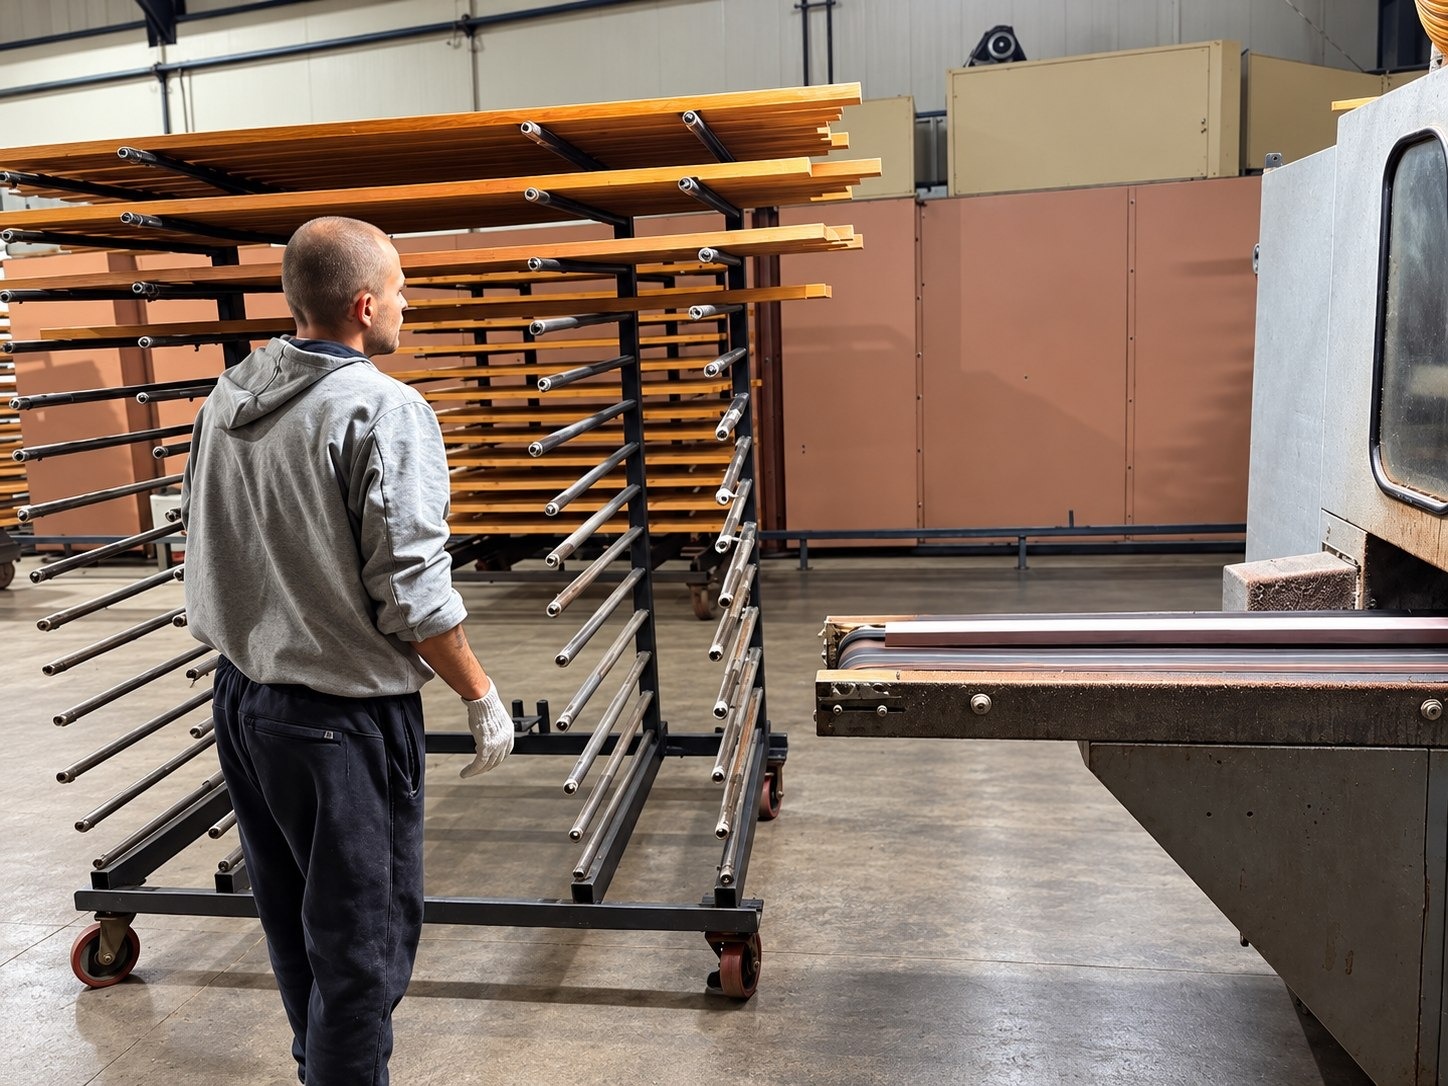
Окраска погонажных изделий
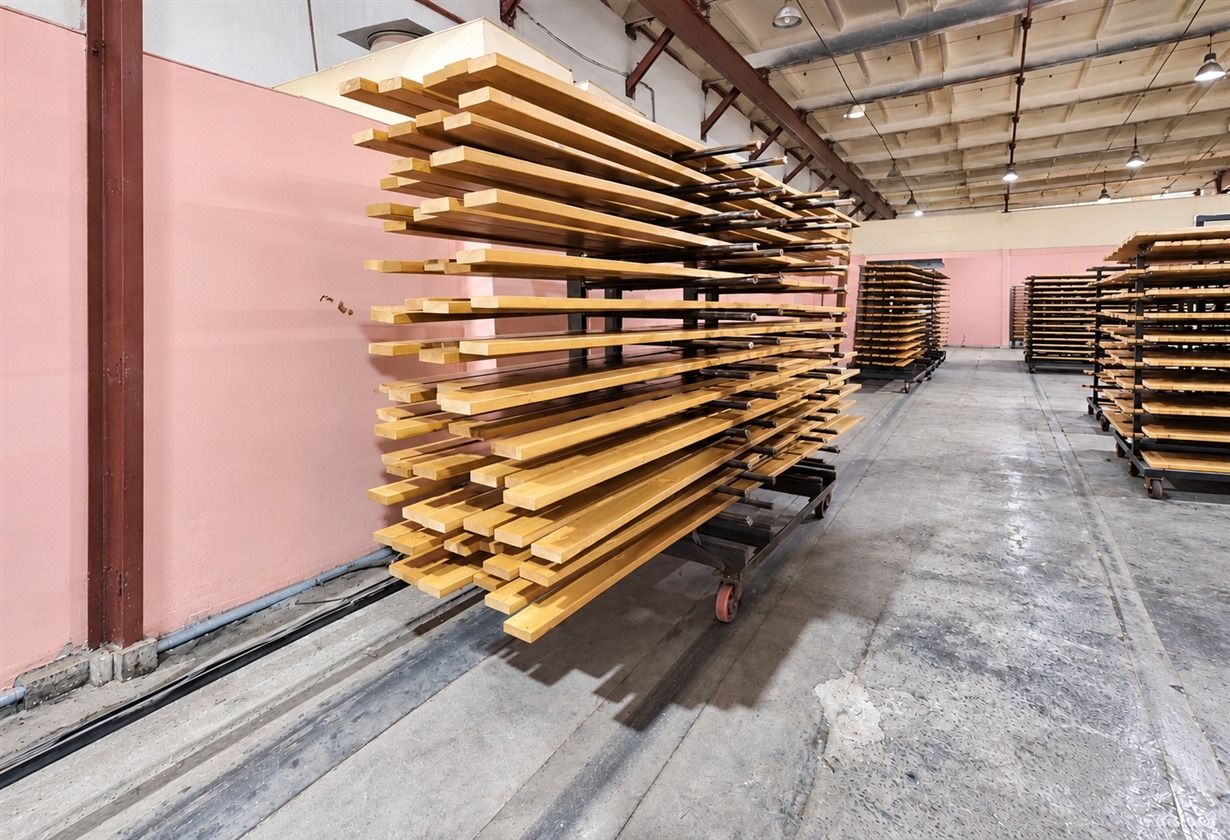
На полуавтоматической линии наносят лакокрасочные материалы на профильные деревянные детали. После нанесения покрытие сушат в туннельной установке.
Линия работает с плоскими и профильными деталями. На участке есть оборудование для межслойной обработки и финишной полировки покрытия; набор операций выбирают под конкретное изделие.
Столярный цех
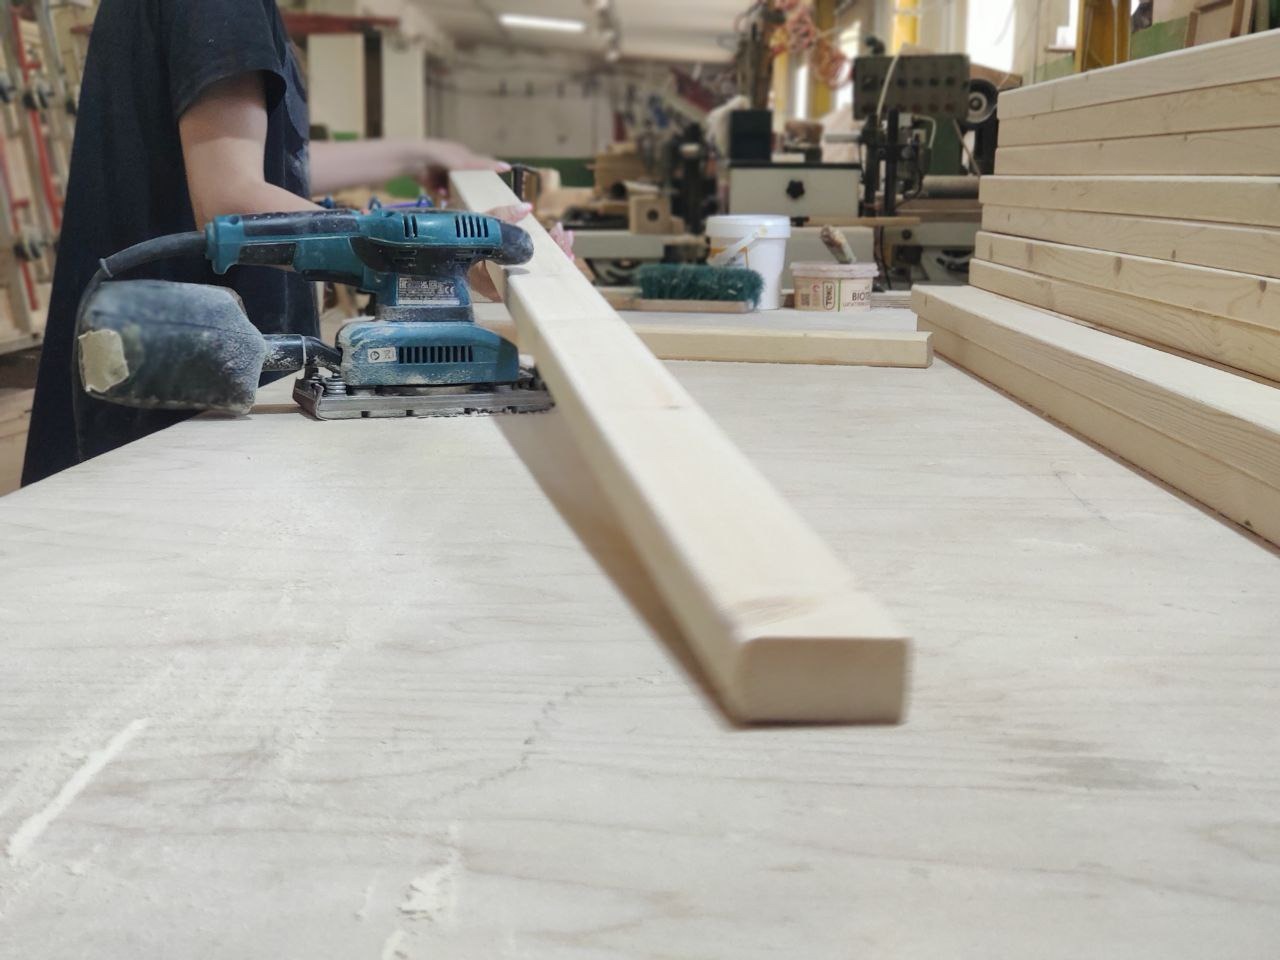
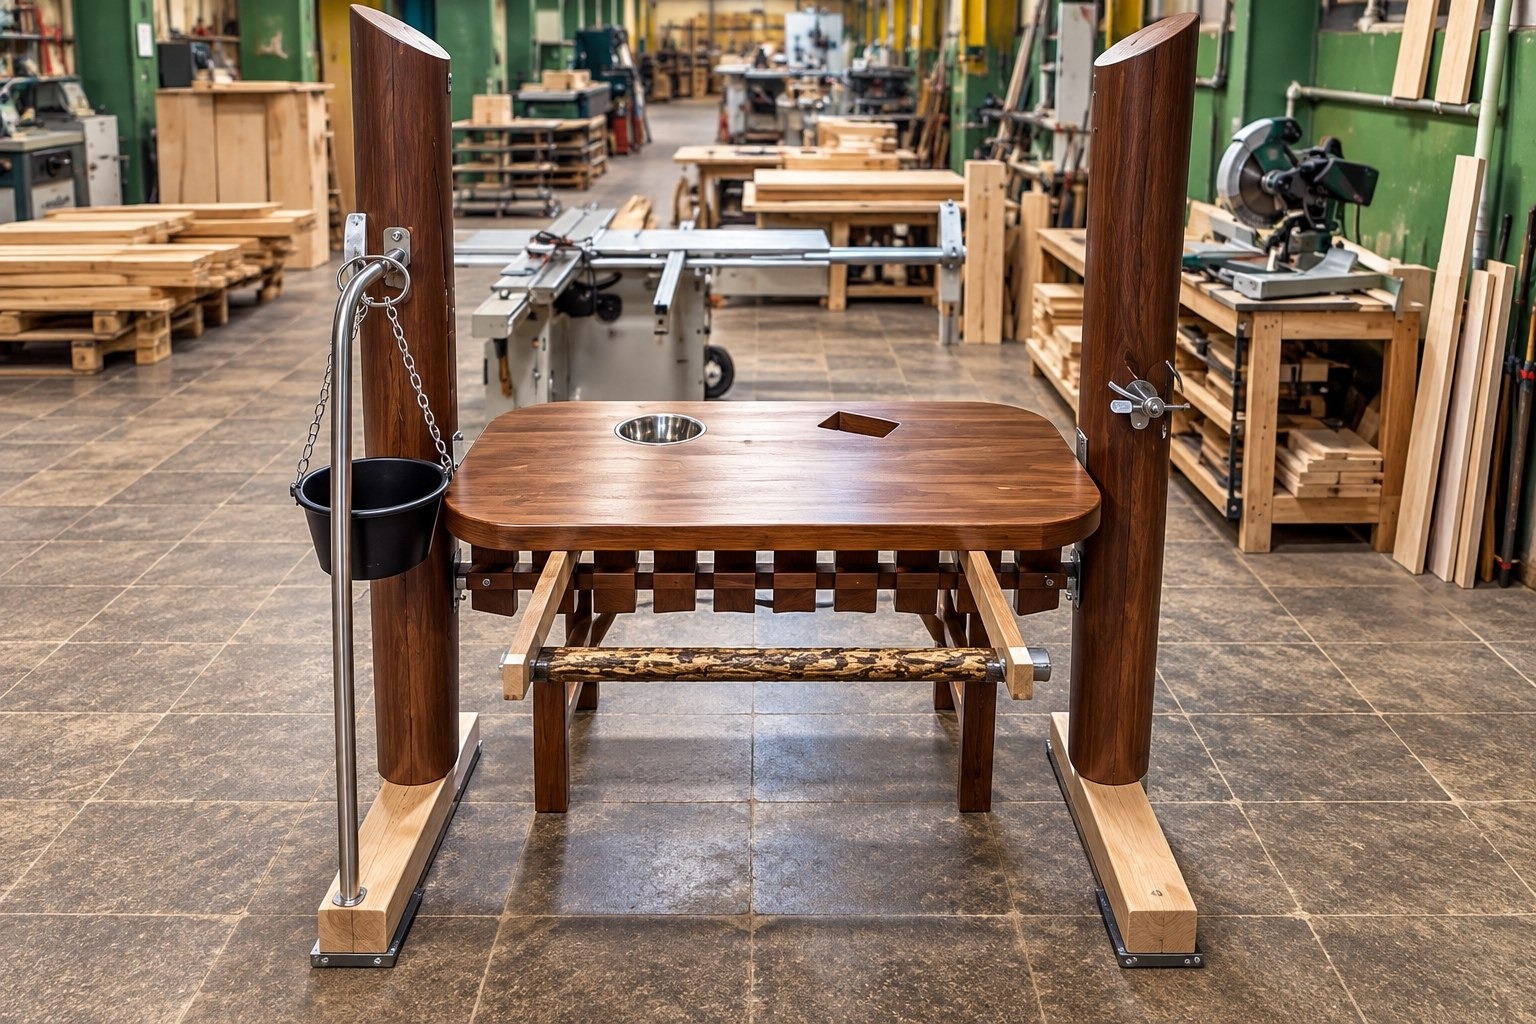
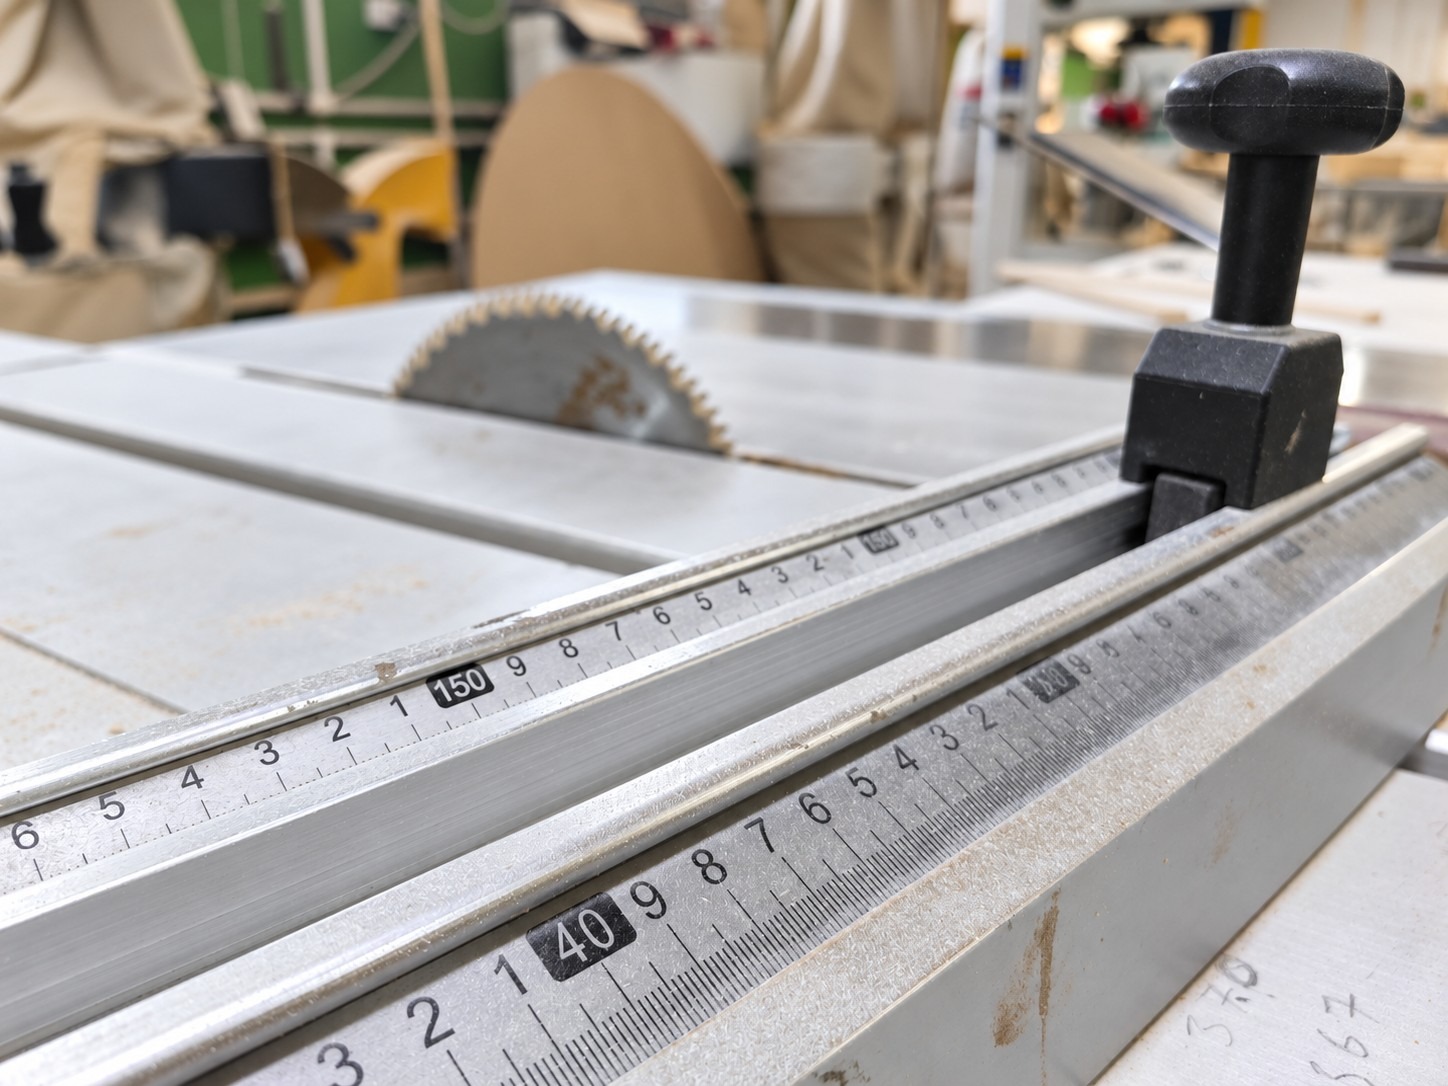
В столярном цехе изготавливают изделия любой сложности по чертежам. Здесь склеивают заготовки, сверлят, шлифуют и собирают конструкции. Последовательность обработки подбирают под конкретное изделие.
Станки с числовым программным управлением выполняют 2D- и 3D-фрезерование, гравировку и раскрой. Для склеивания заготовок используют гидравлические прессы и пневматический пресс.
Конструкторский отдел
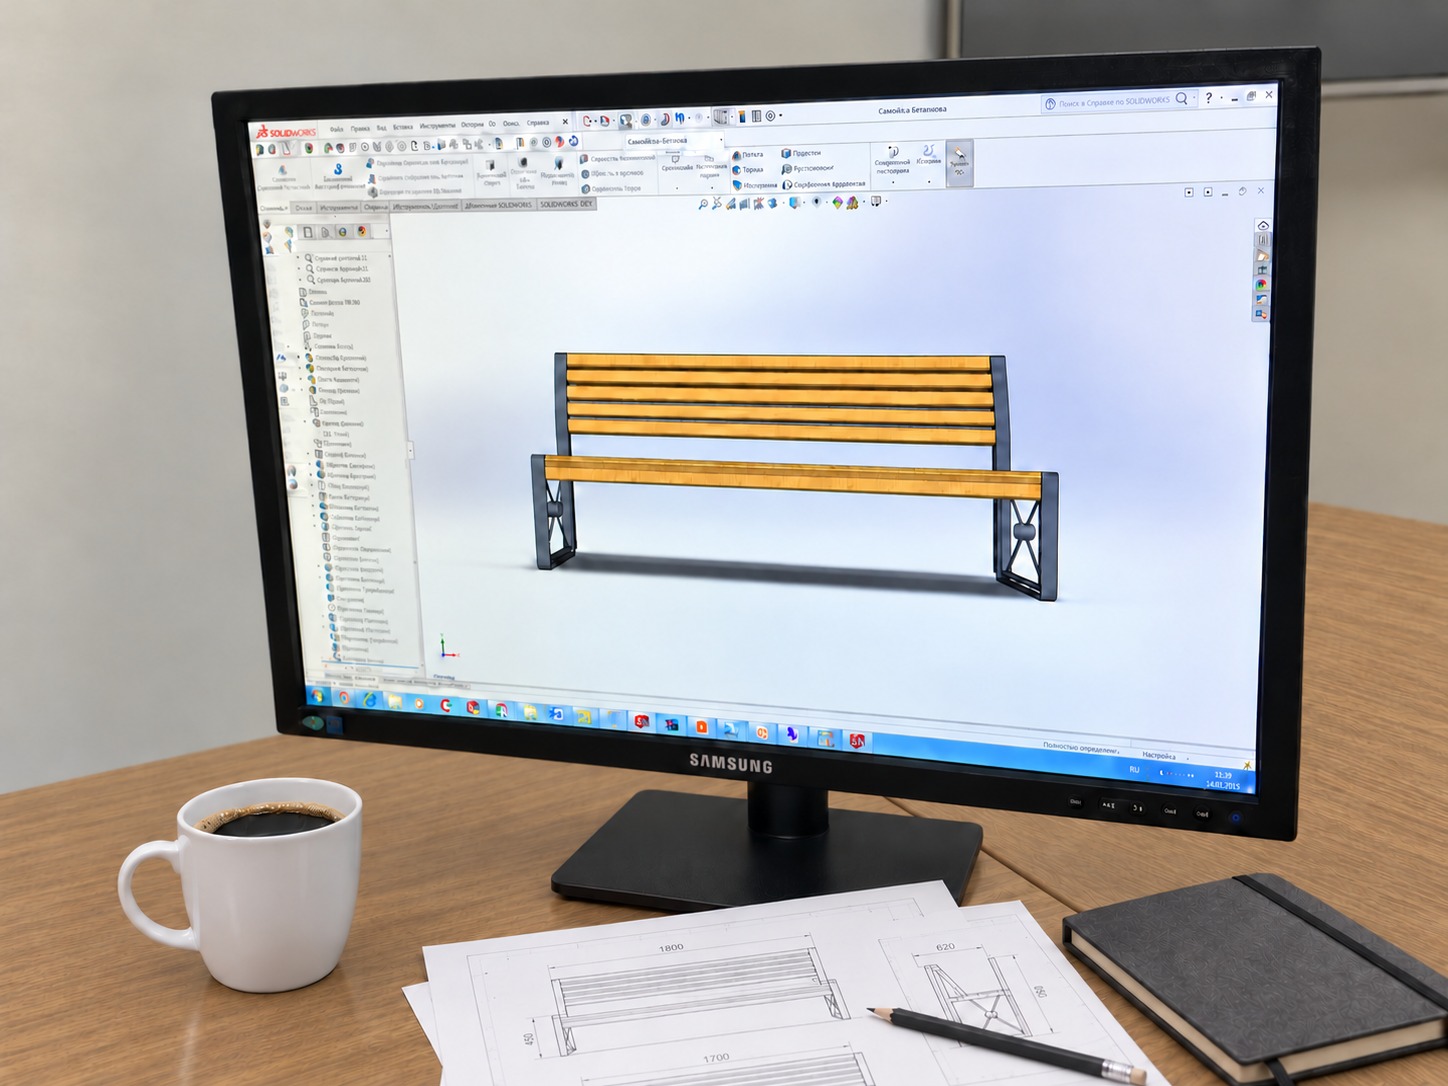
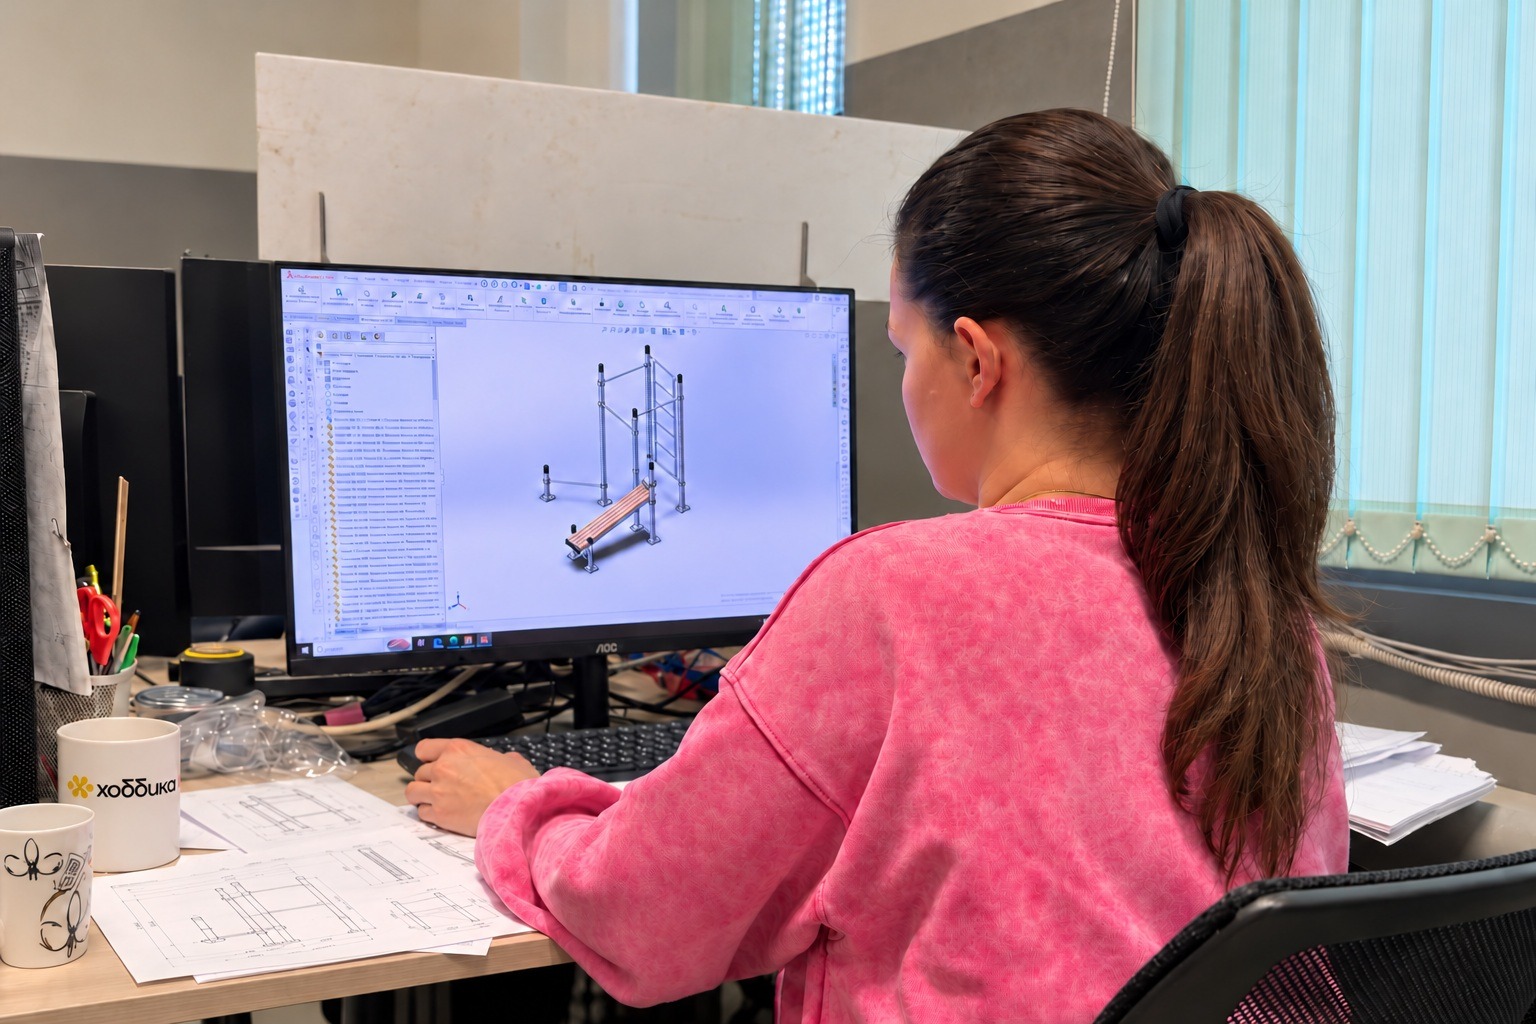
Конструкторы разрабатывают чертежи и трёхмерные модели изделий, готовят документацию для производственных участков.
- Детали
- Размеры и узлы соединения.
- Комплектация
- Спецификации для производства.
Сборка, контроль и упаковка
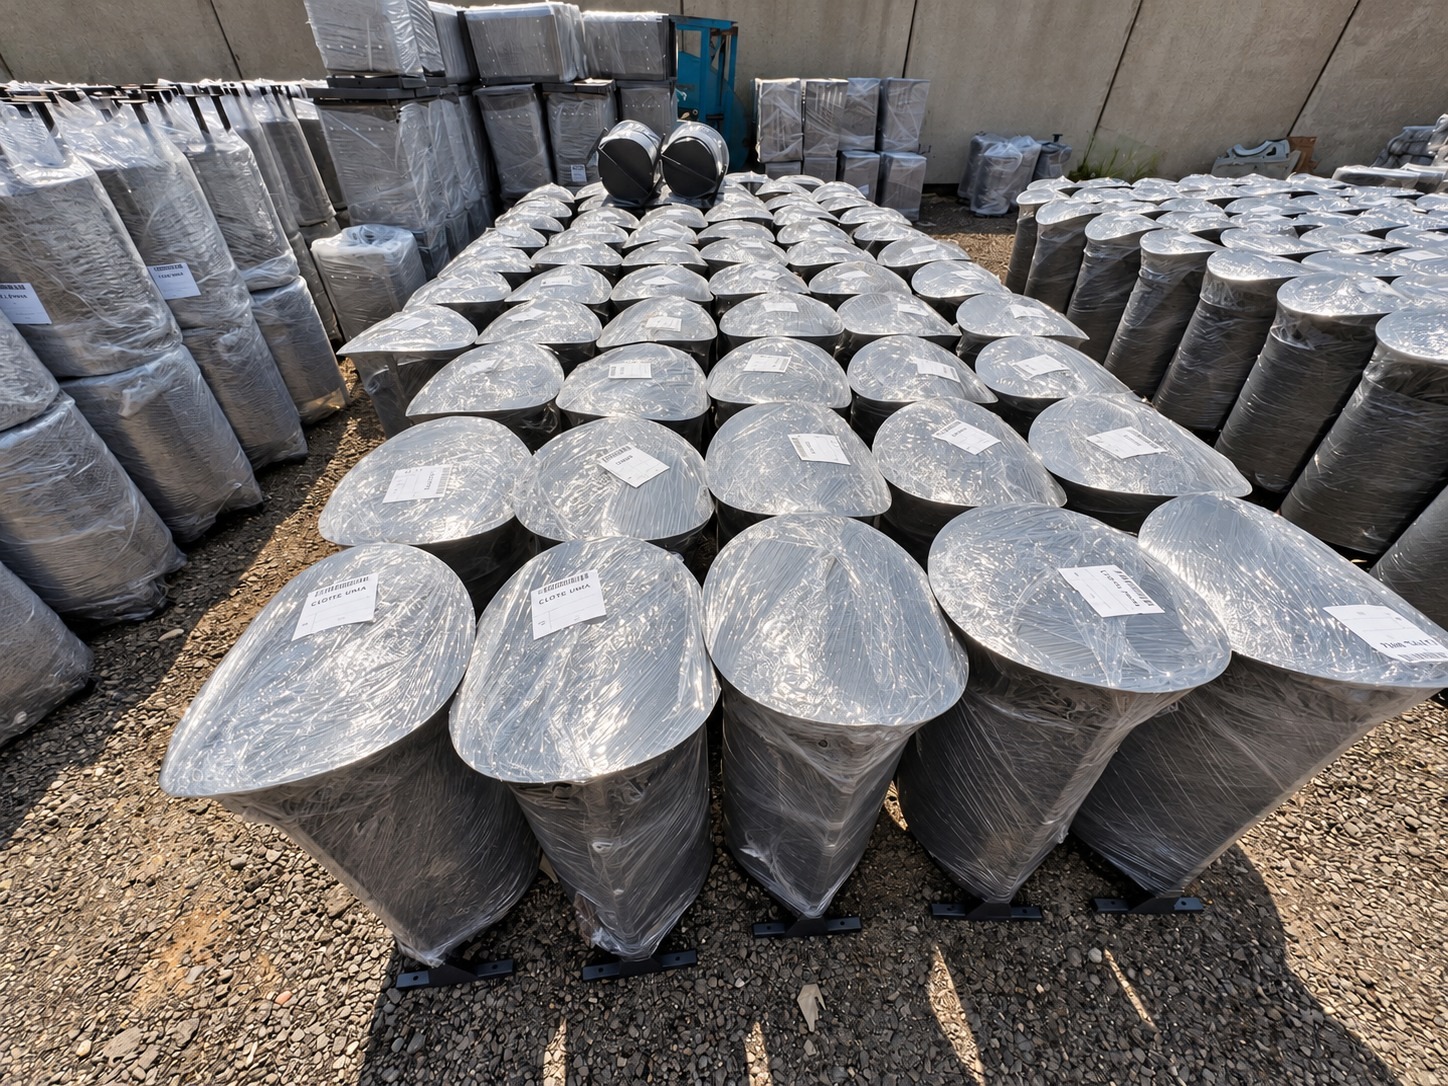
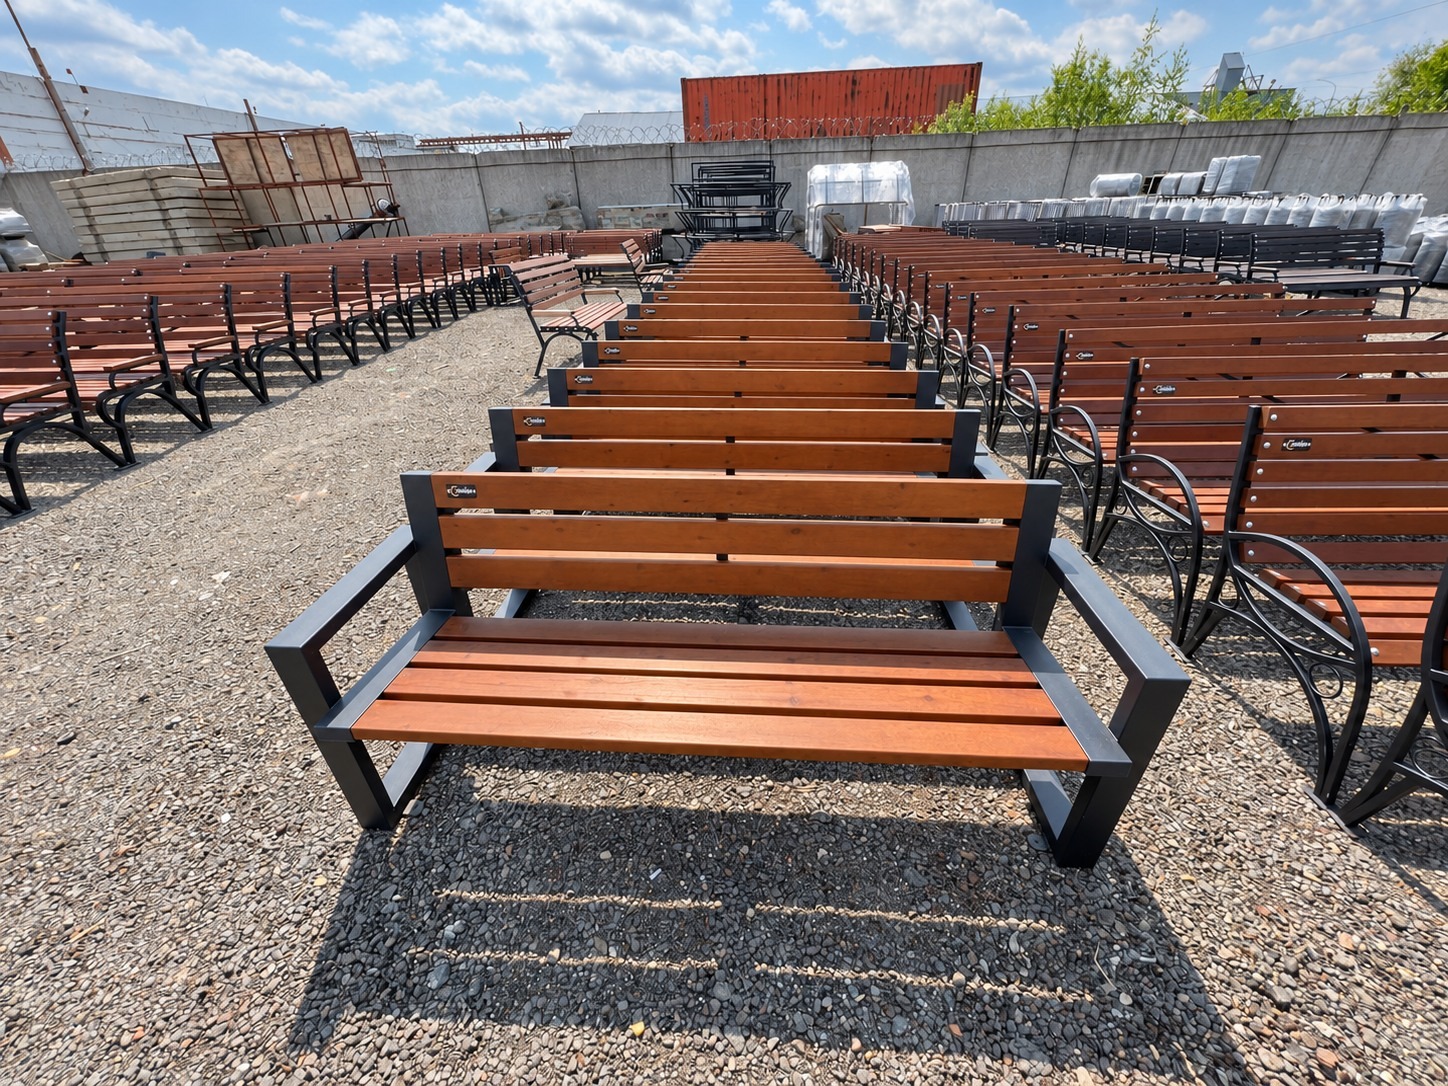
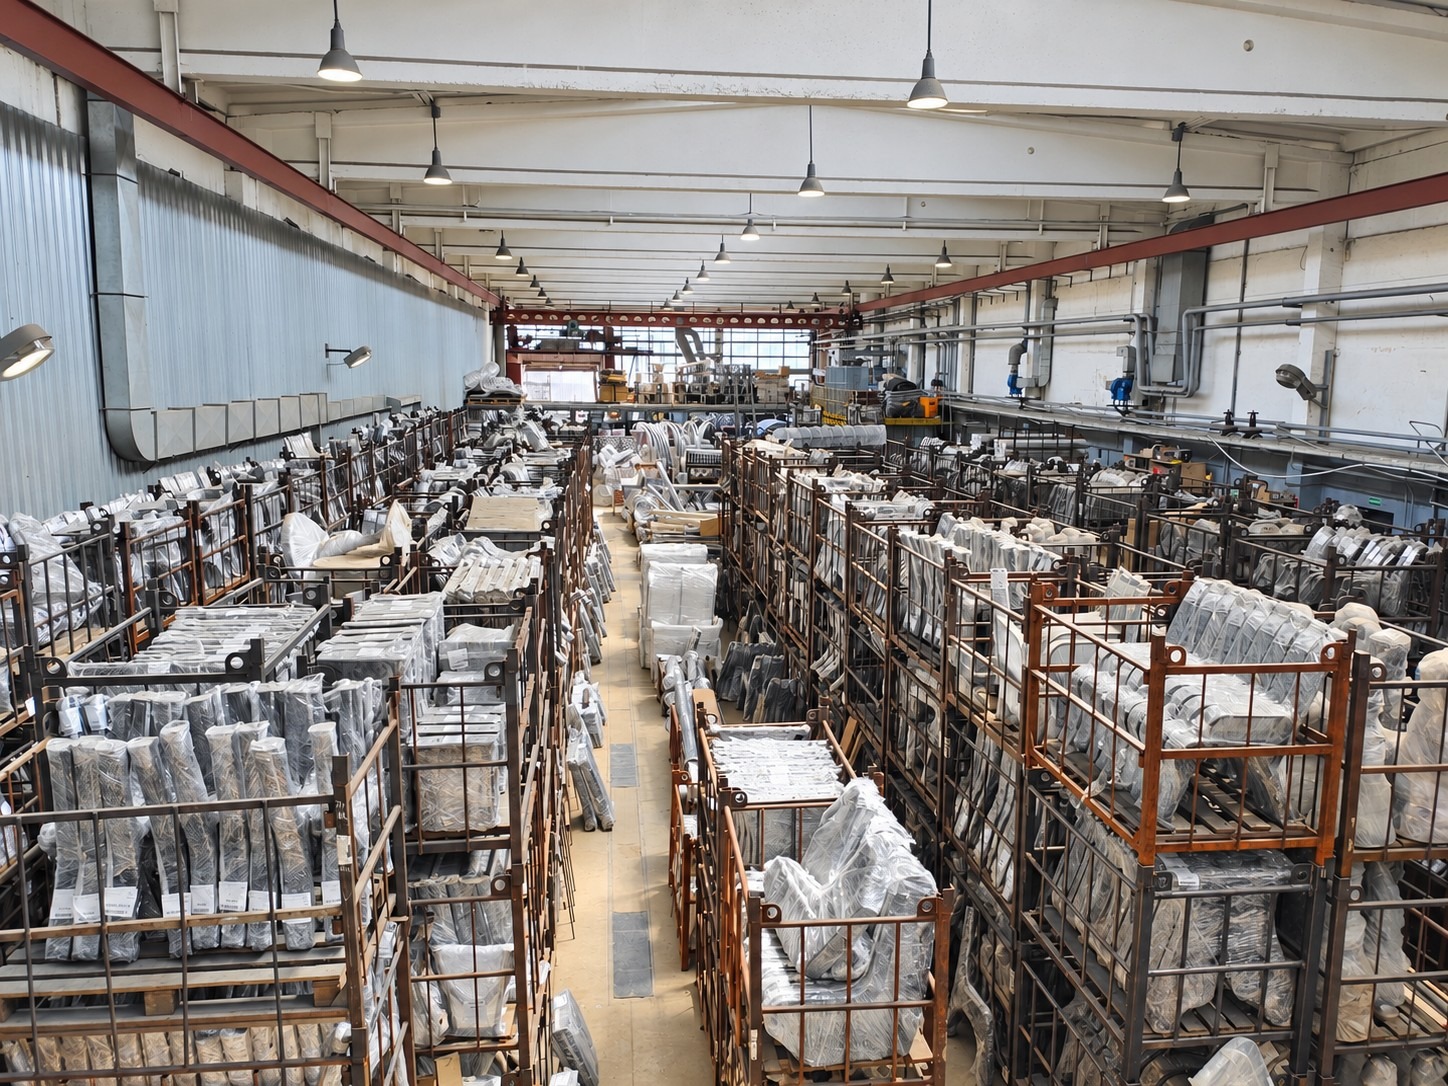
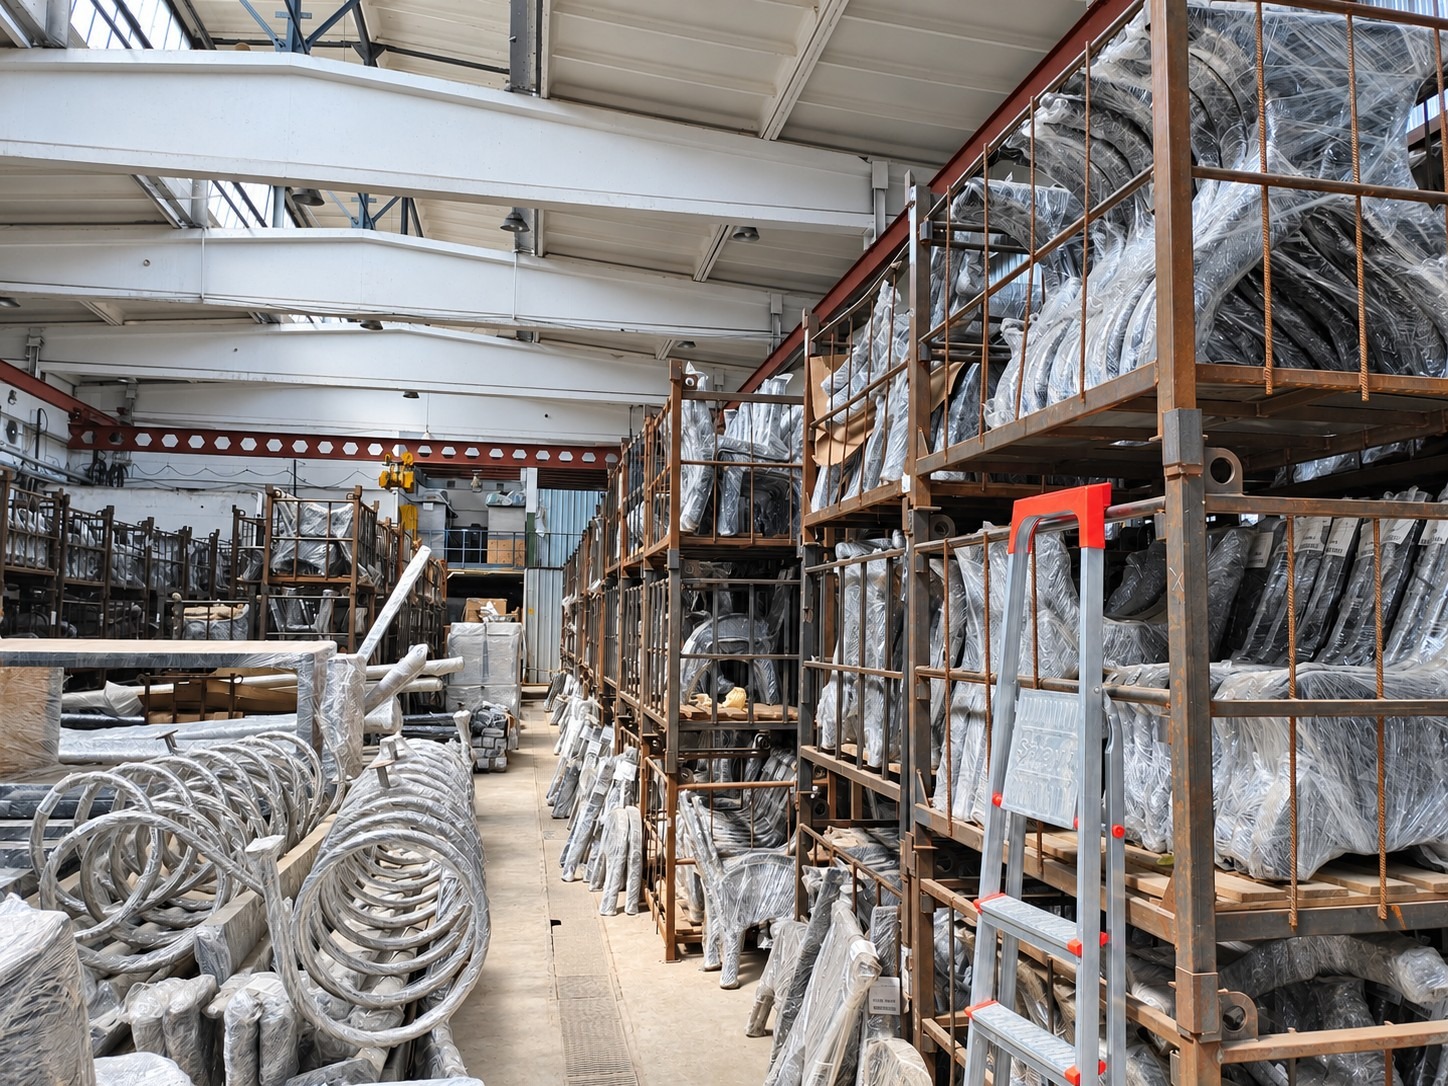
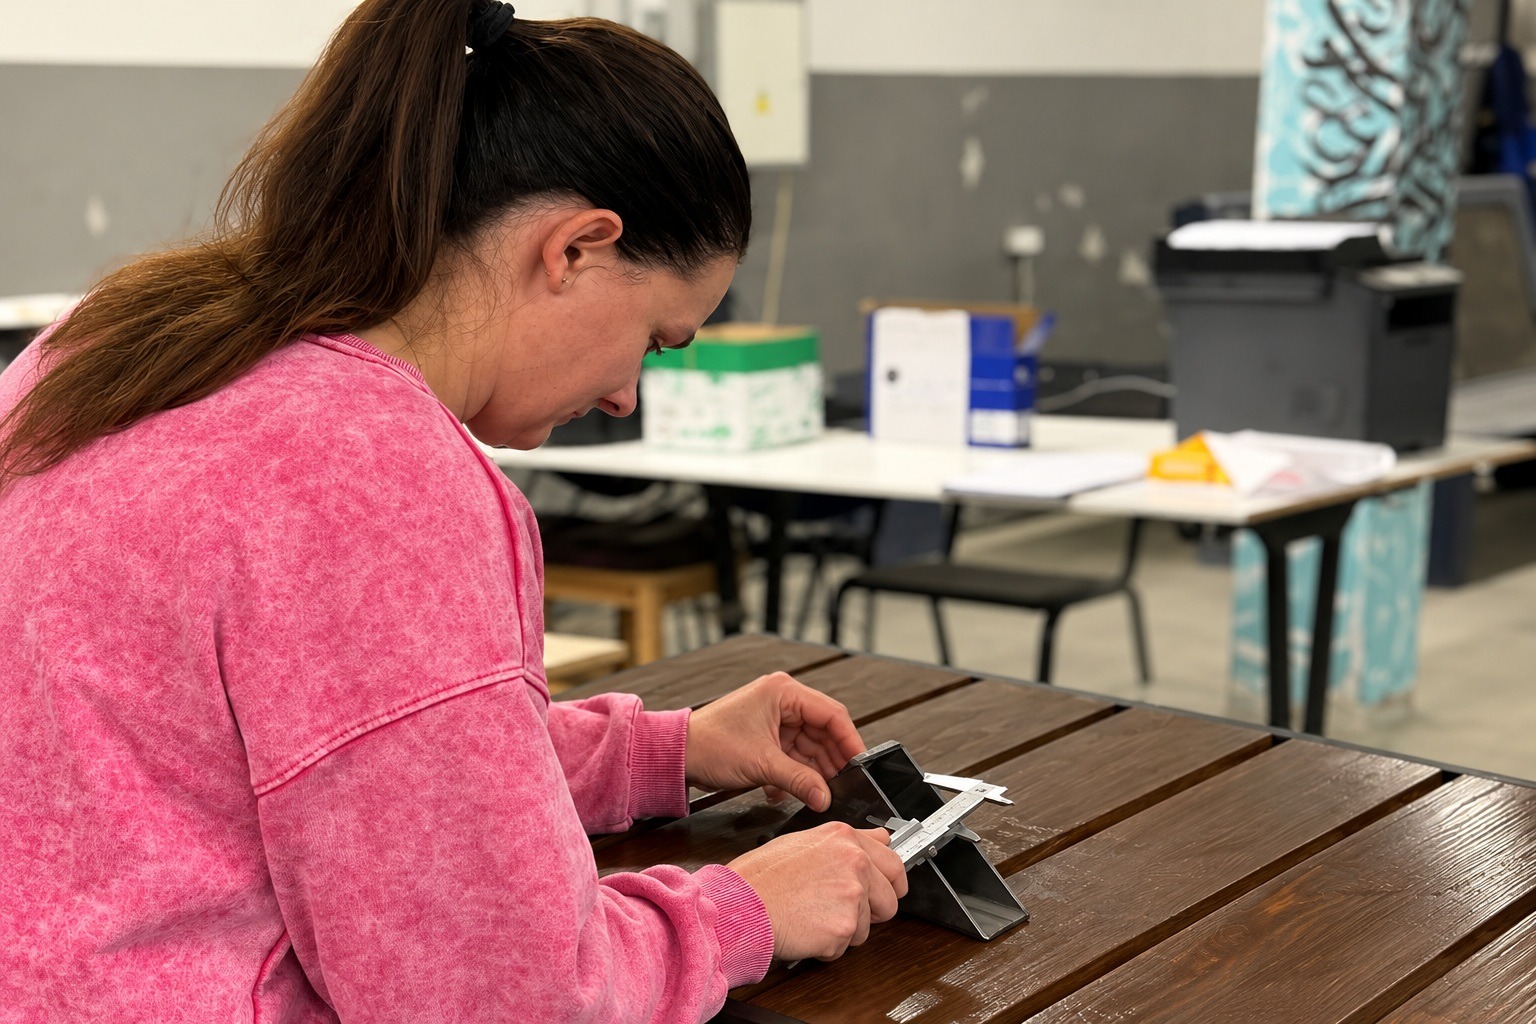
Из подготовленных компонентов собирают изделия. Проверяют соединения и комплектность заказа, затем продукцию упаковывают и передают на склад готовой продукции.
- Стандартная упаковка
- Стрейч-плёнка.
- Дополнительная защита
- Упаковку согласуют отдельно.